

Material och ytintegritet
Materialets respons avgör om en kulpeningsprocess är lämplig och godtagbar. Guiderna kopplar samman legering och värmebehandlingstillstånd med restspänningar, hårdhet, råhet, ytskador, korrosionsbeteende, utmattningsegenskaper och påverkan från efterföljande bearbetning, rengöring, beläggning eller temperatur.
-
Hårdhet och mikrohårdhet efter kulpening: vad bör mätas?
Välj bulkhårdhet eller en tvärsnittsmikrohårdhetsprofil efter kulpening och kontrollera indenter, kraft, förberedelse, avstånd, osäkerhet och tolkning mot restspänning.
Hur påverkar kulpening en metallyta?
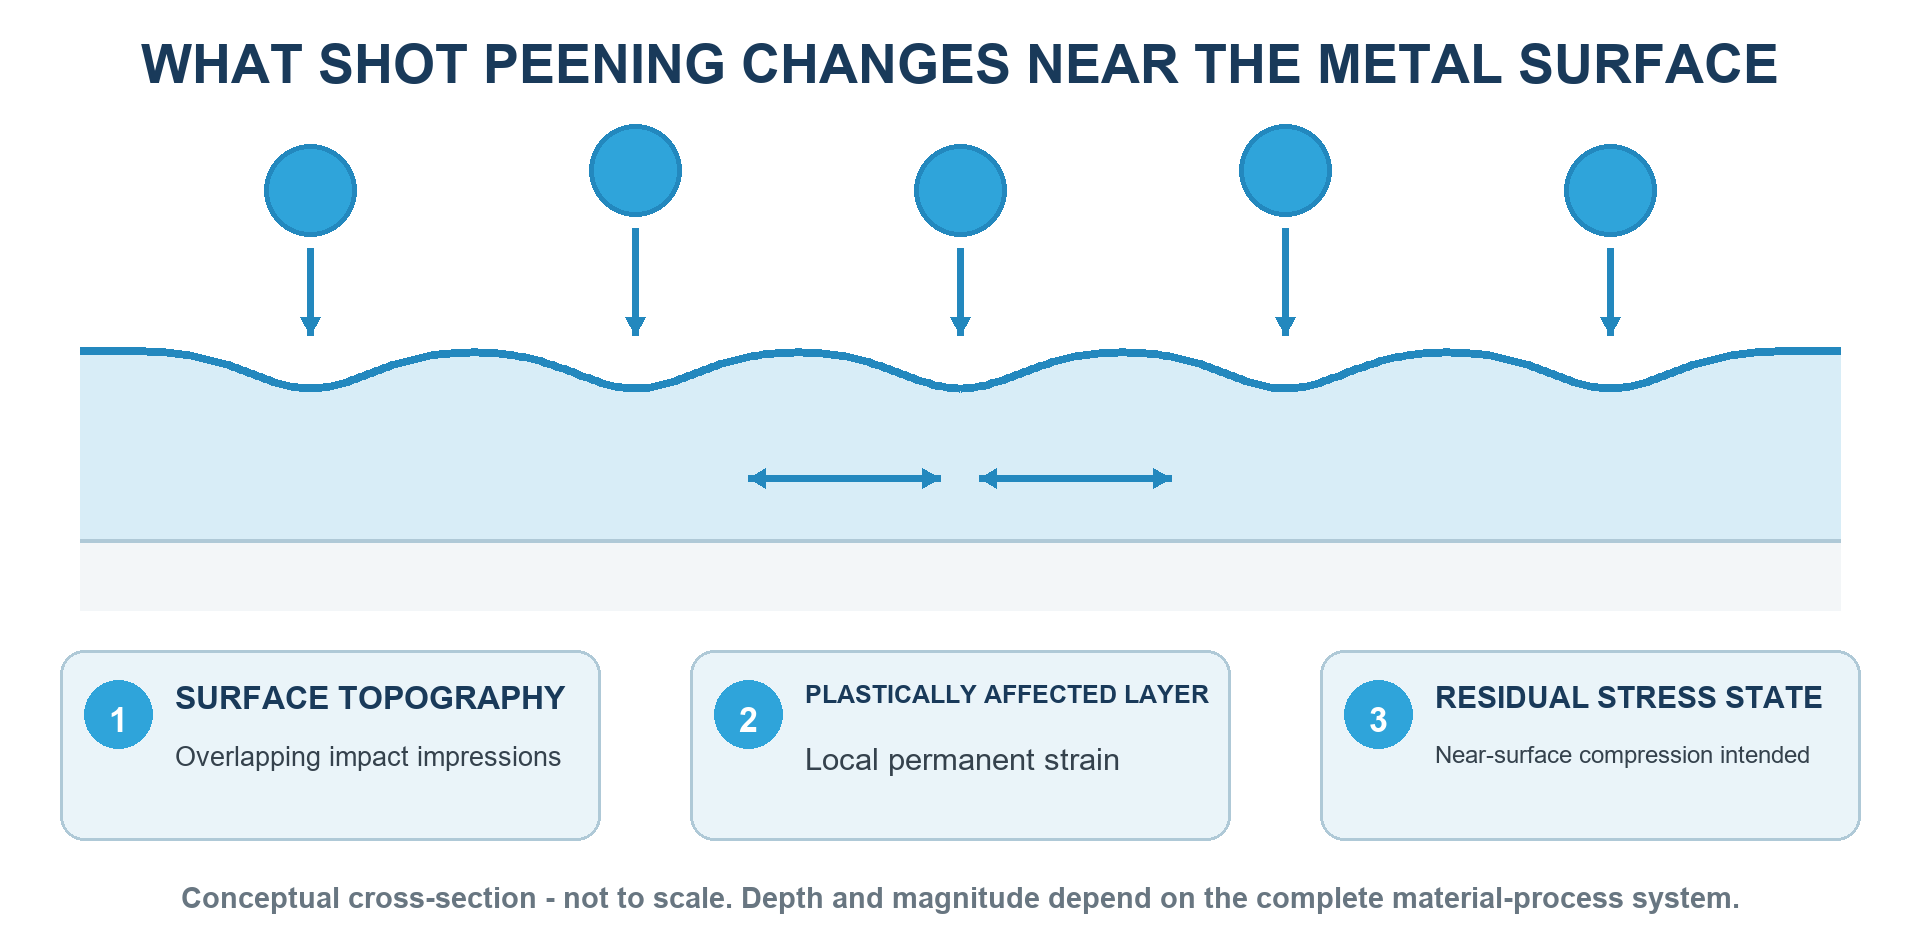
Kulpening skapar överlappande plastiska stötar, ett kallbearbetat lager och tryckrestspänning samtidigt som topografi, ytjämnhet, dimensioner och behov av ytacceptans förändras.
-
Kan alla metaller kulpenas? Begränsningar för spröda material
Inte alla metalltillstånd är lämpliga för kulpening. Lär dig hur sprödhet, hårda lager, porositet, beläggningar, skador och geometri avgör kvalificering eller underkännande.
-
Kulpening av additivt tillverkade metalldelar: ytråhet, porositet och utmattning
Kulpening AM-metalldelar kräver spårbar byggorientering, värmebehandling, yttillstånd, defektbaslinje, funktionsåtkomst och separata underlag på grovhet och utmattning.
Kulpening av aluminium: legering, ytintegritet och processtyrning
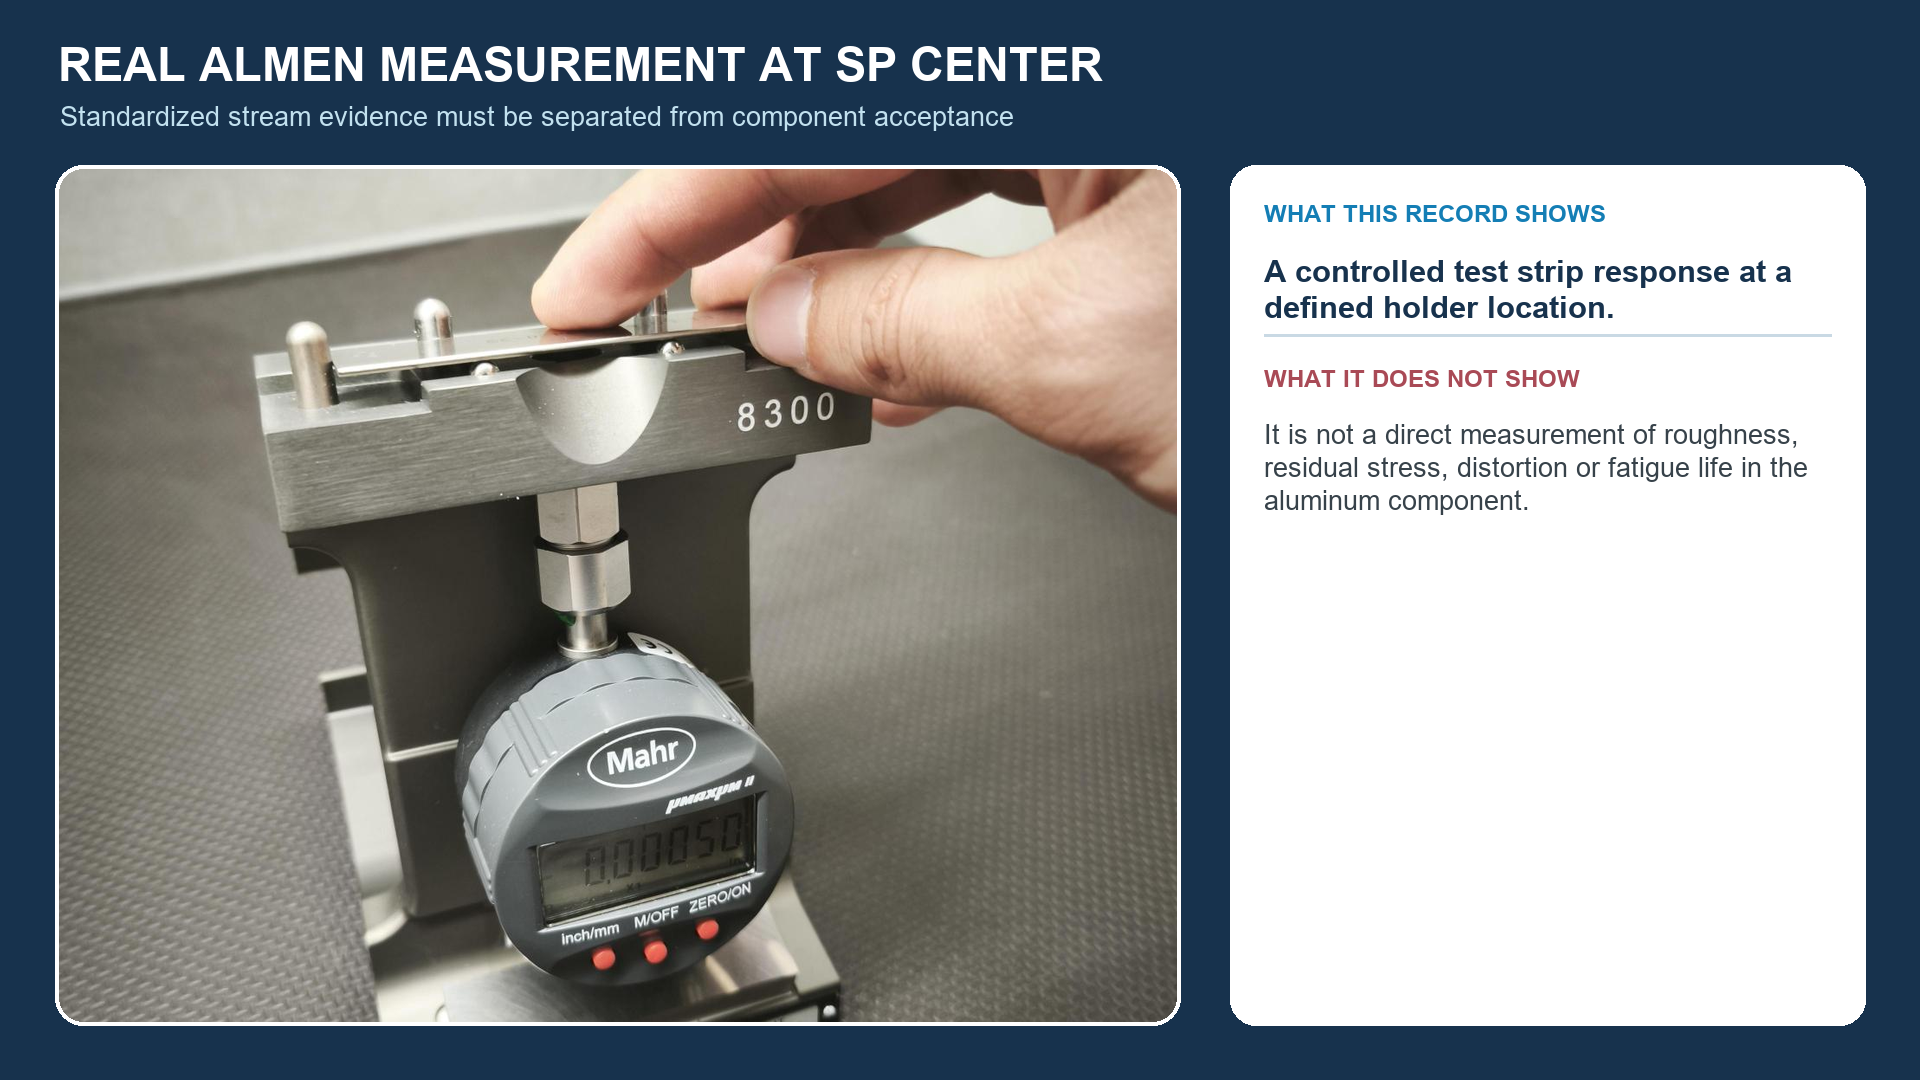
Lär dig hur legering och anlöpning, ytintegritet, geometri, kulpeningsmedium, intensitet, täckningsgrad, tillverkningssekvens och acceptansunderlag definierar en kvalificerad kulpeningsprocess för aluminium.
-
Kulpening av fjäderstål: parametrar, ytintegritet och utmattningsvalidering
Kontrollera kulpening av fjäderstål genom materialtillstånd, avkolning, kulpeningsmedium, intensitet, täckningsgrad, spänningskulpening, termisk sekvens och representativa utmattningsunderlag.
-
Kulpening av härdade verktygsstål: möjligheter, skaderisker och kvalificering
Kvalificera kulpening av härdat verktygsstål med hänsyn till stålsort, anlöpning, hårdhet och seghet, hårdmetallskikt, tillstånd efter gnistbearbetning, skydd av eggar, skadegränser och belägg för drifttemperatur.
-
Kulpening av nickelbaserade superlegeringar: högtemperaturkvalificering och processtyrning
Kvalificera kulpening för nickelbaserade superlegeringar genom legering och tillstånd, egenskapsgeometri, kulpeningsmedium, tillverkningssekvens, restspänningshållning och representativa termiskt-mekaniska underlag.
-
Kulpening av nitrerat stål: processföljd, skiktrisker och kvalificering
Kvalificera kulpening av nitrerat stål genom att skilja mellan föreningsskikt, diffusionszon och kärna och därefter styra ordningsföljd, kulpeningsmedier, intensitet, täckningsgrad, mikroskador och belägg för härdskiktets tillstånd.
-
Kulpening av rostfritt stål: ytintegritet och kontroll av kontaminering
Kulpening av rostfritt stål kräver två samordnade kontroller: kvalificera det mekaniska svaret och bevara det specificerade korrosionsrelevanta yttillståndet. Hantera legeringens tillstånd, kulpeningsmedium, utrustningshistorik, främmande järn, hantering och all auktoriserad rengöring eller passivering.
-
Kulpening av sätthärdat stål: ytskiktets integritet, kugghjulszoner och utmattning
Kvalificera kulpening av uppkolat stål med avseende på härdskiktsdjup, hårdhetsgradient, mikrostruktur, rot- och flankfunktioner, finbearbetningssekvens, ytgränser och utmattningsunderlag.
Kulpening av stålkomponenter: material, yta och processtyrning
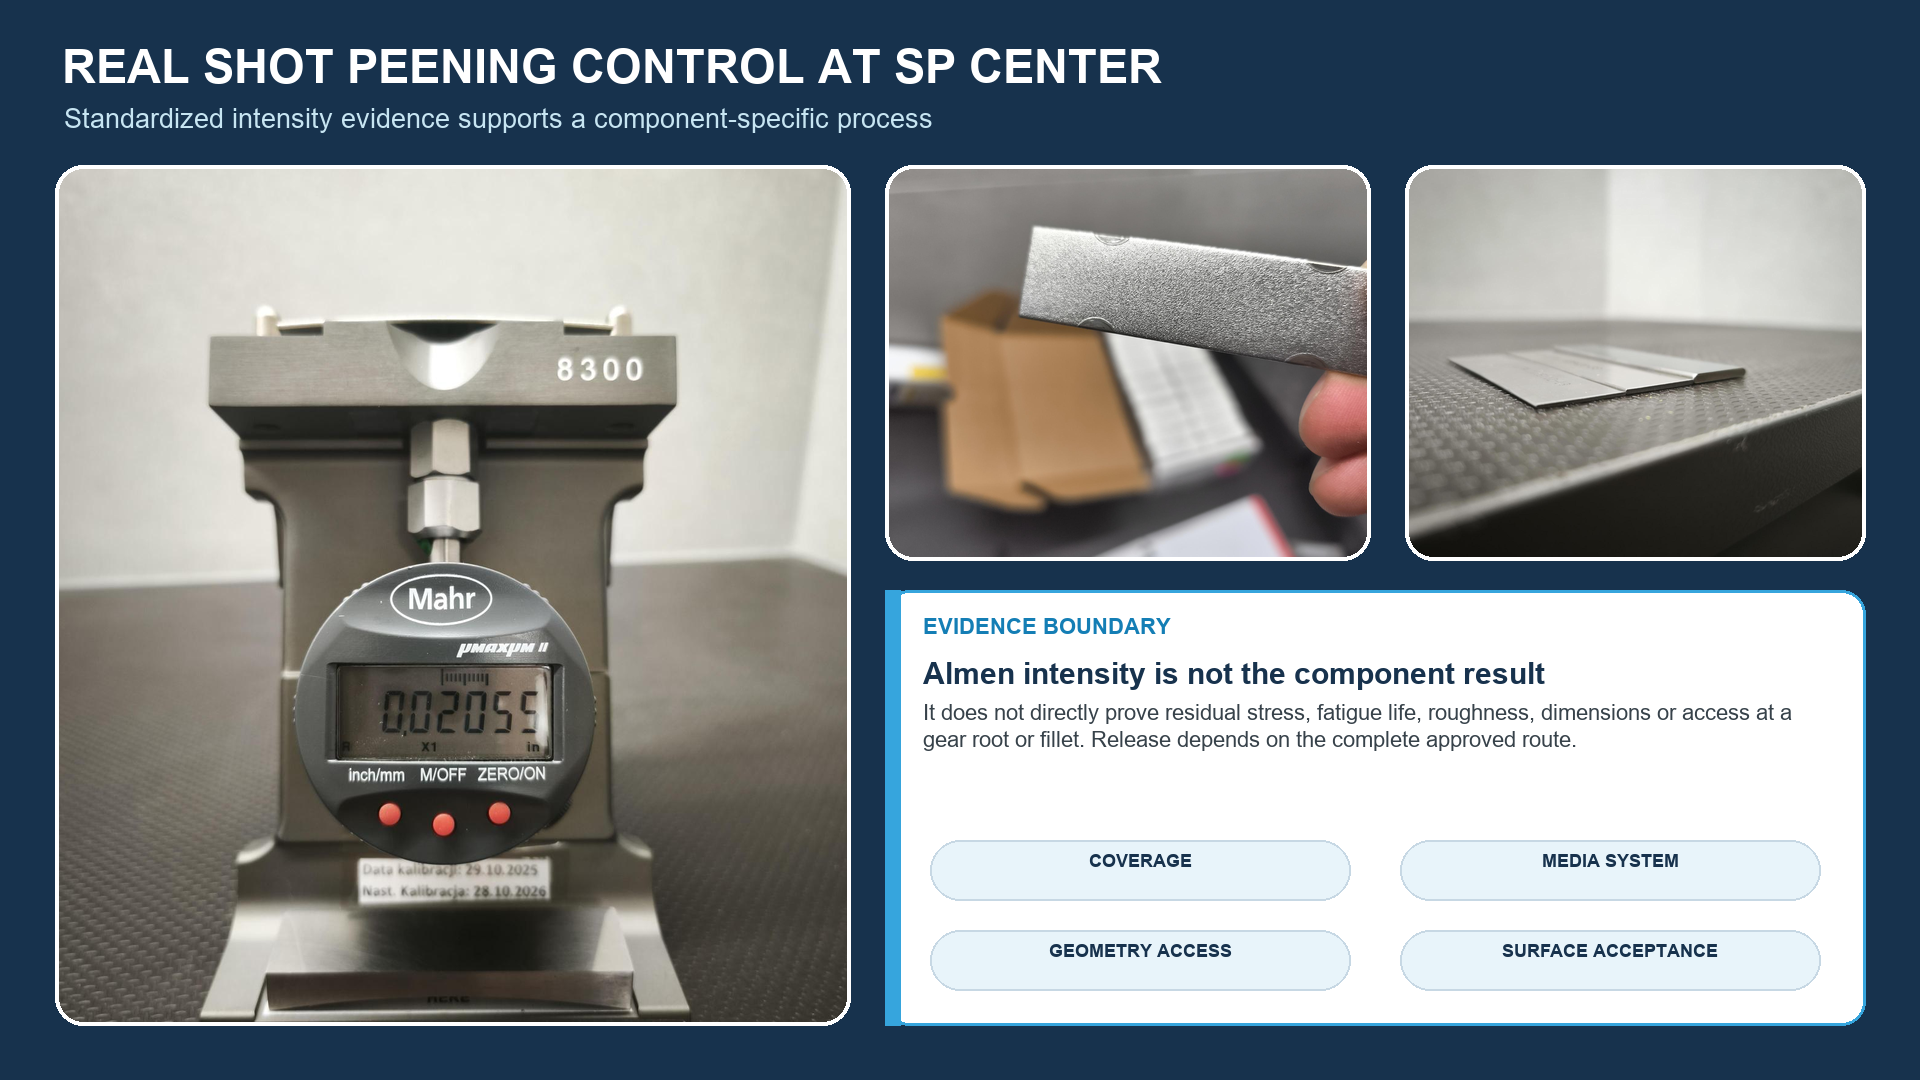
Läs hur stålsort, värmebehandling, hårdhet, ytskiktets tillstånd, geometri, kulpeningsmedium, Almenintensitet, täckningsgrad, ordningsföljd, kvalificering och ytacceptans definierar ett tekniskt försvarbart processupplägg för kulpening.
-
Kulpening av svetsförband: styrning av svetsfoten, gränser och utmattningsvalidering
Kulpening kan förändra restspänningstillståndet vid svetsfoten men kan inte reparera sprickor eller smältfel. Kontrollera svetsens acceptans, täckningsgraden vid svetsfoten, ytintegriteten och utmattningsunderlagen.
-
Kulpening av titan: legering, ytintegritet och processkvalificering
Titankulpening kräver komponentspecifik utveckling. Kontrollera legering och tillstånd, tunn och kritisk geometri, godkänt kulpeningsmedium, kontaminering, Almenintensitet, täckningsgrad, exponering, ytintegritet, rengöring och ändringskontroll – utan att överföra ett stålrecept genom antagande.
-
Kulpening före eller efter beläggning? Så styrs processföljden
Välj ordningsföljden mellan kulpening och beläggning utifrån substratet, beläggningssystemet, förbehandlingen, temperaturen, föroreningsrisken, maskeringen och kraven på ombearbetning – det finns ingen universell regel.
-
Kulpening och spänningskorrosion: när tryckrestspänningar hjälper
Förstå när kulpening kan stödja SCC-kontroll, vilka underlag som hör till processverifiering, ytacceptans och komponentvalidering, och varför känslighet för legeringsmiljö förblir avgörande.
-
Kulpening och väteförsprödning: gränser, pläteringsföljd och underlag
Kulpening avlägsnar inte väte eller ersätter reliefbakning. Kontrollera materialkänslighet, vätekällor, dragspänning, pläteringskronologi, tester och omarbetningsbehörighet.
-
När kulpening inte ska användas: material-, geometri- och processgränser
Använd inte kulpening när behörighet saknas eller obligatoriska krav på åtkomst, inspektion, yta, dimension eller slutlig processupplägg inte kan uppfyllas; kvalificera villkorliga material- och geometririsker.
-
Restspänningarnas djupprofil efter kulpening: så tolkas kurvan
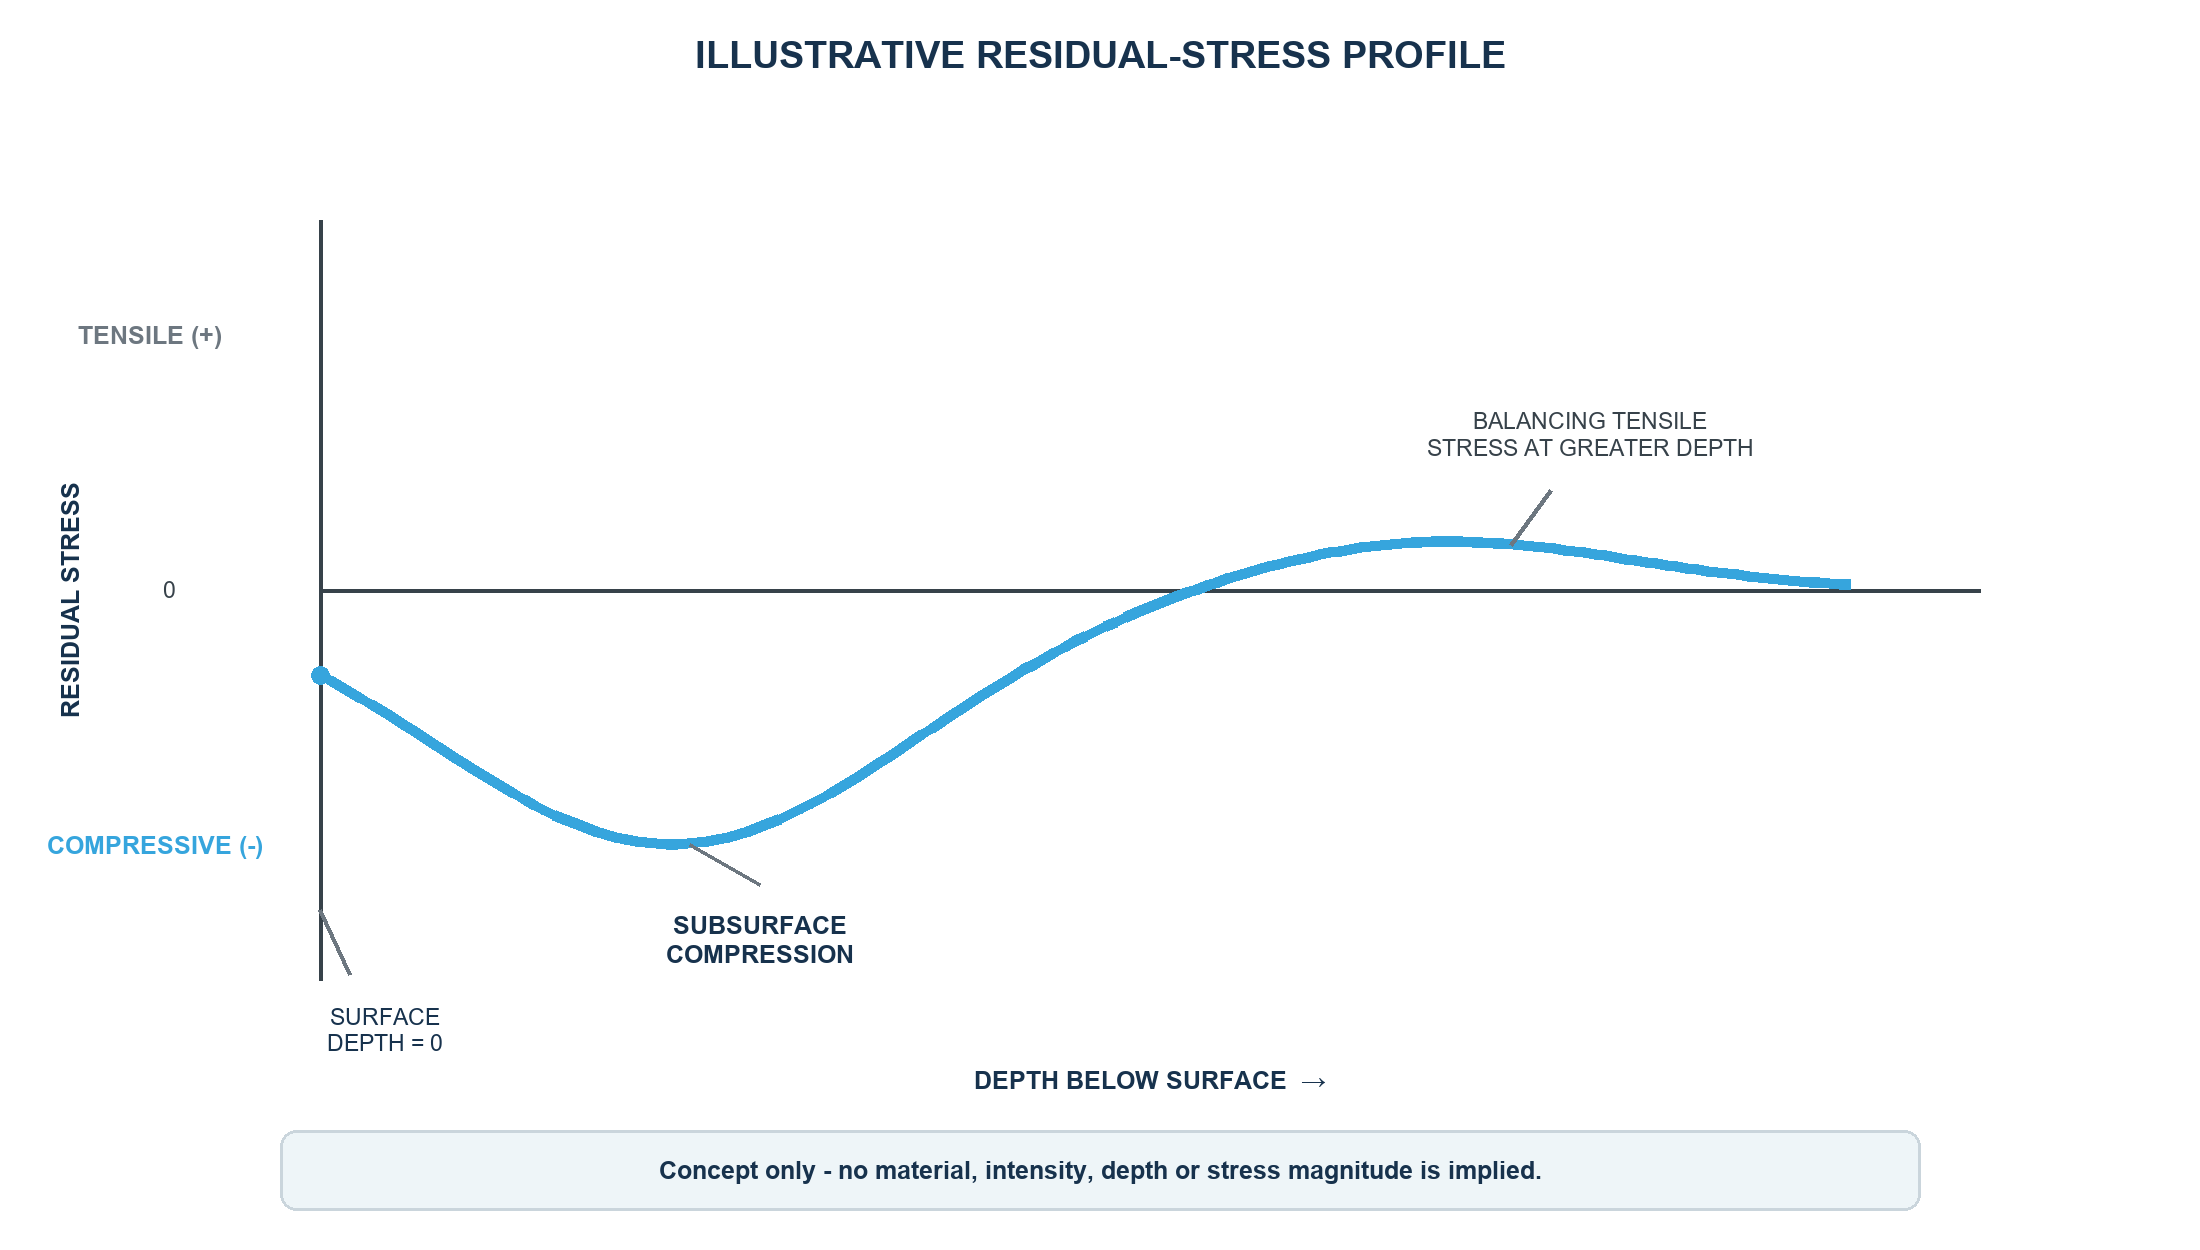
Läs restspänningsprofiler genom tecken, ytvärde, maximal kompression, djup och nollgenomgång samtidigt som riktning, lagerborttagning, korrigering och osäkerhet kontrolleras.
Så förbättrar kulpening utmattningslivslängden: mekanismer, gränser och validering
Lär dig hur kvarvarande kompression, kallbearbetning och yttopografi påverkar utmattning, varför ingen universell livslängdsmultiplikator finns och hur komponenternas prestanda valideras.
-
Tryckrestspänningar efter kulpening: uppkomst, djup och stabilitet
Förstå tryckrestspänning efter kulpening som en riktningsdjupprofil formad av material, geometri, process och senare termisk eller mekanisk exponering.
-
XRD-mätning av restspänningar efter kulpening: metod, djupprofiler och rapportering
Planera XRD-restspänningsmätning efter kulpening genom att definiera material, plats, riktning, diffraktionsmetod, elastiska konstanter, osäkerhet och eventuell korrigering för lagerborttagning.
-
Ytdefekter före kulpening: skador, kontroll och reparationsgränser
Kulpening reparerar inte sprickor, överlappningar, slipbränna, djupa gropar eller icke godtagbara svets- och värmebehandlingsfel. Godkänn ytan eller fatta ett formellt beslut om dess fortsatta hantering före bearbetning.
-
Ytjämnhet efter kulpening: prognos och styrning av Ra och Rz
Ra och Rz efter kulpening beror på inkommande textur, material, kulpeningsmedium, slaggeometri och exponering. Bygg en lokal modell och håll mätförhållandena fasta.