

Werkstoffe & Oberflächenintegrität
Die Werkstoffreaktion entscheidet, ob ein Verfestigungsstrahlprozess wirksam und zulässig ist. Die Beiträge verbinden Legierungs- und Wärmebehandlungszustand mit Eigenspannungen, Härte, Rauheit, Oberflächenschäden, Korrosionsverhalten, Ermüdungsfestigkeit und den Wirkungen nachfolgender Bearbeitung oder Temperaturbelastung.
-
Druckeigenspannungen nach dem Verfestigungsstrahlen: Entstehung, Tiefe und Stabilität
Druckeigenspannungen nach dem Verfestigungsstrahlen als richtungsabhängiges Tiefenprofil verstehen, das von Werkstoff, Geometrie, Prozess und späterer thermischer oder mechanischer Beanspruchung abhängt.
-
Eigenspannungstiefenprofile nach dem Verfestigungsstrahlen richtig auswerten
Eigenspannungsprofile über Vorzeichen, Oberflächenwert, Druckmaximum, Tiefe und Nulldurchgang auswerten und Richtung, Schichtabtrag, Korrektur und Unsicherheit beherrschen.
-
Härte und Mikrohärte nach dem Verfestigungsstrahlen: Was ist zu messen?
Grundhärte oder Mikrohärteverlauf nach dem Verfestigungsstrahlen auswählen und Eindringkörper, Kraft, Querschliffpräparation, Abstände, Unsicherheit und Abgrenzung zur Eigenspannung beherrschen.
-
Lässt sich jedes Metall verfestigungsstrahlen? Grenzen bei spröden Werkstoffen
Nicht jeder Metallzustand eignet sich zum Verfestigungsstrahlen. Sprödigkeit, harte Schichten, Porosität, Beschichtungen, Schäden und Geometrie bestimmen die technische Qualifizierung oder Ablehnung.
-
Oberflächenfehler vor dem Verfestigungsstrahlen: Schäden, Prüfung und Reparaturgrenzen
Verfestigungsstrahlen repariert weder Risse und Überwalzungen noch Schleifbrand, tiefe Narben oder unzulässige Schweiß- und Wärmebehandlungsfehler. Die Oberfläche ist vorher formal abzunehmen.
-
Oberflächenrauheit nach dem Verfestigungsstrahlen: Ra und Rz vorhersagen und beherrschen
Ra und Rz hängen von Eingangstextur, Werkstoff, Strahlmittel, Aufprallgeometrie und Exposition ab. Vorhersagen benötigen ein lokales Modell und festgeschriebene Messbedingungen.
-
Verfestigungsstrahlen additiv gefertigter Metallbauteile: Rauheit, Porosität und Ermüdung
AM-Metallbauteile verfestigungsstrahlen: Bauorientierung, Wärmebehandlung, Oberfläche, Fehlerzustand und Zugänglichkeit rückverfolgbar qualifizieren und Ermüdung getrennt belegen.
-
Verfestigungsstrahlen gehärteter Werkzeugstähle: Möglichkeiten, Schadensrisiken und Qualifizierung
Das Strahlen gehärteter Werkzeugstähle über Sorte, Anlasszustand, Härte und Zähigkeit, Karbide und Erodierzustand, Kantenschutz, Schadensgrenzen und Temperaturbelege qualifizieren.
-
Verfestigungsstrahlen und Spannungsrisskorrosion: Wann Druckeigenspannungen helfen
Der Beitrag erklärt, wann Verfestigungsstrahlen die Beherrschung von Spannungsrisskorrosion unterstützen kann und wie Werkstoff-Umgebungs-Empfindlichkeit, Prozessverifizierung, Oberflächenabnahme und Bauteilvalidierung technisch getrennt nachgewiesen werden.
-
Verfestigungsstrahlen und Wasserstoffversprödung: Grenzen, Galvanikfolge und Nachweise
Verfestigungsstrahlen entfernt keinen Wasserstoff und ersetzt kein Wasserstoffarmglühen. Werkstoff, Wasserstoffquellen, Zugspannung, Galvanikfolge, Prüfungen und Nacharbeit beherrschen.
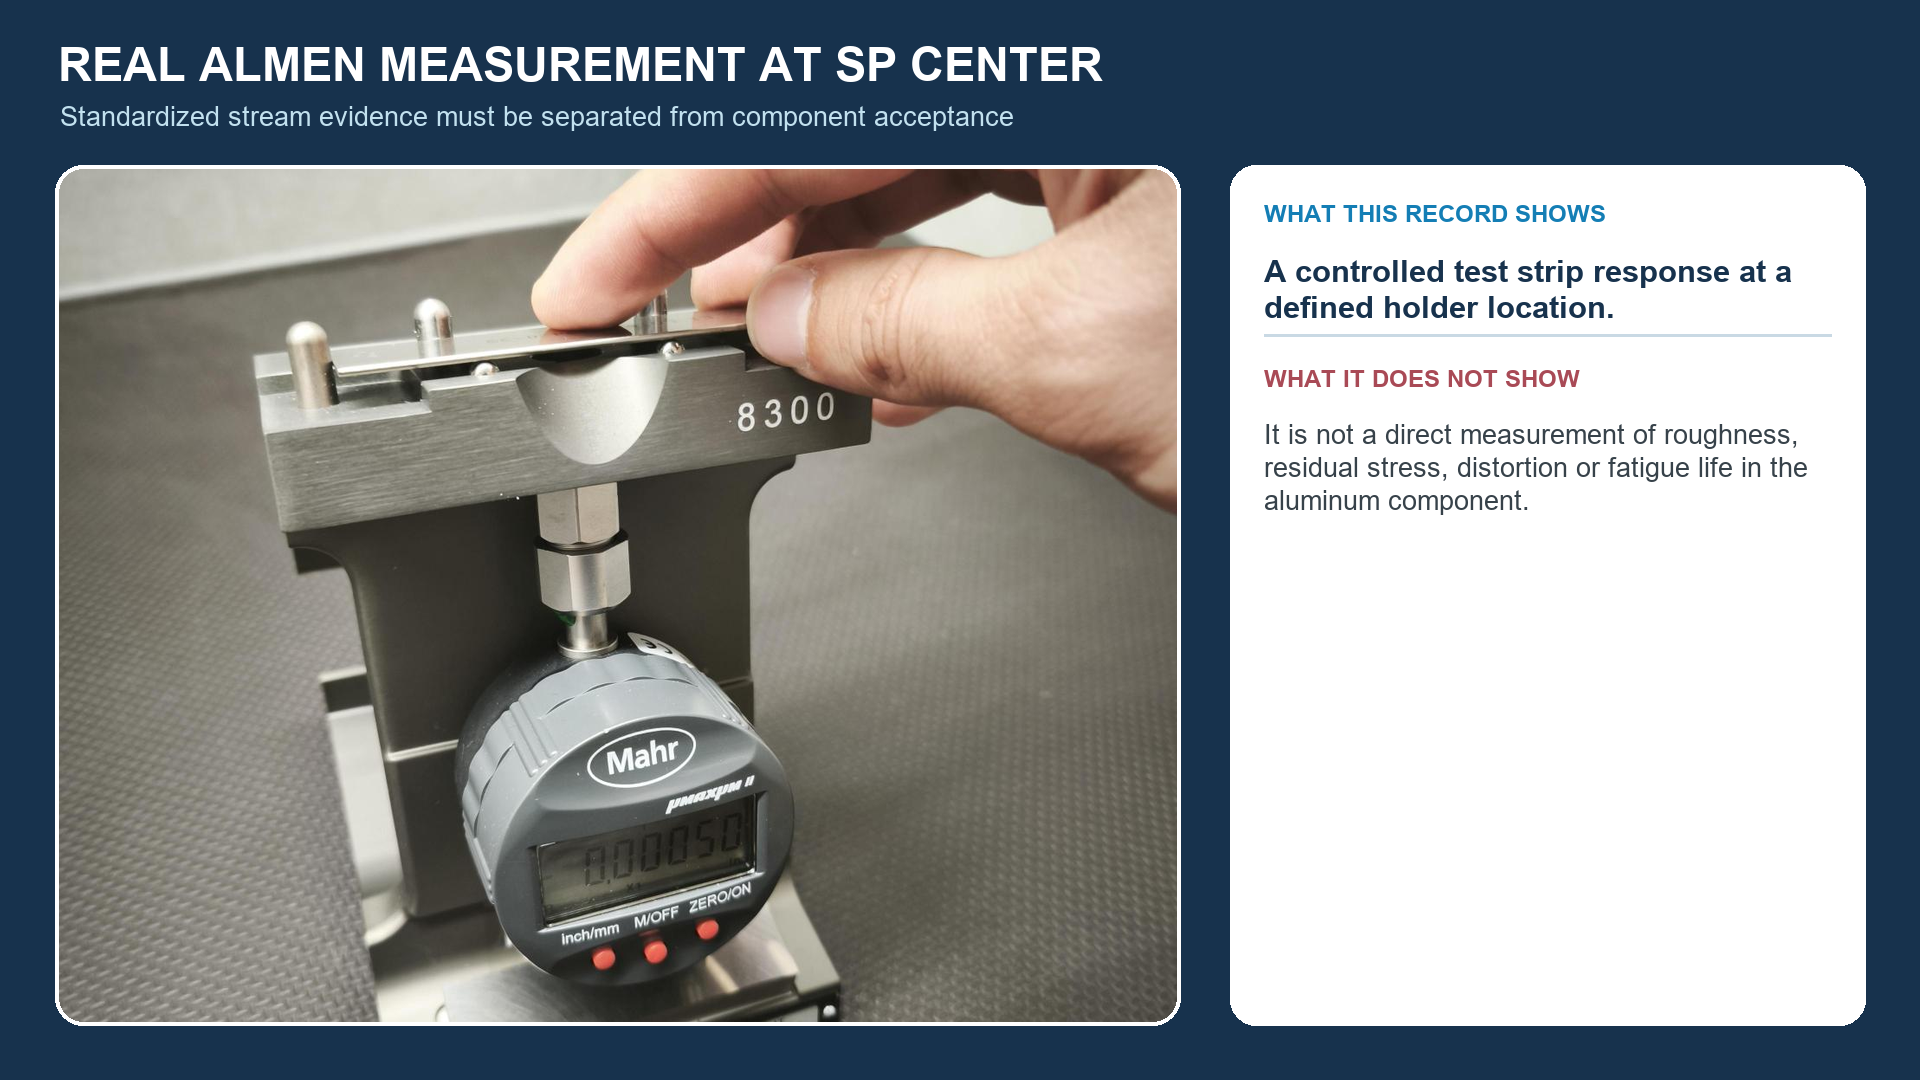
Verfestigungsstrahlen von Aluminium: Werkstoff und Oberflächenintegrität
Der Leitfaden erklärt, wie Legierung, Wärmebehandlungszustand, Oberflächenintegrität, Geometrie, Strahlmittel, Intensität, Bedeckungsgrad und Fertigungsfolge einen qualifizierten Prozess für Aluminium bestimmen und welche Abnahmenachweise erforderlich sind.
-
Verfestigungsstrahlen von Edelstahl: Oberflächenintegrität und Kontaminationskontrolle
Beim Verfestigungsstrahlen von Edelstahl sind zwei Ziele abgestimmt zu beherrschen: mechanische Wirkung qualifizieren und den geforderten korrosionsrelevanten Oberflächenzustand erhalten. Legierung, Strahlmittel, Anlagenhistorie, Fremdeisen, Handhabung sowie freigegebene Reinigung oder Passivierung sind einzubeziehen.
-
Verfestigungsstrahlen von einsatzgehärtetem Stahl: Randschicht, Zahnzonen und Ermüdung
Das Strahlen von Einsatzstahl über Randschichttiefe, Härteverlauf, Gefüge, Zahnfuß- und Flankenfunktion, Feinbearbeitung, Oberflächengrenzen und Ermüdungsnachweise qualifizieren.
-
Verfestigungsstrahlen von Federstahl: Parameter, Oberflächenintegrität und Ermüdungsnachweis
Verfestigungsstrahlen von Federstahl erfordert einen beherrschten Werkstoff- und Entkohlungszustand, qualifiziertes Strahlmittel, Almen-Intensität, Bedeckungsgrad, Oberflächenabnahme sowie anwendungsspezifische Ermüdungsnachweise unter repräsentativen Betriebs- und Lastbedingungen.
-
Verfestigungsstrahlen von Nickelbasis-Superlegierungen: Qualifizierung für Hochtemperaturbauteile
Das Verfestigungsstrahlen von Nickelbasis-Superlegierungen über Legierung und Zustand, Merkmalgeometrie, Strahlmittel, Fertigungsfolge, Eigenspannungsbeständigkeit und repräsentative thermisch-mechanische Nachweise qualifizieren.
-
Verfestigungsstrahlen von nitriertem Stahl: Prozessfolge, Schichtrisiken und Qualifizierung
Beim Verfestigungsstrahlen von nitriertem Stahl Verbindungsschicht, Diffusionszone und Grundwerkstoff trennen und anschließend Reihenfolge, Strahlmittel, Intensität, Bedeckungsgrad, Mikroschäden und Randschichtnachweis beherrschen.
-
Verfestigungsstrahlen von Schweißverbindungen: Nahtübergang, Grenzen und Ermüdungsnachweis
Verfestigungsstrahlen verändert den Zustand am Nahtübergang, repariert aber keine Risse oder Bindefehler. Schweißnahtabnahme, Bedeckungsgrad, Oberfläche und Ermüdung validieren.
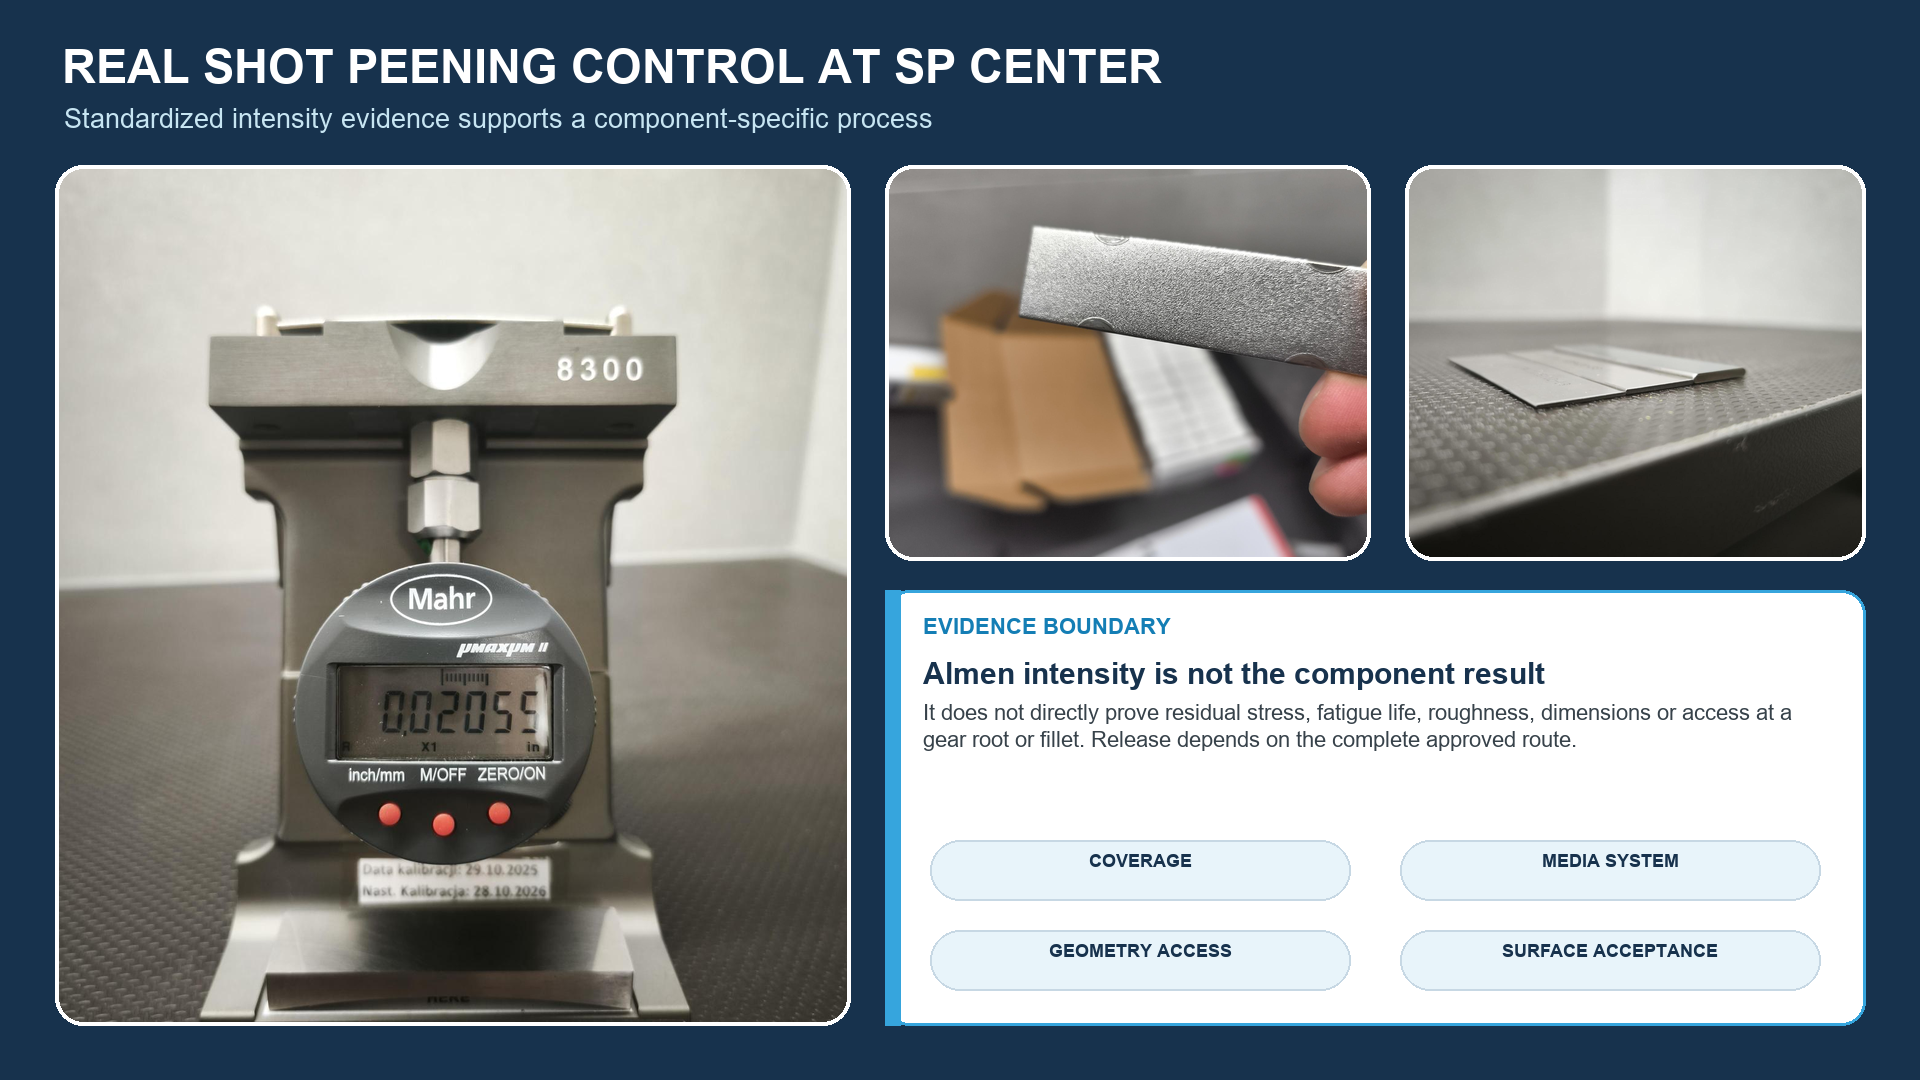
Verfestigungsstrahlen von Stahlbauteilen: Werkstoff und Prozesskontrolle
Der Leitfaden erklärt, wie Stahlsorte, Wärmebehandlung, Härte, Randschicht, Geometrie, Strahlmittel, Almen-Intensität, Bedeckungsgrad, Fertigungsfolge, Qualifizierung und Oberflächenabnahme einen belastbaren Fertigungsweg für kritische Bauteile in kontrollierter Serienfertigung definieren.
-
Verfestigungsstrahlen von Titan: Legierung, Oberflächenintegrität und Prozessqualifizierung
Verfestigungsstrahlen von Titan erfordert bauteilspezifische Entwicklung. Legierung und Zustand, dünne und kritische Geometrie, freigegebenes Strahlmittel, Kontamination, Almen-Intensität, Bedeckungsgrad, Beaufschlagung, Oberfläche, Reinigung und Änderungen sind ohne pauschale Übertragung einer Stahlrezeptur zu beherrschen.
-
Verfestigungsstrahlen vor oder nach dem Beschichten? Prozessfolge sicher festlegen
Die Reihenfolge von Verfestigungsstrahlen und Beschichten aus Substrat, Schichtaufbau, Vorbereitung, Wärme, Verunreinigung, Maskierung und Nacharbeit ableiten.
-
Wann Verfestigungsstrahlen ungeeignet ist: Werkstoff-, Geometrie- und Prozessgrenzen
Verfestigungsstrahlen ausschließen, wenn Freigabe oder zwingende Zugangs-, Prüf-, Oberflächen-, Maß- oder Endzustandsanforderungen fehlen; bedingte Werkstoff- und Geometrierisiken qualifizieren.
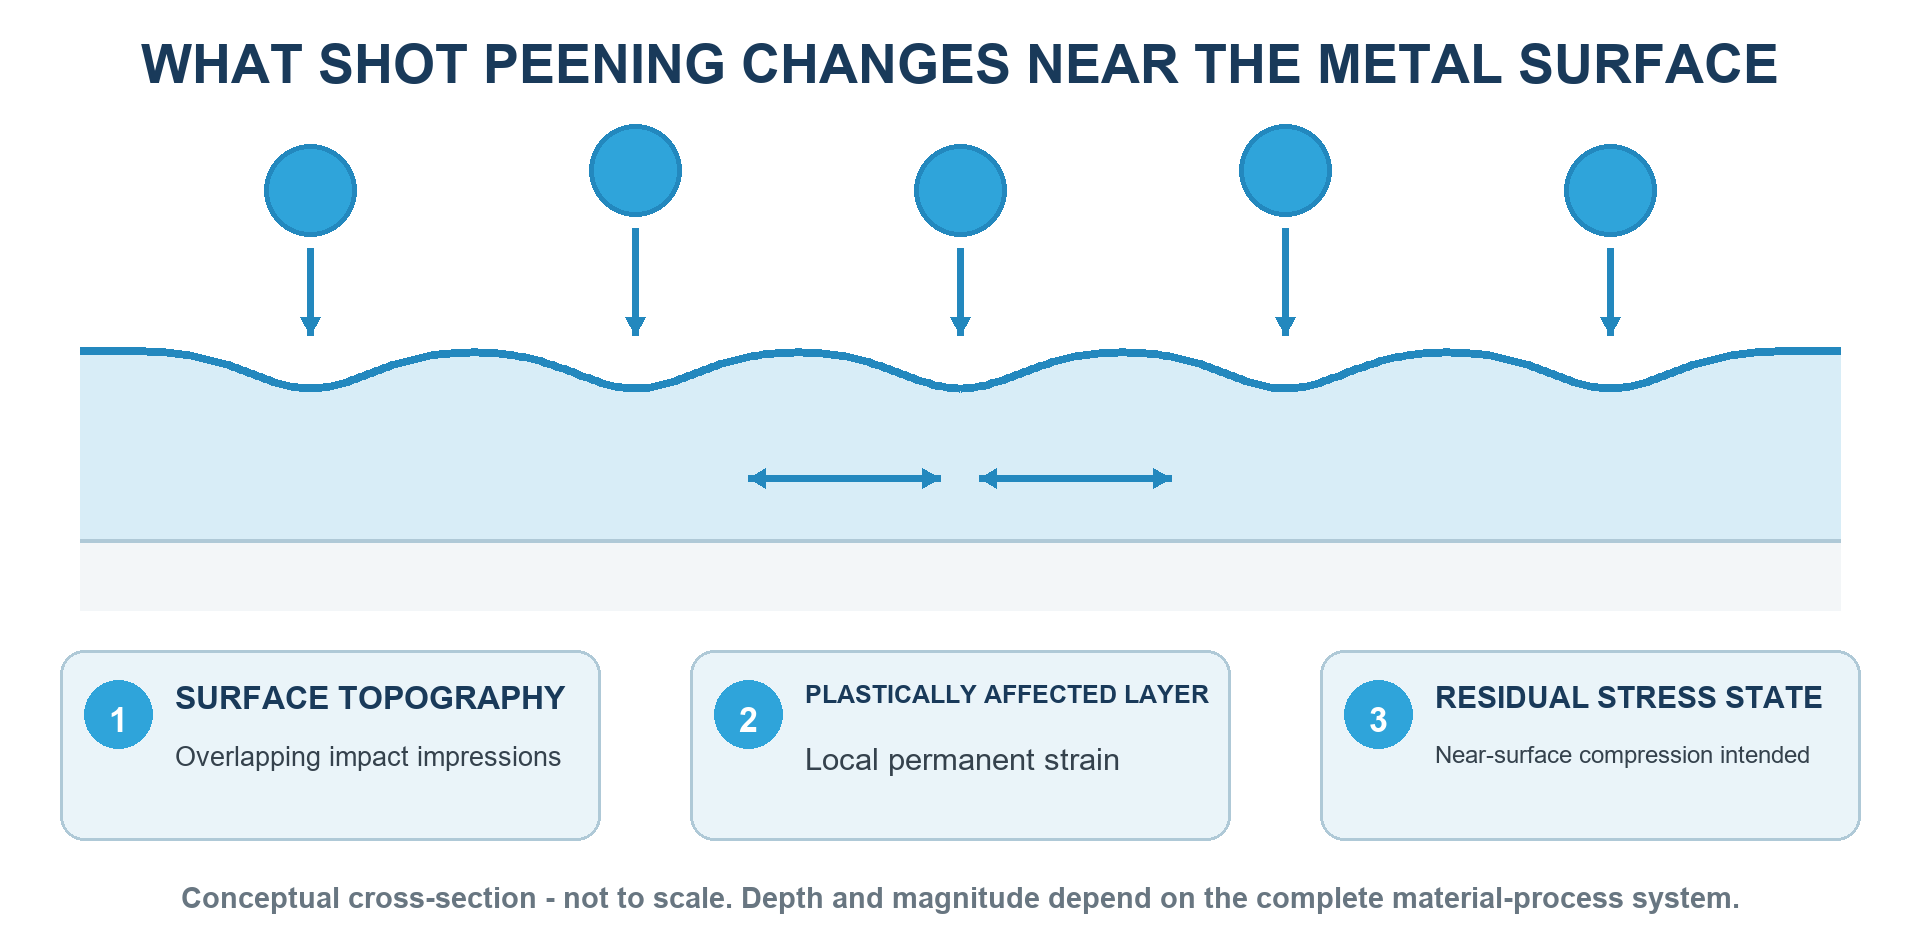
Was bewirkt Verfestigungsstrahlen an einer Metalloberfläche?
Verfestigungsstrahlen erzeugt überlappende plastische Einschläge, eine kaltverfestigte Randschicht und Druckeigenspannungen und verändert zugleich Topografie, Rauheit, Maße sowie die erforderliche Oberflächenabnahme.
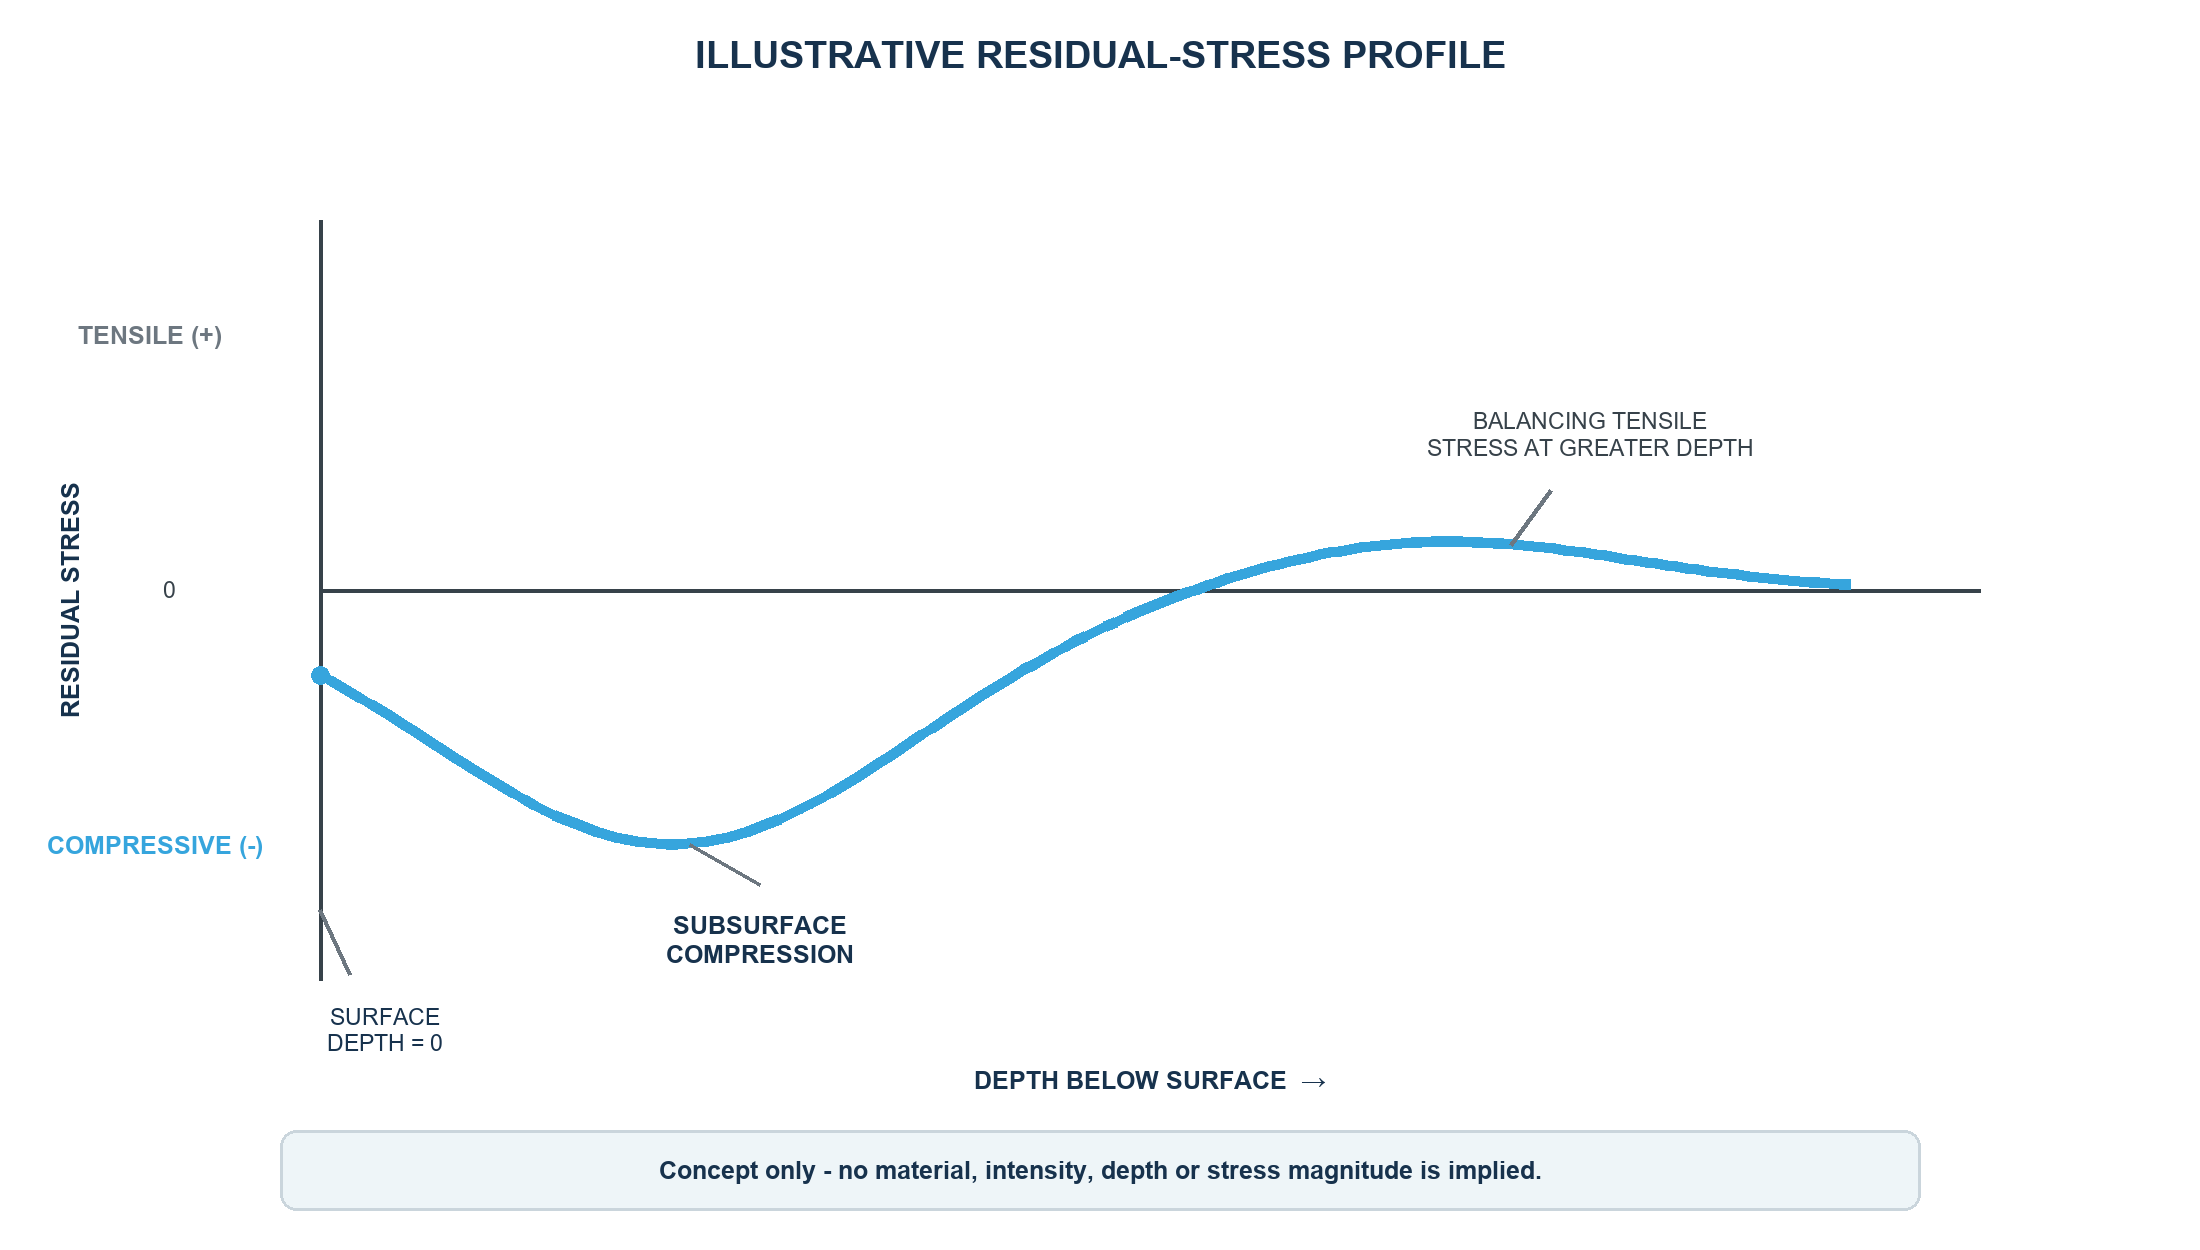
Wie Verfestigungsstrahlen die Ermüdungslebensdauer beeinflusst: Mechanismen, Grenzen und Validierung
Wie Druckeigenspannungen, Kaltverfestigung und Oberflächentopografie die Ermüdung beeinflussen, warum es keinen allgemeinen Lebensdauerfaktor gibt und wie die Bauteilwirkung technisch validiert wird.
-
XRD-Eigenspannungsmessung nach dem Verfestigungsstrahlen: Verfahren, Tiefenprofile und Bericht
XRD-Eigenspannungen nach dem Verfestigungsstrahlen belastbar messen: Werkstoff, Messort, Richtung, Beugungsverfahren, Elastizitätskonstanten, Unsicherheit und Schichtabtrag eindeutig festlegen.