

Materiały i stan warstwy wierzchniej
Reakcja materiału decyduje, czy dana technologia kulowania przyniesie oczekiwany efekt i będzie akceptowalna. Artykuły łączą gatunek stopu i stan po obróbce cieplnej z naprężeniami szczątkowymi, twardością, chropowatością, uszkodzeniami powierzchni, odpornością korozyjną i trwałością zmęczeniową. Wyjaśniają też wpływ późniejszej obróbki mechanicznej, czyszczenia, nakładania powłok i oddziaływania temperatury.
-
Chropowatość powierzchni po kulowaniu (ang. shot peening): przewidywanie i kontrolowanie Ra oraz Rz
kulowanie zazwyczaj zmienia topografię powierzchni, ponieważ każde uderzenie powoduje odkształcenie plastyczne niewielkiego obszaru. Parametry Ra i Rz mogą opisywać część tej zmiany, lecz żaden z nich samodzielnie nie uwzględnia pojedynczych wzniesień.
-
Czy każdy metal można kulować? Ograniczenia dotyczące materiałów kruchych
Nie każdy metal ani każdy stan materiału nadaje się do kulowania (ang. shot peening). Proces ten wymaga kontrolowanego lokalnego odkształcenia plastycznego; kruche podłoża, kruche warstwy powierzchniowe, materiał z pęknięciami, niepodparte krawędzie oraz.
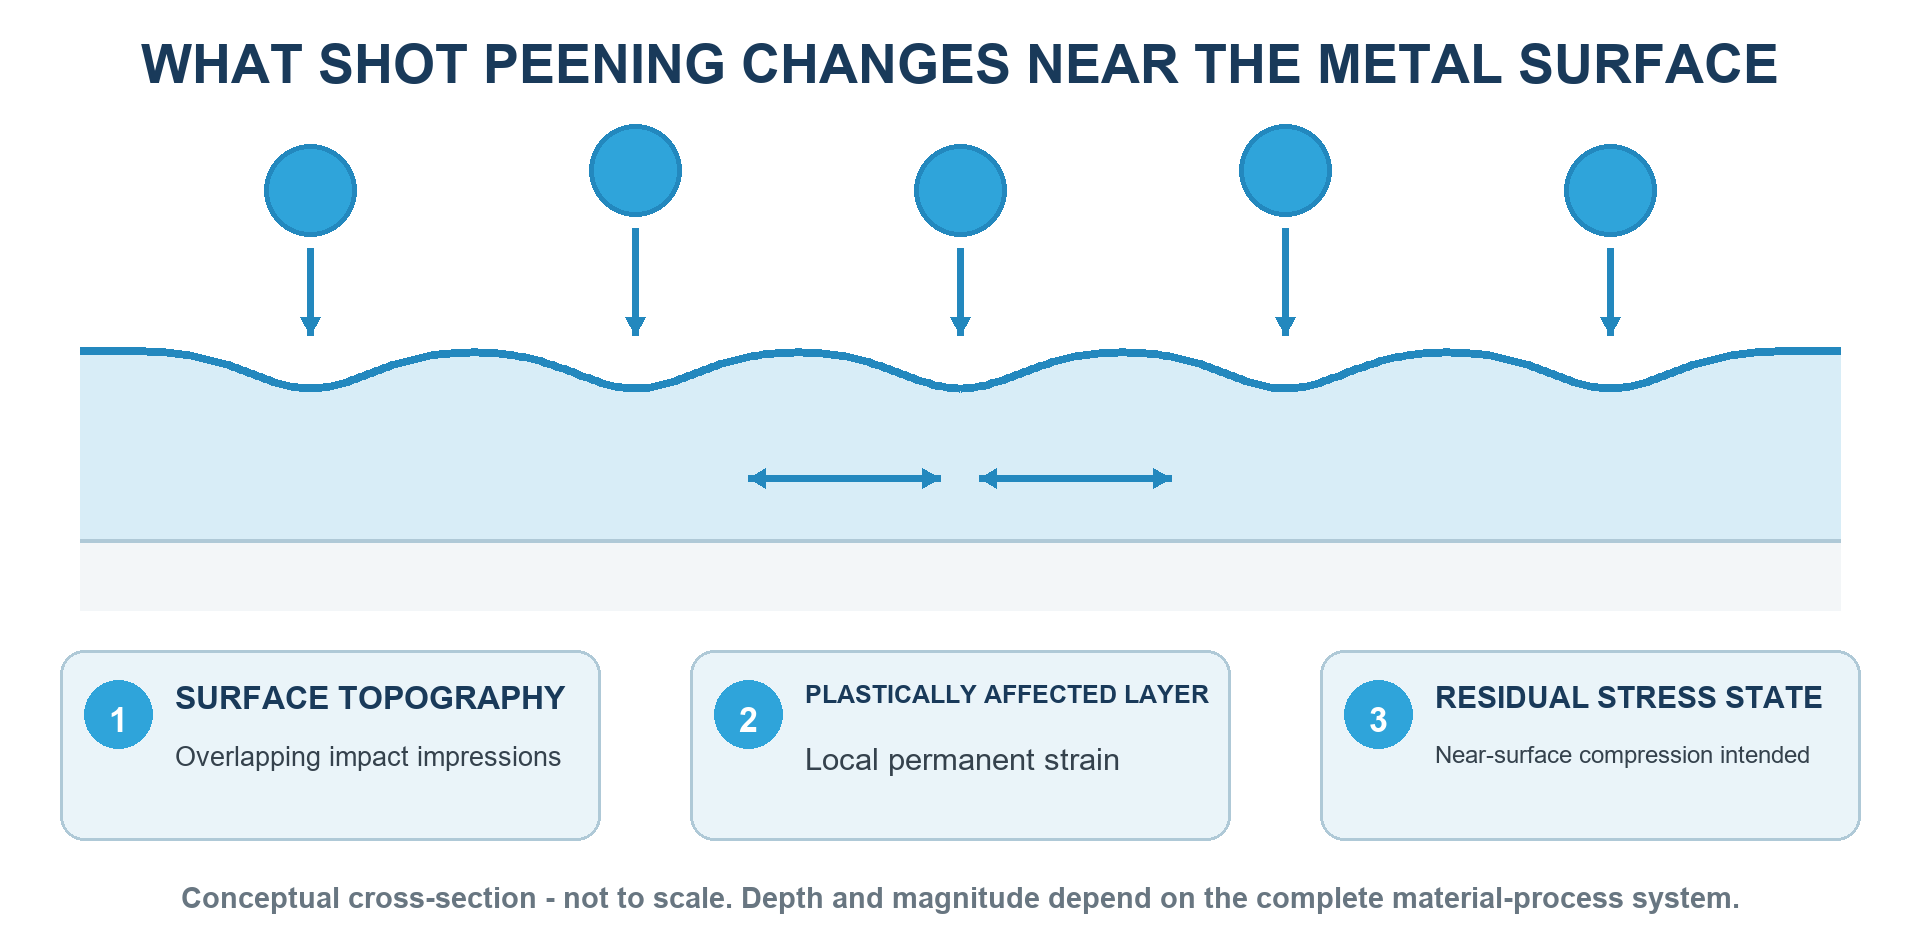
Jak kulowanie (ang. shot peening) wpływa na powierzchnię metalu?
Kulowanie zmienia trzy powiązane aspekty integralności powierzchni metalu: powoduje nakładające się odkształcenia plastyczne w płytkiej warstwie przypowierzchniowej, ma na celu pozostawienie po uderzeniu pola ściskających naprężeń szczątkowych oraz zmienia.
Jak kulowanie (ang. shot peening) zwiększa trwałość zmęczeniową: mechanizmy, ograniczenia i walidacja
Kulowanie może zwiększyć odporność zmęczeniową przez wytworzenie kontrolowanego stanu warstwy przypowierzchniowej, który zwykle obejmuje ściskające naprężenia szczątkowe, odkształcenie plastyczne lub umocnienie zgniotowe oraz zmienioną topografię powierzchni.
-
Kiedy nie stosować kulowania (ang. shot peening): przeciwwskazania materiałowe i konstrukcyjne
Kulowania nie należy stosować, gdy materiał nie toleruje wymaganego odkształcenia plastycznego, geometria uniemożliwia dotarcie do powierzchni lub jej zabezpieczenie, proces naruszyłby wymagania dotyczące końcowego wykończenia albo tolerancji, późniejsza.
-
Kulowanie (ang. shot peening) a kruchość wodorowa: możliwości, ograniczenia i kolejność operacji
Kulowanie nie usuwa zaabsorbowanego wodoru ani nie eliminuje kruchości wodorowej. Ściskające naprężenia szczątkowe mogą wpływać na inicjację lub rozwój pęknięć w niektórych układach, ale kontrola wodoru nadal zależy od wytrzymałości materiału, chemii procesów.
-
Kulowanie (ang. shot peening) a pękanie korozyjne naprężeniowe: kiedy pomagają naprężenia ściskające
Kulowanie może zmniejszyć udział rozciągających naprężeń powierzchniowych w pękaniu korozyjnym naprężeniowym, jeżeli stop, środowisko, stan powierzchni i zachowane naprężenia ściskające sprzyjają temu mechanizmowi. Proces ten nie uodparnia podatnego materiału.
Kulowanie (ang. shot peening) aluminium
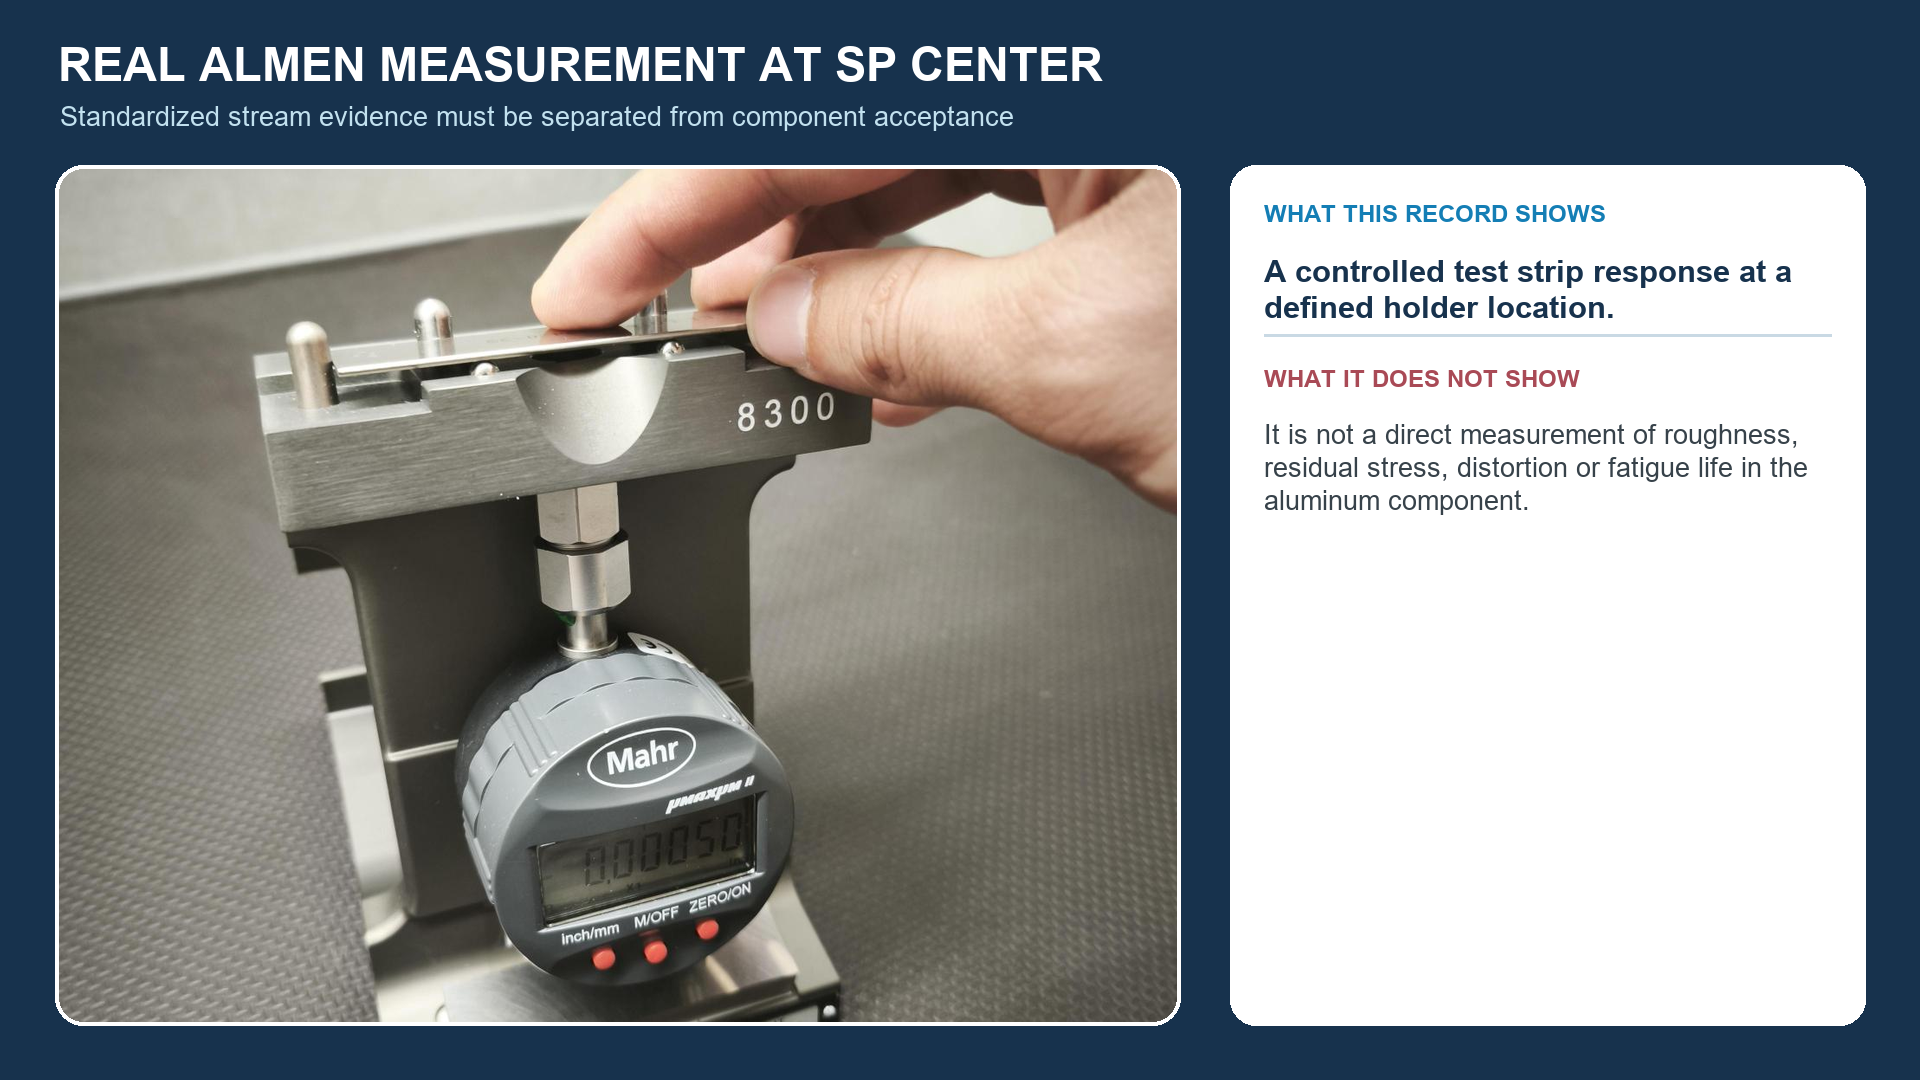
Elementy aluminiowe można poddawać kulowaniu w celu wytworzenia korzystnego stanu przypowierzchniowych ściskających naprężeń szczątkowych, jednak proces musi zostać zakwalifikowany dla rzeczywistego stopu, stanu umocnienia, geometrii, początkowego stanu.
-
Kulowanie (ang. shot peening) części wytwarzanych addytywnie: porowatość, chropowatość i zmęczenie
Kulowanie może poprawić stan warstwy przypowierzchniowej części metalowych wytwarzanych addytywnie, ale reakcja zależy od stopu, orientacji wytwarzania, obróbki cieplnej, chropowatości powierzchni w stanie po wytworzeniu, porowatości połączonej z powierzchnią.
Kulowanie (ang. shot peening) elementów stalowych
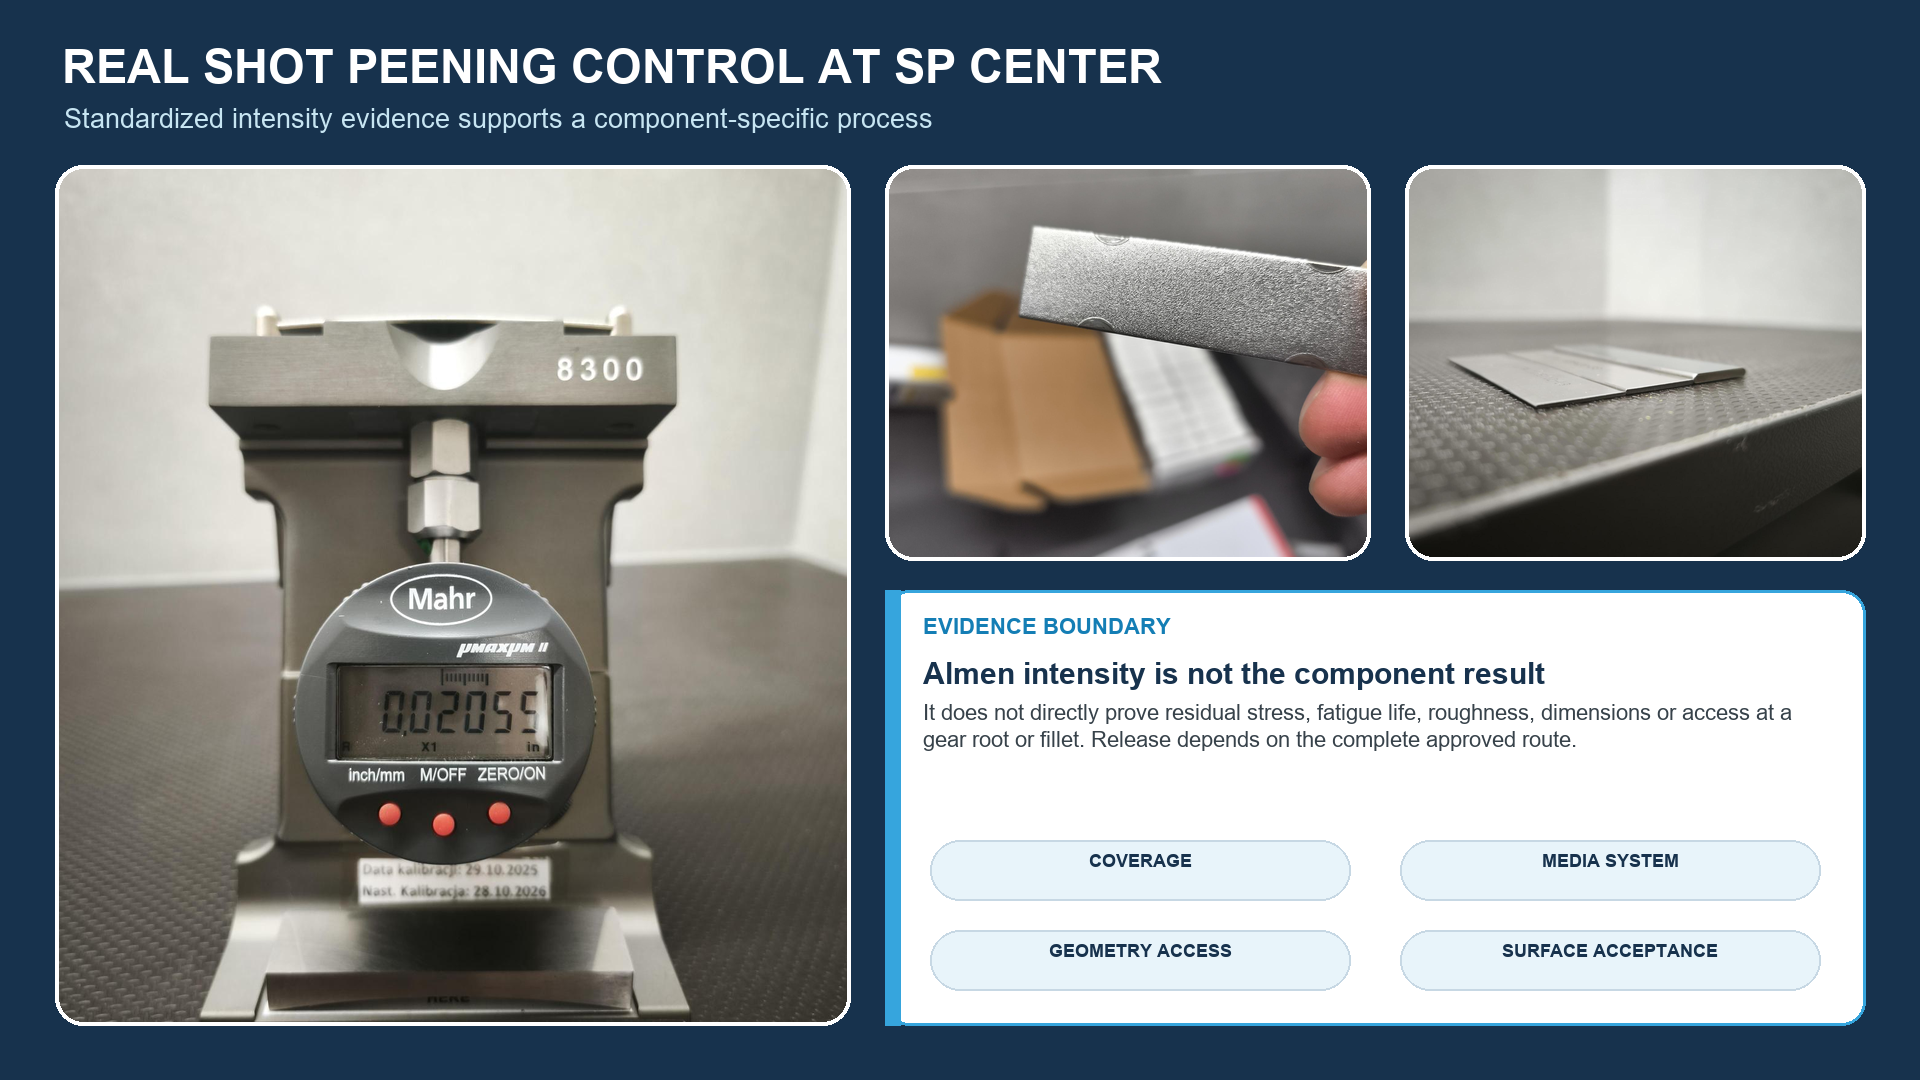
Kulowanie elementów stalowych jest kontrolowaną obróbką powierzchniową opracowaną dla określonego gatunku stali, stanu po obróbce cieplnej, geometrii i wymagania inżynierskiego. W procesie wykorzystuje się powtarzające się uderzenia kontrolowanego medium, aby.
-
Kulowanie (ang. shot peening) i powłoki: czy kulować przed nałożeniem powłoki, czy po nim?
Kulowanie przeprowadza się zwykle przed nałożeniem powłoki, jeżeli powłoka pękałaby, odpryskiwała lub uniemożliwiała odkształcenie plastyczne. Prawidłowa kolejność zależy jednak od rodzaju powłoki, systemu adhezyjnego, wymaganej chropowatości, granicznych.
-
Kulowanie (ang. shot peening) nadstopów niklu: wymagania dotyczące części wysokotemperaturowych
Kulowanie nadstopów niklu należy opracować z uwzględnieniem stanu stopu, mikrostruktury, historii ekspozycji temperaturowej części, wykończenia powierzchni i kontroli zanieczyszczeń. Ściskające naprężenia szczątkowe mogą ulec relaksacji podczas późniejszej.
-
Kulowanie (ang. shot peening) stali azotowanej: dobór parametrów i typowe zagrożenia
Kulowanie stali azotowanej wymaga takiego okna procesu, które uwzględnia twardą strefę związków lub strefę dyfuzyjną oraz zamierzoną kolejność operacji. Krucha lub porowata warstwa powierzchniowa może wykruszać się albo ulegać zwiększeniu chropowatości wskutek.
-
Kulowanie (ang. shot peening) stali nawęglanej: ochrona warstwy nawęglonej i zwiększanie trwałości przekładni
Kulowanie stali nawęglanej może wzmocnić warstwę nawęgloną o krytycznym znaczeniu dla zmęczenia przez zmianę naprężeń szczątkowych w pobliżu powierzchni, lecz proces musi zachować integralność warstwy nawęglonej, geometrię zębów i wykończenie. Głębokość.
-
Kulowanie (ang. shot peening) stali nierdzewnej: korzyści, ryzyko i kontrola zanieczyszczeń
Kulowanie może wprowadzić kontrolowaną warstwę przypowierzchniową w stan naprężeń ściskających, lecz w przypadku stali nierdzewnej konieczny jest drugi cel nadzoru: zachowanie wymaganego stanu powierzchni. Kwalifikacja musi uwzględniać dokładny gatunek stopu i.
-
Kulowanie (ang. shot peening) stali sprężynowej: parametry decydujące o właściwościach zmęczeniowych
Kulowanie stali sprężynowej musi być dopasowane do czystości stali, jej twardości, stanu odwęglenia, obróbki cieplnej, powierzchni drutu lub pióra oraz obciążeń eksploatacyjnych. Korzystne naprężenia ściskające trzeba zrównoważyć z chropowatością i.
-
Kulowanie (ang. shot peening) tytanu: zastosowania lotnicze i dobór parametrów
Kulowanie tytanu wymaga procesu właściwego dla danego elementu — nie skopiowanego programu dla stali ani ogólnego „łagodniejszego” cyklu. Rodzaj stopu i stan po obróbce cieplnej, geometria, stan powierzchni, ograniczenia dotyczące zanieczyszczeń, system.
-
Kulowanie (ang. shot peening) zahartowanych stali narzędziowych: możliwości i ograniczenia
Utwardzone stale narzędziowe można kulować wyłącznie w przedziale parametrów ograniczającym ryzyko uszkodzeń, dostosowanym do ich twardości, ciągliwości, mikrostruktury, naprężeń szczątkowych i stanu powierzchni. Wysoka twardość nie gwarantuje odporności na.
-
Kulowanie (ang. shot peening) złączy spawanych: wpływ na stopy spoin i trwałość zmęczeniową
Kulowanie złącza spawanego może zmienić naprężenia szczątkowe i stan powierzchni w pobliżu stopy spoiny o krytycznym znaczeniu dla zmęczenia, ale nie może usunąć braku przetopu, pęknięć, podtopień przekraczających granice odbioru, porowatości ani niewłaściwego.
-
Pomiar naprężeń szczątkowych metodą XRD po kulowaniu (ang. shot peening)
Dyfrakcja rentgenowska mierzy sprężyste odkształcenie sieci krystalicznej i umożliwia obliczenie kierunkowych naprężeń szczątkowych w pobliżu powierzchni materiału krystalicznego. Wiarygodne wyniki XRD dla części kulowanych wymagają określenia miejsca i.
-
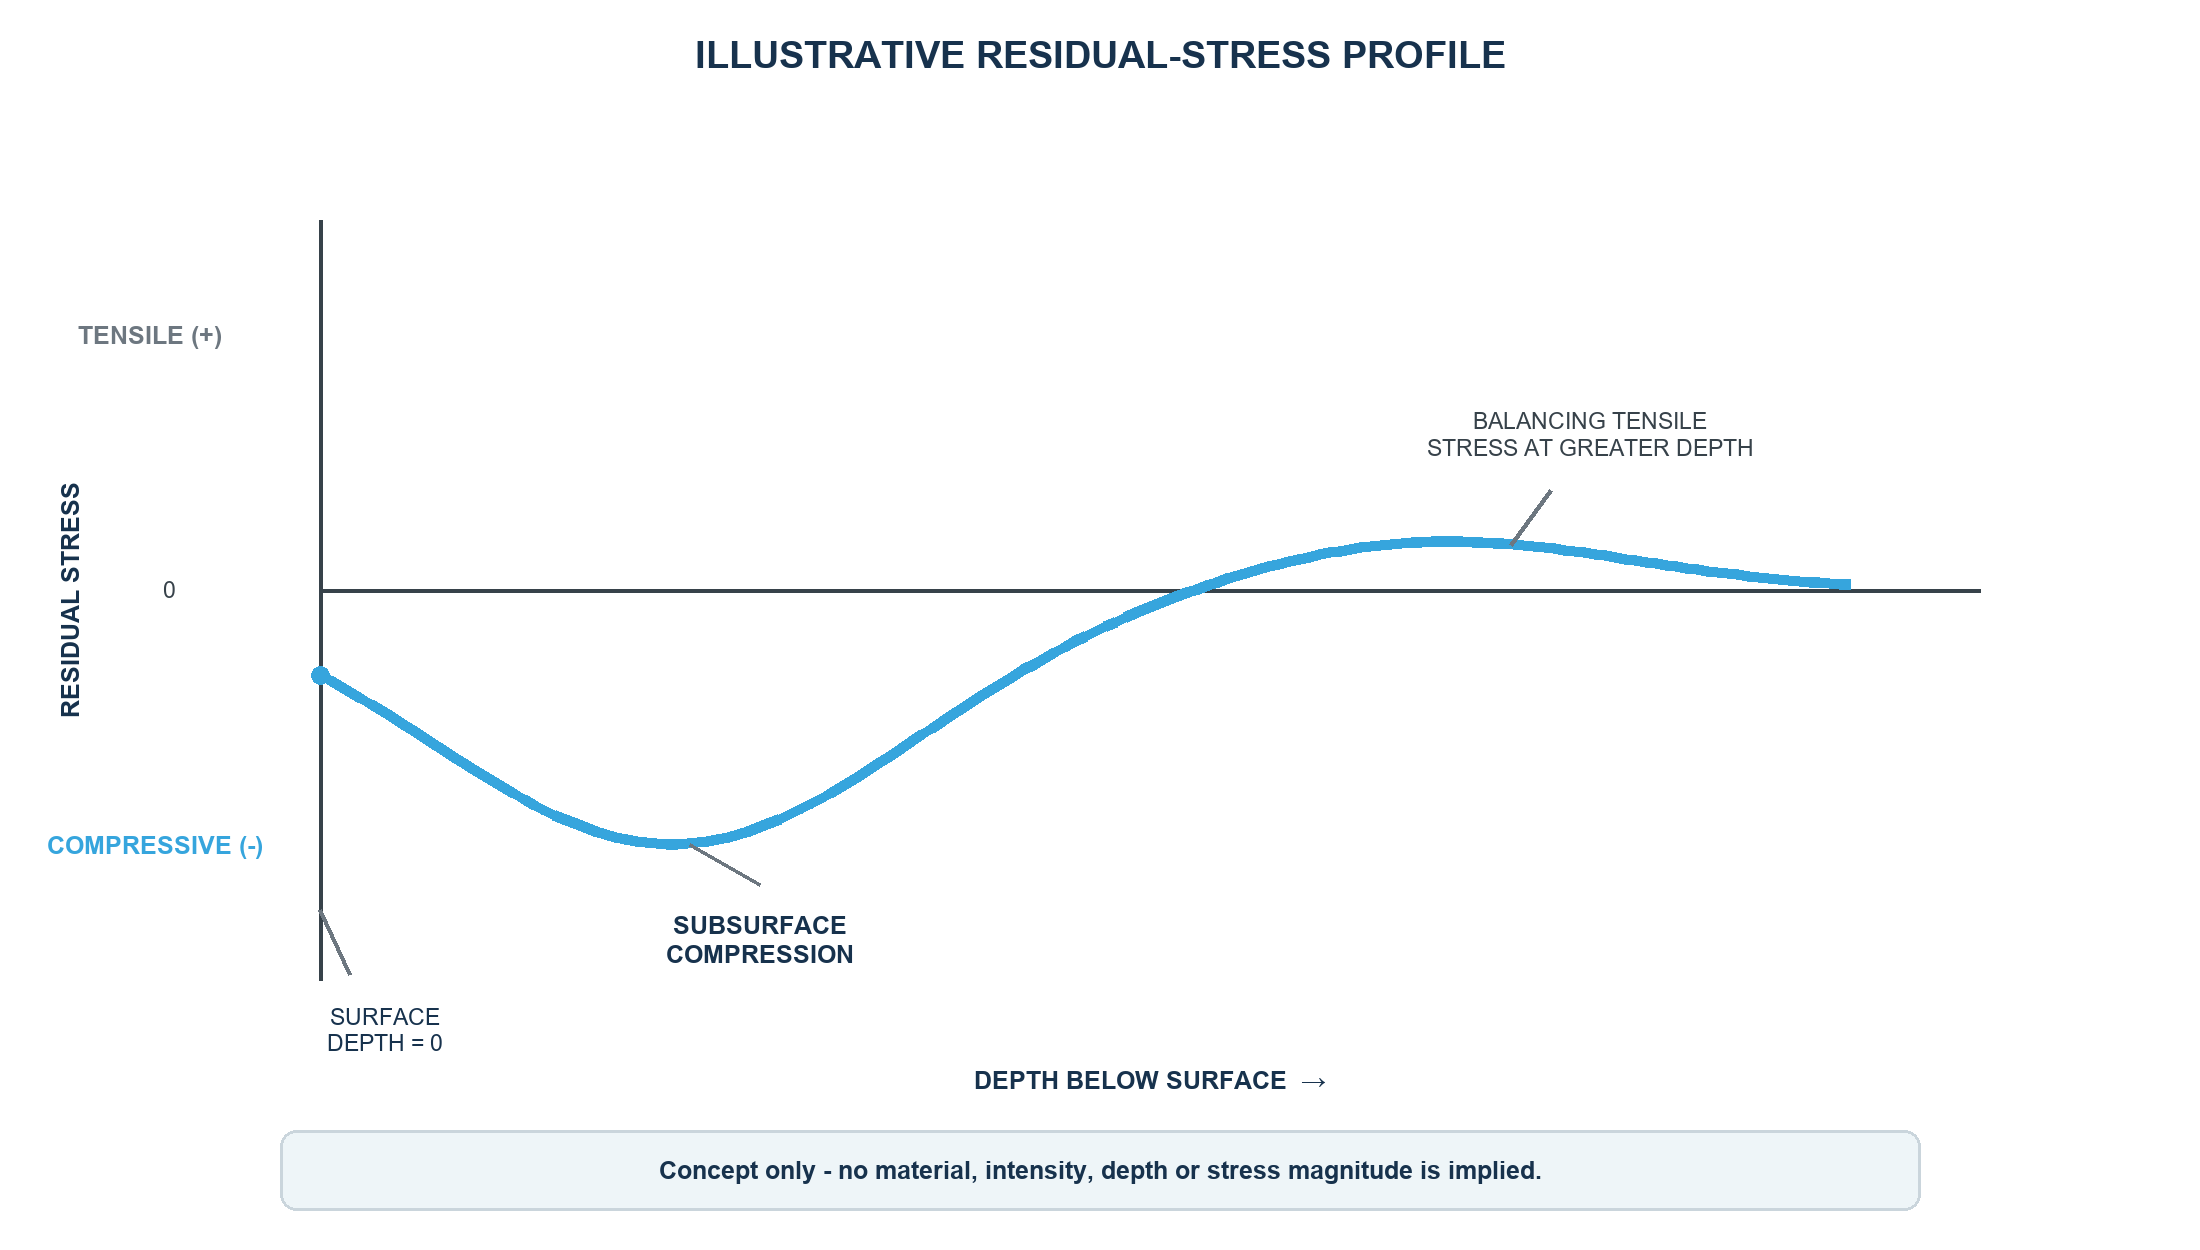
Profil naprężeń szczątkowych w funkcji głębokości po kulowaniu (ang. shot peening): jak interpretować wykres
Profil naprężeń szczątkowych w funkcji głębokości po kulowaniu przedstawia naprężenie względem odległości od obrabianej powierzchni, zwykle w jednym lub kilku określonych kierunkach. Interpretacja powinna rozróżniać wartość na powierzchni, maksymalne.
-
Ściskające naprężenia szczątkowe po kulowaniu (ang. shot peening)
kulowanie może wytworzyć pole ściskających naprężeń szczątkowych w pobliżu powierzchni. Wartość na powierzchni, maksimum podpowierzchniowe, głębokość, kierunek i stabilność należy interpretować jako profil, a nie jako jedną uniwersalną wartość opisującą.
-
Twardość i mikrotwardość po kulowaniu (ang. shot peening): co należy mierzyć?
Twardość objętościowa i mikrotwardość odpowiadają po kulowaniu na różne pytania. Pomiar metodą Rockwella lub inną metodą makrotwardości opisuje większą objętość materiału, natomiast mikrowgłębienie Vickersa lub Knoopa pozwala odwzorować gradient.
-
Wady powierzchni a kulowanie (ang. shot peening): jakich uszkodzeń nie można naprawić?
Kulowanie nie jest metodą naprawy pęknięć, przypaleń szlifierskich, zawalcowań, szwów, głębokich wżerów korozyjnych, braku wtopienia, znacznego odwęglenia ani geometrii wykraczającej poza tolerancję. Proces może zmienić naprężenia szczątkowe wokół powierzchni.