

Projektowanie i inżynieria procesu
Projektowanie z uwzględnieniem kulowania rozpoczyna się jeszcze przed skierowaniem komponentu do produkcji. Sprawdź, jak na rysunku i w specyfikacji jednoznacznie określić strefy obróbki i wyłączenia, dostęp, maskowanie, oprzyrządowanie, intensywność Almena, pokrycie, wymagania dotyczące powierzchni, kolejność procesu, kontrolę i walidację, bez wprowadzania wymagań niejednoznacznych lub niemierzalnych.
-
Kulowanie (ang. shot peening) części cienkościennych: jak ograniczyć odkształcenia
Części cienkościenne można kulować, lecz użyteczne okno procesowe jest często wąskie, ponieważ miejscowe odkształcenie plastyczne może wygiąć, skręcić lub wyboczyć powłokowo element. Kontrola odkształceń zaczyna się od wyważonego zaprojektowania obróbki.
-
Kulowanie (ang. shot peening) miejscowe: obróbka wyłącznie krytycznych obszarów części
Kulowanie miejscowe obejmuje krytyczne strefy określone na rysunku, przy jednoczesnej ochronie przyległych powierzchni. Głównym zagadnieniem inżynierskim nie jest samo zmniejszenie obszaru kulowania, lecz kontrola położenia granicy, cienia tworzonego przez.
-
Kulowanie (ang. shot peening) przed obróbką cieplną czy po niej? Wybór właściwej kolejności
Kulowanie przeprowadza się zwykle po obróbce cieplnej nadającej materiałowi końcową wytrzymałość, ponieważ późniejsze oddziaływanie wysokiej temperatury może spowodować relaksację lub zmianę rozkładu wprowadzonych naprężeń szczątkowych. Istnieją wyjątki.
-
Kulowanie (ang. shot peening) przed szlifowaniem czy po nim? Wpływ na integralność powierzchni
Kulowanie po końcowym szlifowaniu często wybiera się po to, aby nie usunąć ściskającej warstwy powierzchniowej, jednak przebieg procesu musi potwierdzać, że kulowanie pozwala zachować wymagane wykończenie i geometrię. Szlifowanie po kulowaniu może usunąć.
-
Maskowanie przy kulowaniu (ang. shot peening): ochrona gwintów, otworów i baz pomiarowych
Maska do kulowania wyznacza obszar, w którym zakwalifikowany proces mechaniczny może oddziaływać, oraz miejsce, w którym jego oddziaływanie musi się kończyć. Musi chronić wskazany obszar wyłączony z kulowania, a zarazem zachowywać dostęp strumienia i wymagane.
-
Optymalizacja parametrów kulowania (ang. shot peening) za pomocą planowania doświadczeń
Planowanie eksperymentów pozwala skuteczniej identyfikować interakcje między zmiennymi procesu kulowania niż zmienianie pojedynczych nastaw. Użyteczny plan eksperymentu (DOE) zaczyna się od zdefiniowania wielkości wyjściowej, takiej jak czas uzyskania.
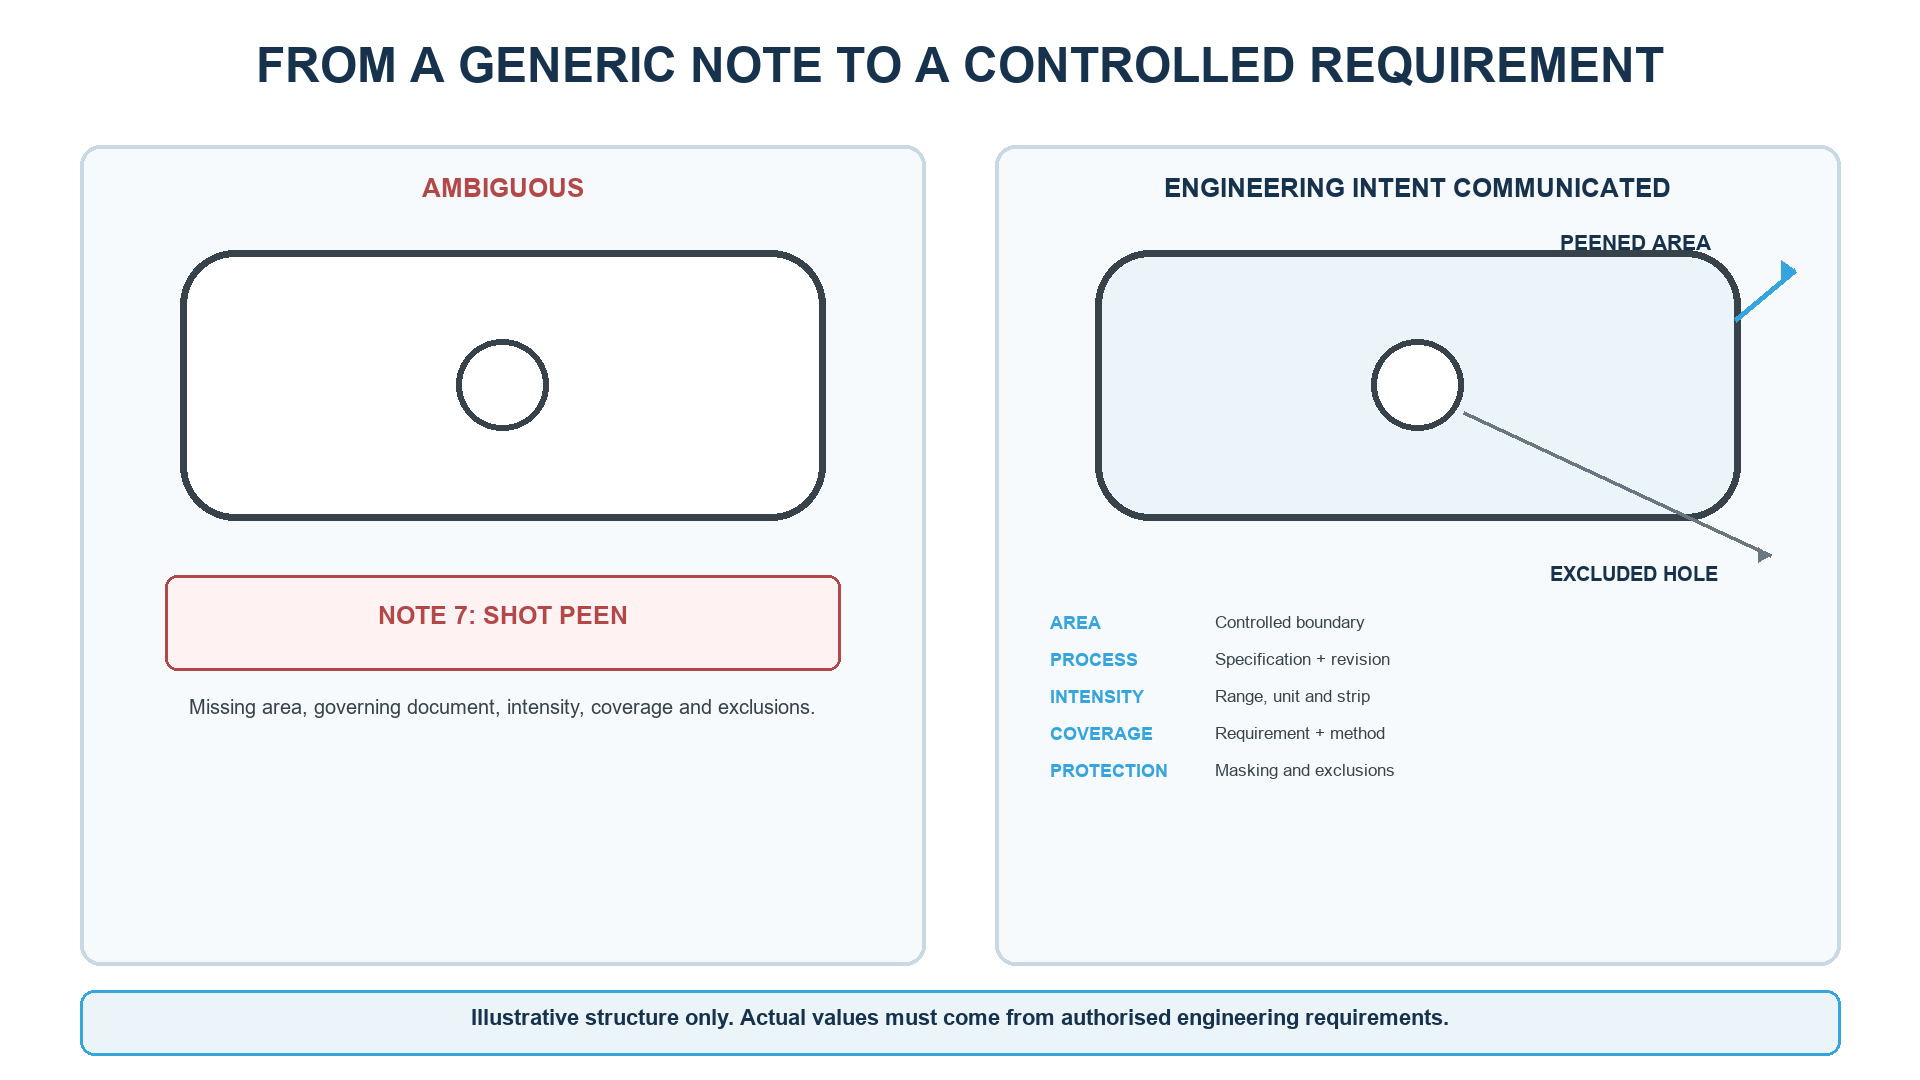
Projektowanie z uwzględnieniem kulowania (ang. shot peening)
Kulowanie należy wprowadzić do konstrukcji dopiero po zidentyfikowaniu przez upoważniony personel inżynierski ryzyka związanego z powierzchnią lub celu eksploatacyjnego, przeanalizowaniu odpowiedniej dokumentacji potwierdzającej oraz potwierdzeniu zgodności.
-
Symulacja kulowania (ang. shot peening): co modele FEM ujawniają na temat naprężeń szczątkowych
Symulacja kulowania może pomóc wyjaśnić wpływ prędkości i kąta uderzenia, wielkości cząstek, modelu materiałowego oraz powtarzających się uderzeń na odkształcenie plastyczne i naprężenia szczątkowe. Metody FEM, DEM-FEM i odkształceń własnych są narzędziami.
-
Uchwyty do kulowania (ang. shot peening): konstrukcja, pozycjonowanie i powtarzalność
Przyrząd mocujący do kulowania musi ustawiać każdą wskazaną powierzchnię względem strumienia medium w powtarzalnym położeniu, a jednocześnie zapobiegać zacienieniu, niezamierzonemu kontaktowi i niestabilnemu ruchowi. Konstrukcja przyrządu mocującego stanowi.
-
Zmiana wymiarów po kulowaniu (ang. shot peening): czy proces wpływa na tolerancje części?
kulowanie może zmienić kształt części, gdy warstwa powierzchniowa odkształcona plastycznie nie jest zrównoważona na przekroju, zwłaszcza w przypadku geometrii cienkiej, smukłej, asymetrycznej lub obrabianej miejscowo. Oczekiwane ryzyko należy ocenić z.
-
Zrobotyzowane kulowanie (ang. shot peening): kiedy automatyzacja poprawia jakość i powtarzalność?
Robot może z dużą powtarzalnością odtwarzać położenie i orientację dyszy, jej odległość od powierzchni, ruch posuwowy oraz sekwencję. Nie potwierdza jednak samodzielnie, że zaprogramowana trajektoria jest prawidłowa ani że strumień śrutu nadal spełnia warunki.