

Jakość, kwalifikacja i normy
Ta sekcja porządkuje normy dotyczące kulowania, ścieżki kwalifikacji, gotowość audytową, identyfikowalność i dokumentację zwolnienia wyrobu. Artykuły rozróżniają kwalifikację urządzenia lub procesu, weryfikację produkcyjną, ocenę powierzchni komponentu i walidację komponentu. Dzięki temu rysunki, zapytania ofertowe i zapisy jakościowe wskazują właściwe dowody.
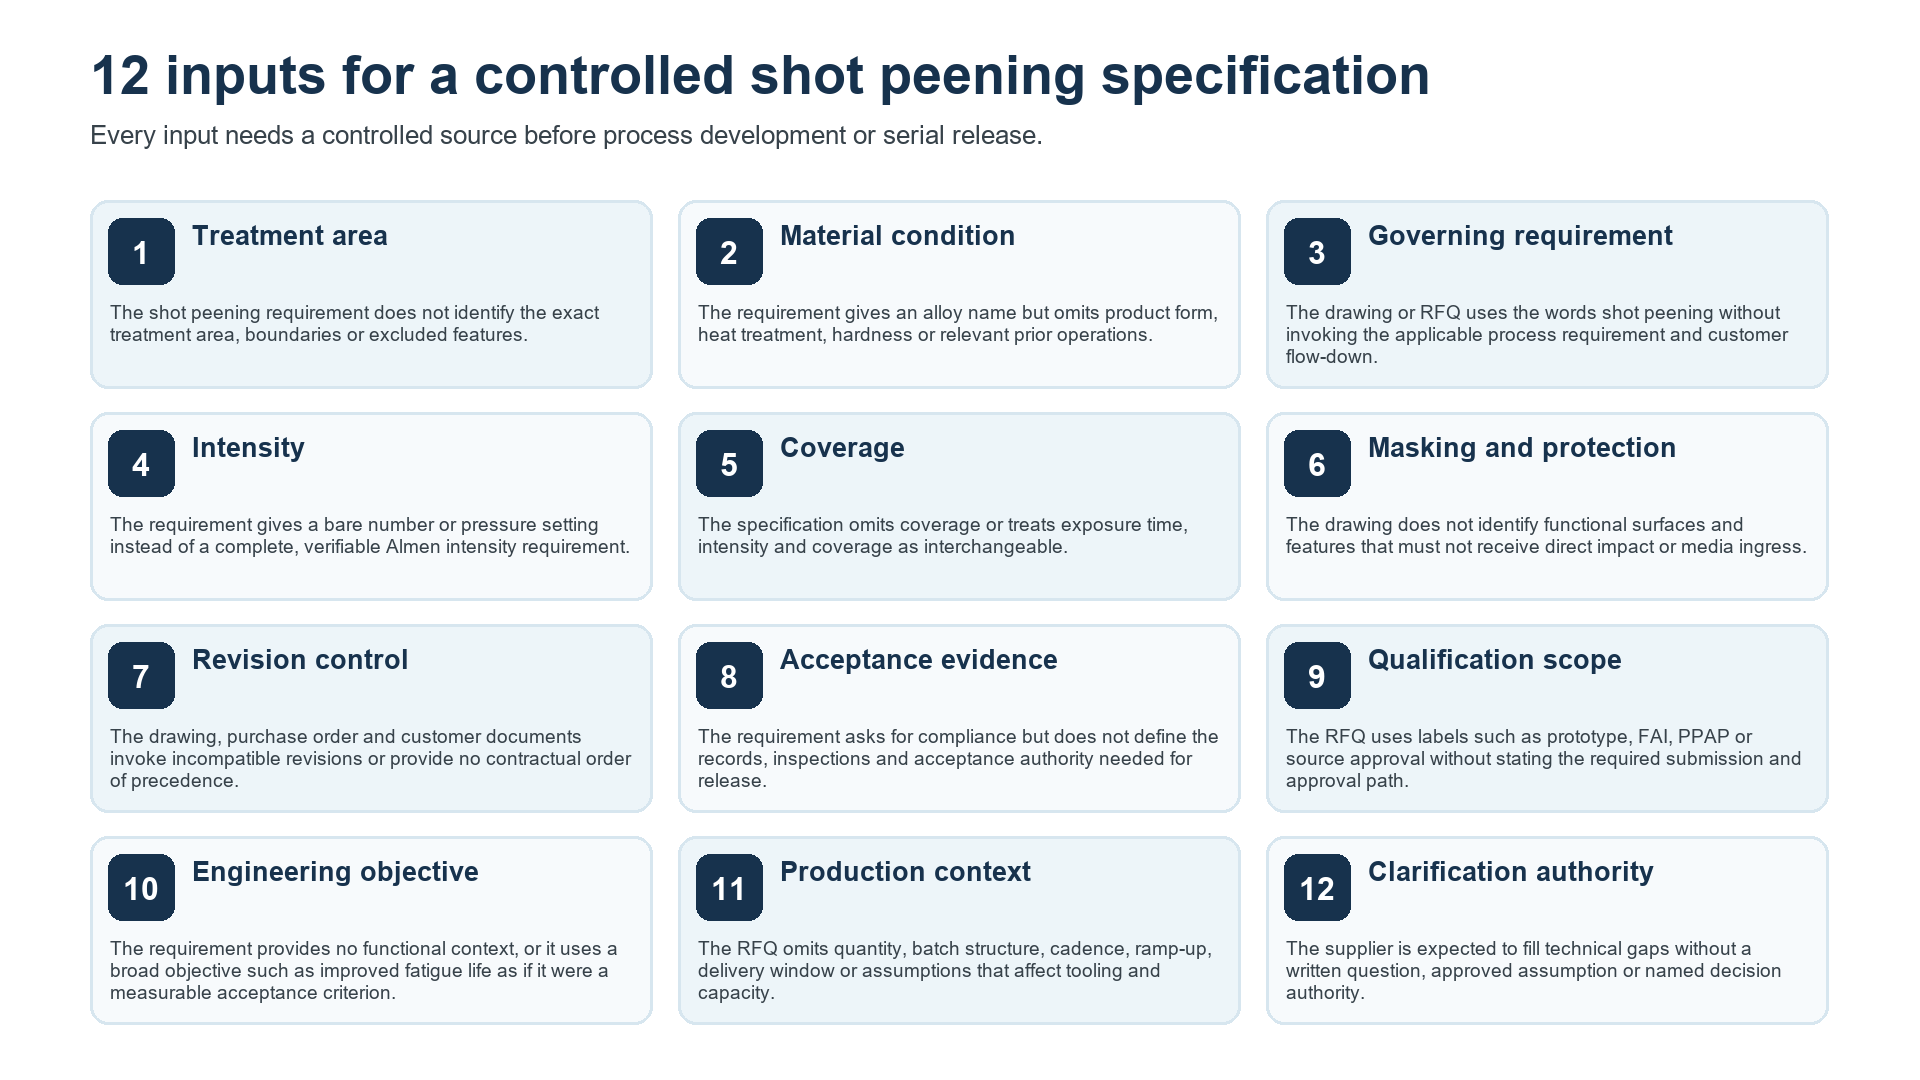
12 typowych błędów w specyfikacjach kulowania (ang. shot peening)
Najpoważniejsze błędy w specyfikacjach kulowania to brak granic obszaru obróbki, stanu materiału, dokumentów nadrzędnych, pełnego zapisu intensywności, kryterium pokrycia, zasad maskowania oraz zapisów odbiorowych. Obowiązujące wymaganie powinno również.
-
AMS 2430 w kulowaniu (ang. shot peening): kluczowe wymagania dla dostawców i klientów
AMS2430 jest lotniczą specyfikacją procesu kulowania powierzchni części przy użyciu medium metalowego, szklanego lub ceramicznego. Klienci i dostawcy muszą stosować wydanie powołane w umowie, analizować je łącznie z rysunkiem i wymaganiami uzupełniającymi.
-
AMS 2432 i komputerowo monitorowane kulowanie (ang. shot peening): co należy rejestrować?
AMS2432 określa wymagania dotyczące komputerowo monitorowanego kulowania i stanowi, że AMS2430 jest integralną częścią tej specyfikacji. Monitorowanie komputerowe służy do obserwowania parametrów wejściowych procesu w czasie rzeczywistym, zapewniania.
-
Badania zmęczeniowe po kulowaniu (ang. shot peening): jak zaprojektować wiarygodne porównanie
Wiarygodne porównanie zmęczeniowe wyodrębnia wpływ przebiegu procesu kulowania, zachowując statystyczną porównywalność materiału, obróbki cieplnej, geometrii, obróbki skrawaniem, stanu powierzchni, środowiska i obciążenia. Przed uzyskaniem wyników należy.
-
FAI i PPAP dla kulowania (ang. shot peening): tworzenie dokumentacji zgodności procesu
FAI i PPAP to różne systemy zatwierdzania, które mogą obejmować dokumentację potwierdzającą wykonanie kulowania. AS9102C określa dokumentację kontroli pierwszej sztuki w przemyśle lotniczym, natomiast AIAG PPAP służy do zatwierdzania części do produkcji w.
-
Identyfikowalność kulowania (ang. shot peening): co powinien zawierać raport partii?
Raport partii z procesu kulowania powinien umożliwiać upoważnionej osobie odtworzenie, które części poddano obróbce, według jakich wymagań, w jakiej zakwalifikowanej konfiguracji, z użyciem jakich medium do kulowania, przy jakiej intensywności i pokryciu.
-
ISO 12686 i kontrolowane kulowanie (ang. shot peening) części metalowych
ISO 12686:1999 opisuje zautomatyzowane kontrolowane kulowanie wyrobów metalowych przed osadzaniem niklu lub chromu albo jako końcową obróbkę wykończeniową. Z zapisów ISO wynika, że pierwsze wydanie pozostaje aktualne po potwierdzeniu w 2022 r. zakres normy.
-
ISO 26910-1:2023 i kulowanie (ang. shot peening) sprężyn: przewodnik po wymaganiach
ISO 26910-1:2023 określa ogólne wymagania dotyczące kulowania sprężyn w celu zwiększenia odporności na zmęczenie i pękanie korozyjne naprężeniowe, głównie dzięki ściskającym naprężeniom szczątkowym w warstwach powierzchniowych. Jest to wydanie drugie, które.
-
Kwalifikacja pierwszego wyrobu w procesie kulowania (ang. shot peening): plan, próbki i kryteria akceptacji
Kwalifikacja pierwszego wyrobu w procesie kulowania wykazuje przed rutynowym dopuszczeniem produkcji, że proponowany proces produkcyjny może spełnić wymagania rysunku, specyfikacji, procesu i odbioru części. Plan powinien określać reprezentatywne części lub.
-
Nadcap AC7117 w kulowaniu (ang. shot peening): zakres, dowody i granice zatwierdzeń
Akredytacja Nadcap w zakresie Surface Enhancement jest zarządzanym przez branżę systemem audytowania procesów krytycznych. SAE podaje AS7117A jako anulowaną; aktualne przygotowanie do audytu musi zatem opierać się na właściwej serii kryteriów audytowych PRI.
-
Pomiar chropowatości powierzchni po kulowaniu (ang. shot peening): parametry i pułapki
Pomiar chropowatości powierzchni po kulowaniu jest miarodajny tylko wtedy, gdy podano rodzaj parametru, przyrząd, filtr, długość odcięcia, długość odcinka pomiarowego, ustawienia końcówki pomiarowej lub układu optycznego, kierunek pomiaru i jego miejsce. Ra i.
-
Ponowna kwalifikacja kulowania (ang. shot peening) po zmianach maszyny, medium lub uchwytów
Ponowna kwalifikacja kulowania jest wymagana, gdy zmiana może unieważnić dokumentację potwierdzającą powiązanie konfiguracji procesu z jego zatwierdzonymi wynikami. Jej zakres może obejmować udokumentowanie równoważności i ukierunkowaną weryfikację albo pełną.