

Kontrola procesu
Kontrola procesu przekształca recepturę kulowania w powtarzalny proces produkcyjny. Artykuły omawiają intensywność Almena i krzywe nasycenia, pokrycie, przepływ powietrza i śrutu, konfigurację urządzeń, monitorowanie oraz kontrolę. Obejmują także plany reakcji i zarządzanie zmianą, bez mylenia weryfikacji procesu z oceną akceptowalności powierzchni komponentu.
Ciśnienie i przepływ powietrza w kulowaniu (ang. shot peening) pneumatycznym
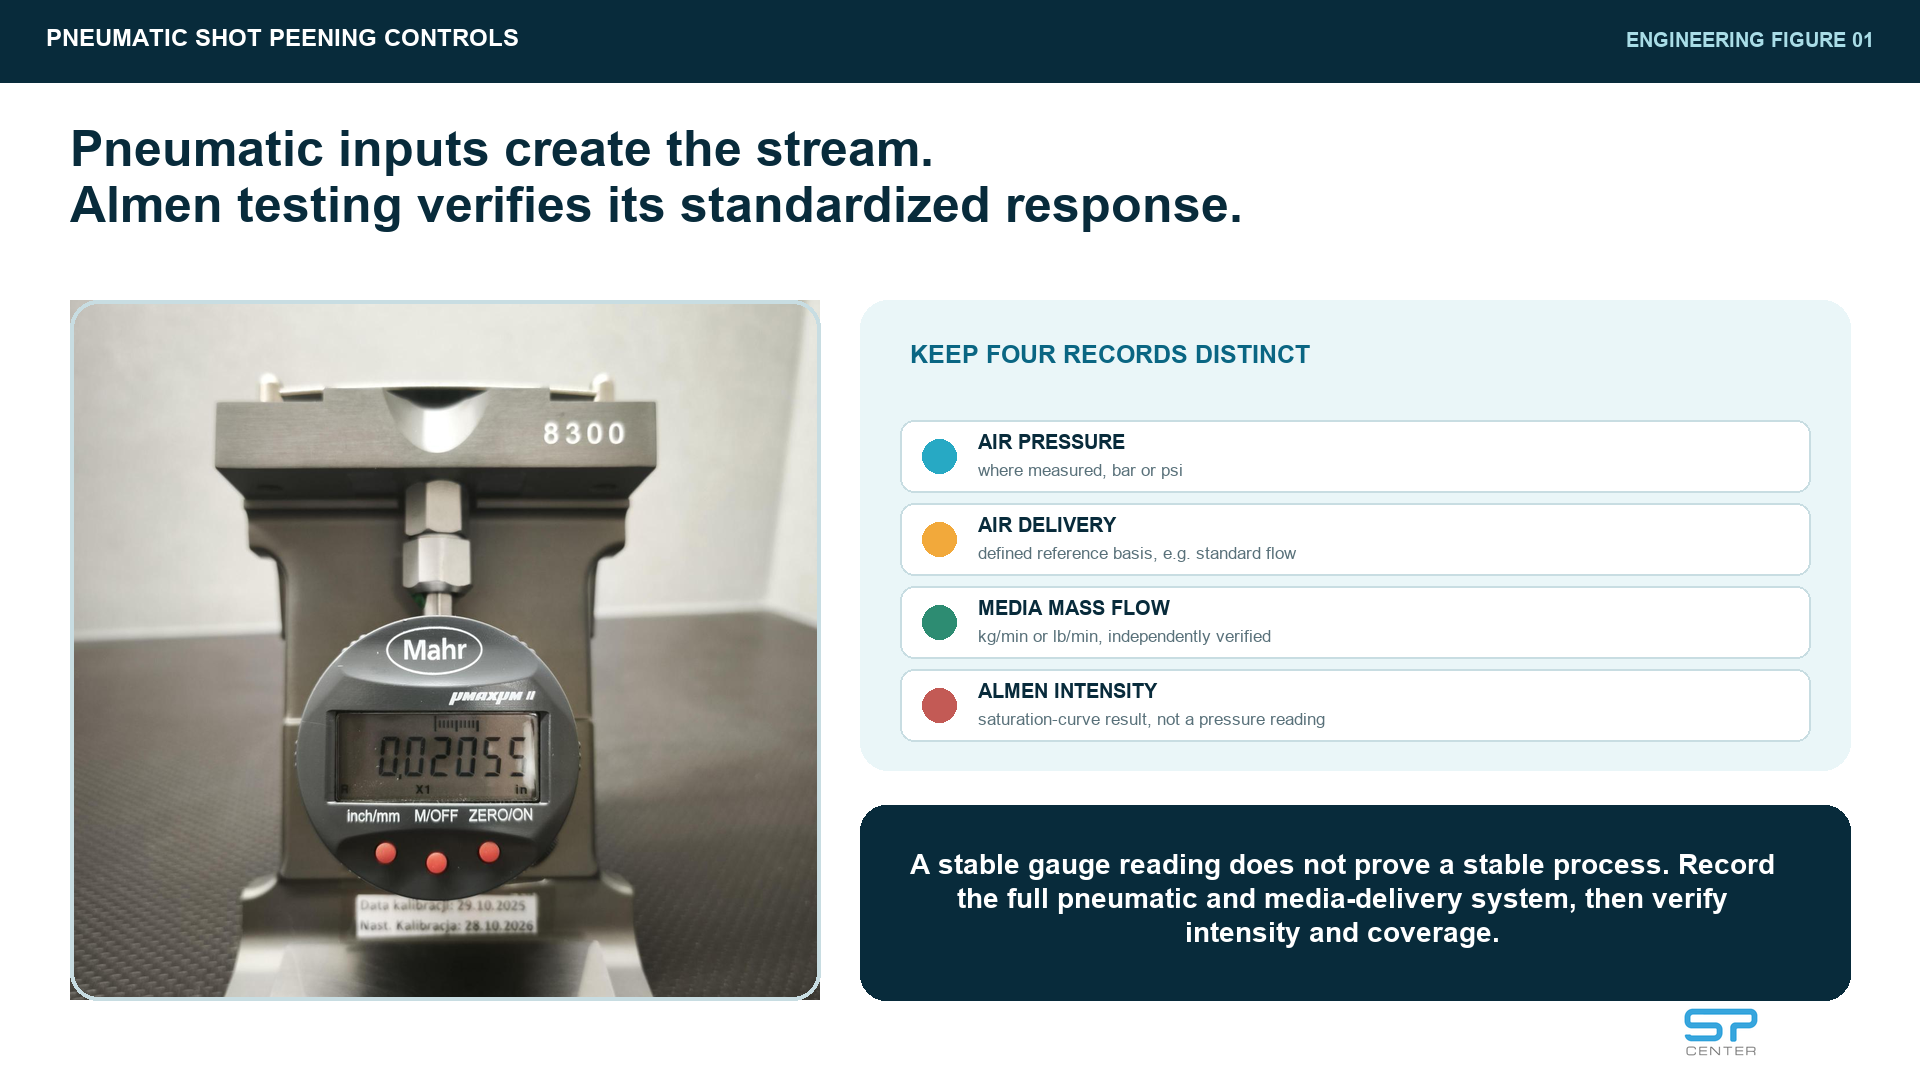
Ciśnienie i przepływ powietrza są powiązanymi parametrami kulowania pneumatycznego, ale nie są zamienne i żaden z nich nie jest intensywnością Almena. Ciśnienie opisuje stan gazu w określonym punkcie i warunkach pracy, przepływ powietrza — ilość gazu.
-
Czas ekspozycji w procesie kulowania (ang. shot peening): jak uniknąć obróbki niedostatecznej i nadmiernej
Czas ekspozycji określa, jak długo dany obszar części jest poddawany działaniu zakwalifikowanego strumienia medium. W produkcji może on wynikać z nastaw czasomierza, ruchu posuwowego dyszy, obrotu części, liczby przejść, pozycji zatrzymania oraz ich nakładania.
Intensywność Almena w kulowaniu (ang. shot peening)
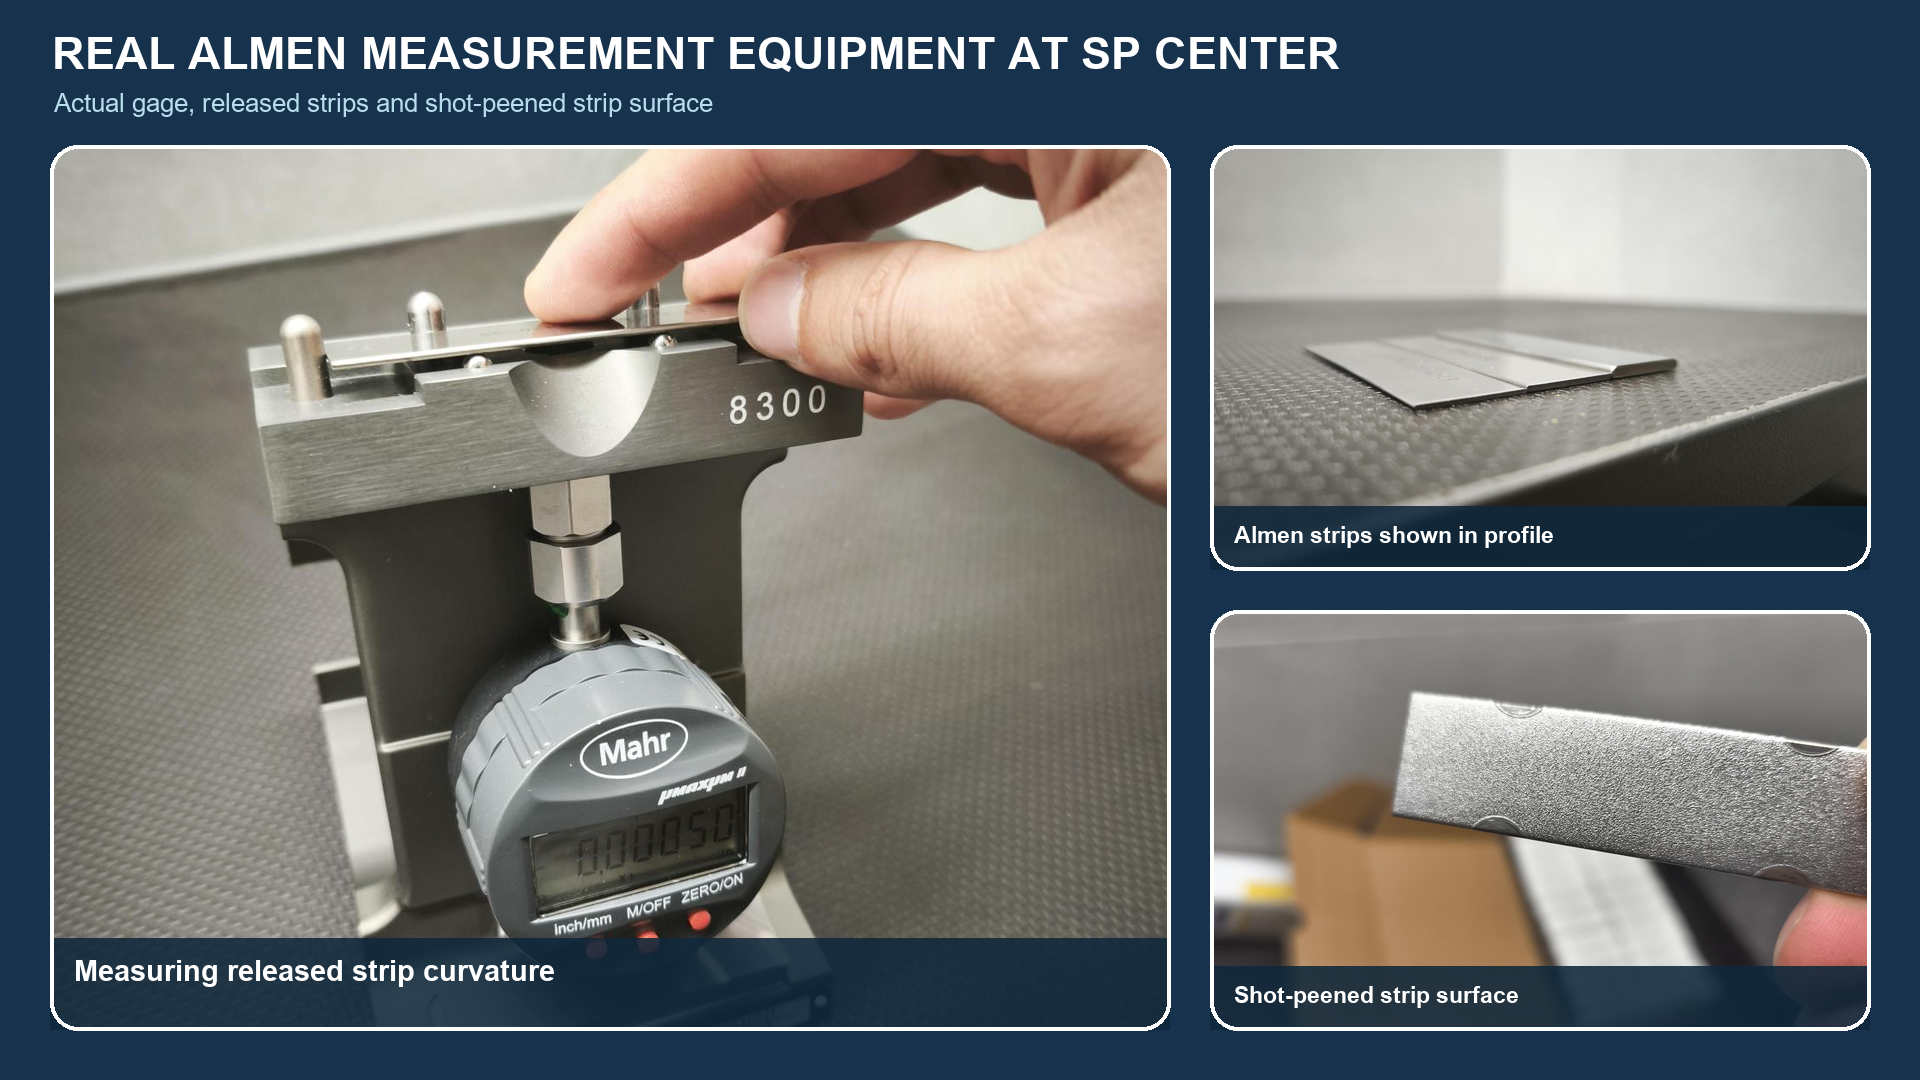
Intensywność Almena jest znormalizowaną miarą oddziaływania strumienia kulującego, podawaną jako wartość strzałki ugięcia wraz z typem zastosowanej płytki Almena. Wyznacza się ją na podstawie wyników wielu ekspozycji i krzywej nasycenia zgodnie z obowiązującą.
-
Jak stan maszyny do kulowania (ang. shot peening) wpływa na jakość procesu
Stan maszyny do kulowania wpływa na doprowadzanie medium, energię uderzeń, obszar oddziaływania, ruch oraz zdolność do utrzymania zakwalifikowanego okna procesu. Zużyte dysze, przewody, koła, separatory, zawory, czujniki, uszczelnienia lub uchwyty mogą zmienić.
-
Kąt uderzenia w procesie kulowania (ang. shot peening): dlaczego geometria strumienia ma znaczenie?
Kąt uderzenia opisuje kierunek docierania cząstek względem miejscowej powierzchni części. Zmiana orientacji dyszy, położenia części lub miejscowej krzywizny może zmienić normalne i styczne oddziaływanie, przebieg uzyskiwania pokrycia oraz stan powierzchni.
-
Kontrola pokrycia powierzchni po kulowaniu (ang. shot peening): metody wizualne i cyfrowa analiza obrazu
Kontrola pokrycia powierzchni po kulowaniu pozwala oszacować udział określonej powierzchni, na której zgodnie ze zdefiniowaną metodą widoczne są ślady uderzeń. Mikroskopowa kontrola wzrokowa i zwalidowana cyfrowa analiza obrazu mogą wspomagać podjęcie decyzji.
-
Krzywa nasycenia w procesie kulowania (ang. shot peening): jak wyznaczyć ją prawidłowo?
Krzywa nasycenia przedstawia zależność strzałki ugięcia płytki Almena od kontrolowanej ekspozycji przy jednej określonej konfiguracji strumienia medium. Intensywność uzyskuje się ze strzałki ugięcia odpowiadającej czasowi nasycenia wyznaczonemu zgodnie z.
-
Nadmierne kulowanie (ang. shot peening): kiedy zbyt intensywne kulowanie uszkadza część
Nadmierne kulowanie to stan procesu, w którym zbyt duża energia, nadmierna ekspozycja lub nieodpowiednie medium pogarszają wymagany stan powierzchni lub geometrię zamiast przynosić użyteczną korzyść. Sygnały ostrzegawcze mogą obejmować nadmierne zwiększenie.
-
Niedostateczne kulowanie (ang. shot peening): jak rozpoznać niewystarczający proces kulowania
Niedostateczne kulowanie oznacza niewystarczającą obróbkę, w której dla określonej powierzchni nie wykazano wymaganej intensywności, pokrycia, dostępu lub ekspozycji. W diagnostyce trzeba odróżnić niską intensywność strumienia od niepełnego pokrycia.
-
Odległość dyszy podczas kulowania (ang. shot peening): wpływ na pokrycie i powtarzalność
Odległość dyszy zmienia wielkość, kształt i rozkład energii śladu oddziaływania strumienia, dlatego może wpływać na lokalną intensywność, szybkość uzyskiwania pokrycia, dostęp i powtarzalność. Prawidłowa odległość jest kontrolowaną zmienną geometryczną w.
-
Okno procesu kulowania (ang. shot peening): jak definiuje się dopuszczalne parametry
Okno procesu kulowania to zatwierdzone połączenie stanu medium, energii doprowadzania, geometrii, ruchu, ekspozycji i stanu wyposażenia, które zapewnia akceptowalną intensywność, pokrycie powierzchni oraz stan elementu. Granice powinny wynikać z dowodów.
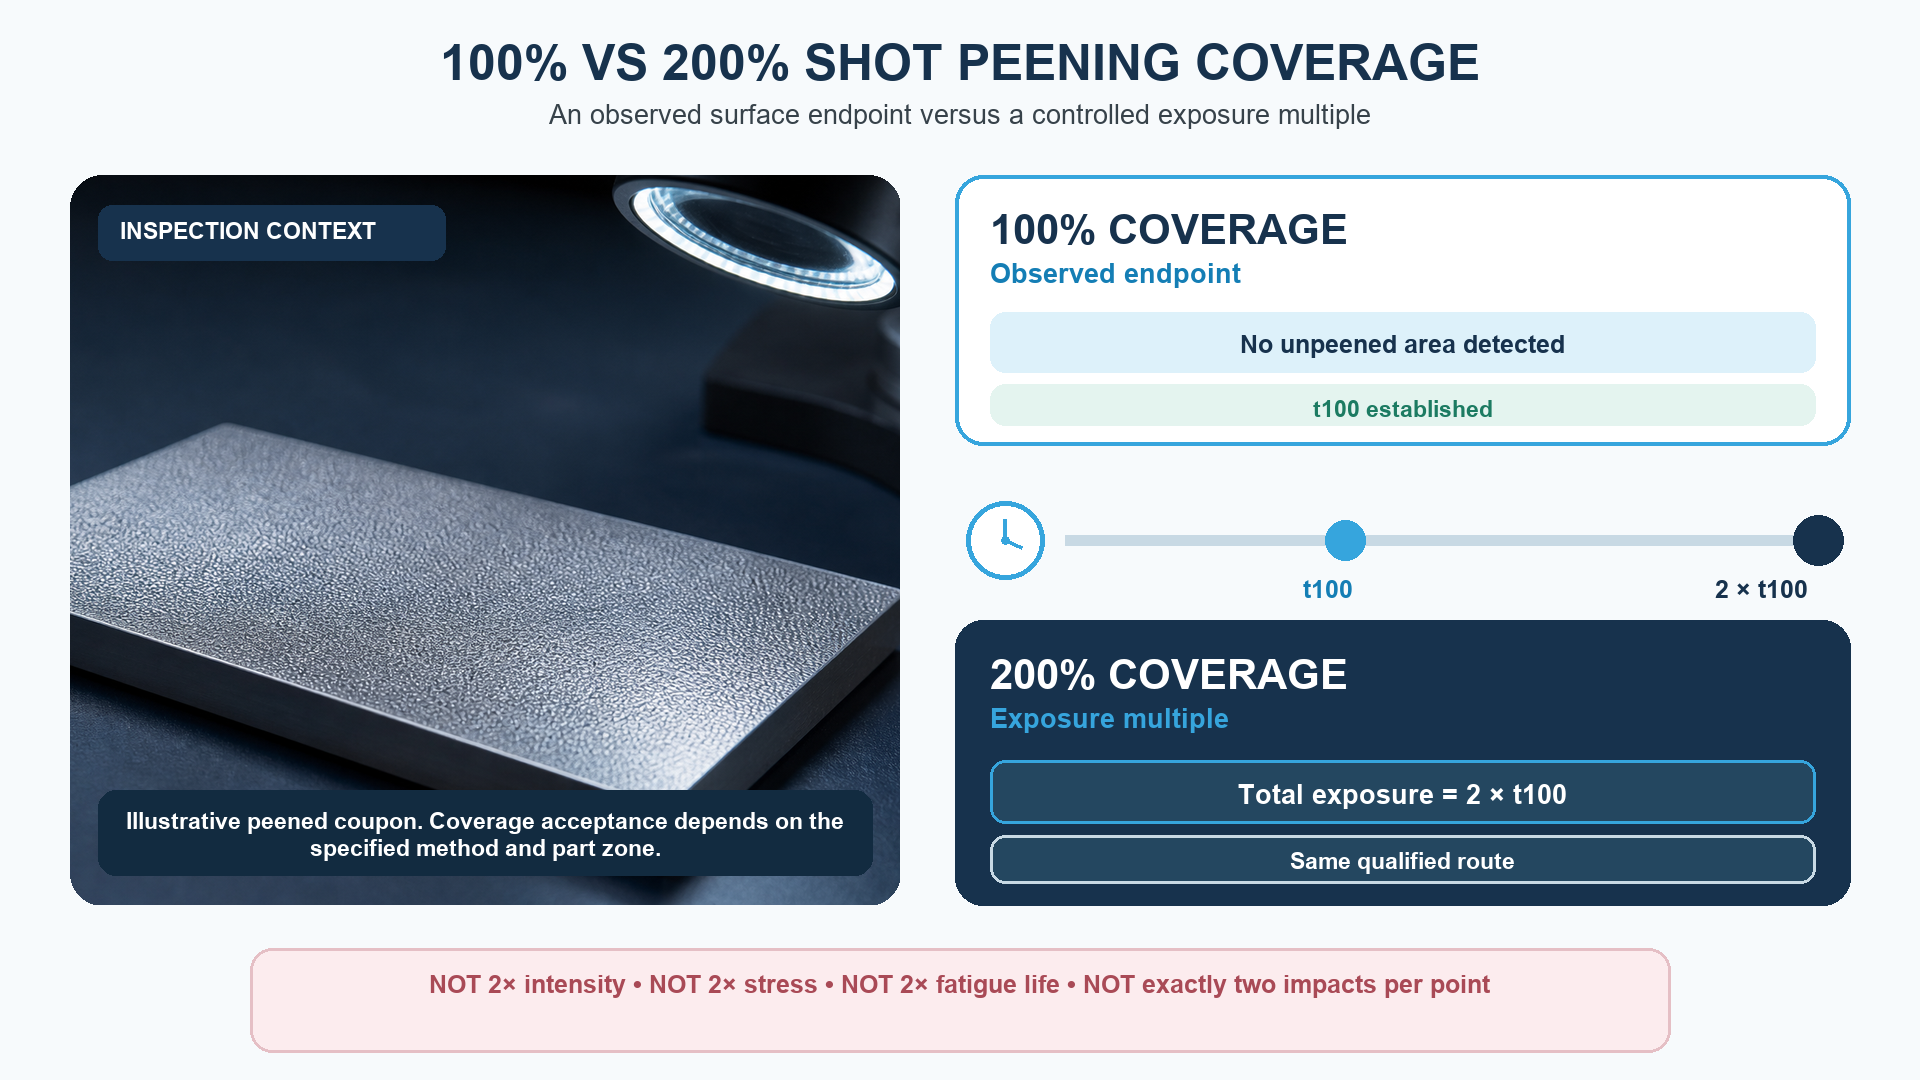
Pokrycie powierzchni po kulowaniu (ang. shot peening): 100% a 200%
W kontrolowanym kulowaniu 100% pokrycia oznacza stan, w którym — przy zastosowaniu zatwierdzonej metody i warunków kontroli — na wskazanej powierzchni nie wykrywa się obszarów niepoddanych obróbce. Wymóg 200% pokrycia zwykle oznacza całkowity czas ekspozycji.
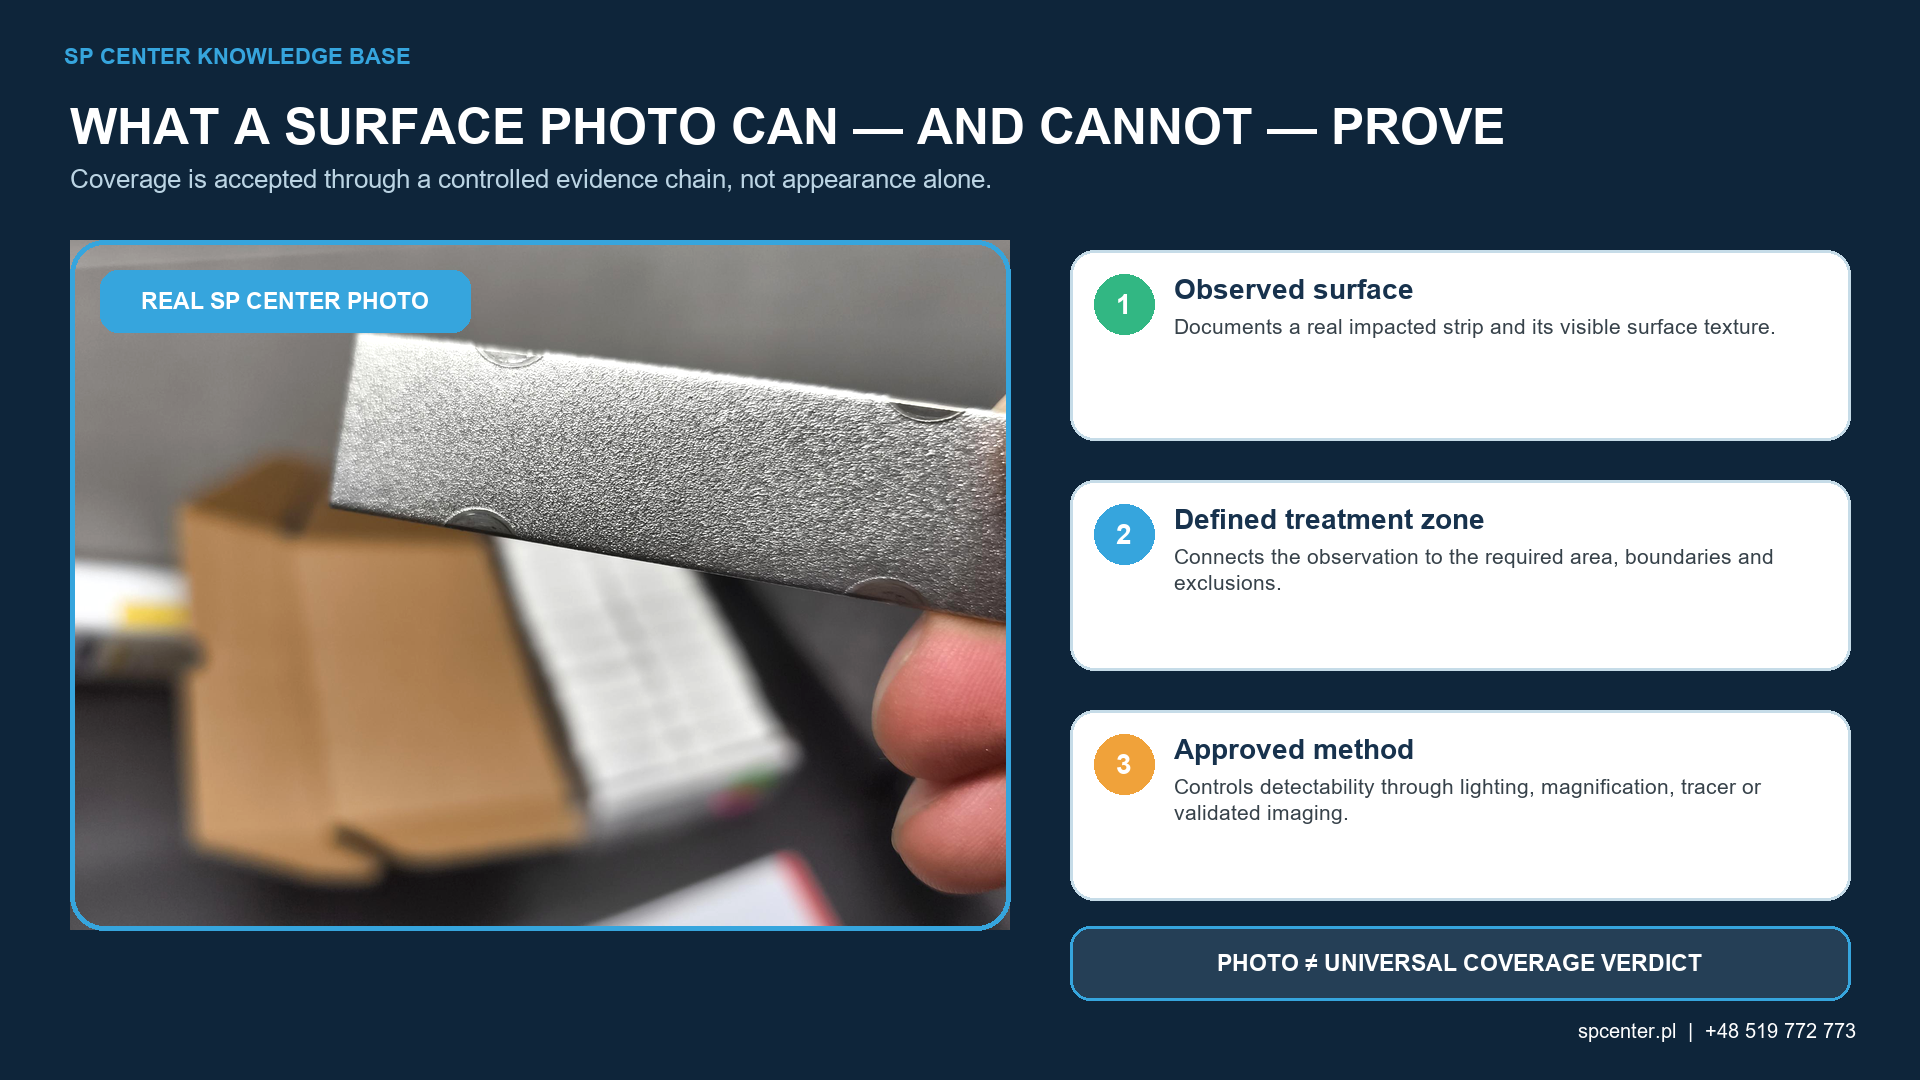
Pokrycie powierzchni w kulowaniu (ang. shot peening)
Pokrycie powierzchni po kulowaniu określa, w jakim stopniu wskazana powierzchnia elementu wykazuje wymagane ślady uderzeń śrutu podczas oceny metodą i według warunków akceptacji przywołanych dla tego elementu. Pełne, czyli 100-procentowe pokrycie, jest.
-
Powtarzalność kulowania (ang. shot peening): które zmienne należy monitorować w każdej partii?
Powtarzalność kulowania oznacza, że zatwierdzone urządzenie, medium, oprzyrządowanie, ruchy robocze i system kontroli pozostają w nadzorowanych granicach w każdej partii. Powtarzalne wskazanie maszyny nie wystarcza: zapisy muszą łączyć parametry wejściowe ze.
-
Prędkość śrutu w kulowaniu (ang. shot peening): wpływ na intensywność procesu
Prędkość śrutu silnie wpływa na energię kinetyczną cząstek, a tym samym na intensywność pojedynczych uderzeń. Nie jest jednak odpowiednikiem intensywności Almena w rozumieniu wymagań kontraktowych. Ciśnienie i prędkość obrotowa koła są nastawami maszyny.
-
SAE J2597: Komputerowo generowane krzywe nasycenia dla kulowania (ang. shot peening)
SAE J2597 określa procedurę komputerowego generowania krzywych nasycenia stosowanych do wyznaczania intensywności kulowania i wymaga, aby obliczona intensywność mieściła się w paśmie tolerancji dla danego zestawu danych. Algorytm pomaga zapewnić spójną ocenę.
-
SAE J442 i J443: Narzędzia i procedury weryfikacji intensywności kulowania (ang. shot peening)
SAE J442 określa wymagania dotyczące narzędzi i materiałów pomocniczych stosowanych do wyznaczania intensywności kulowania, natomiast SAE J443 określa procedurę jej wyznaczania i weryfikacji. Dla konkretnego zlecenia obowiązują wydania przywołane w umowie.
-
Urządzenia do kulowania (ang. shot peening): systemy, sterowanie i kwalifikacja
Urządzenia do kulowania wpływają na sposób wytwarzania i odtwarzania prędkości medium, przepływu, kierunku uderzeń oraz ekspozycji. Sam typ maszyny nie przesądza o jakości procesu. Odpowiedni system musi umożliwiać obróbkę określonej geometrii z wymaganą.