

Processkontroll
Processkontroll omvandlar ett recept för kulpening till en reproducerbar produktionsväg. Läs om Almenintensitet och mättnadskurvor, täckningsgrad, luft- och flöde av kulpeningsmedium, utrustningskonfiguration, övervakning, kontroll, reaktionsplaner och ändringsstyrning – utan att blanda ihop processverifiering med godkännande av komponentens yta.
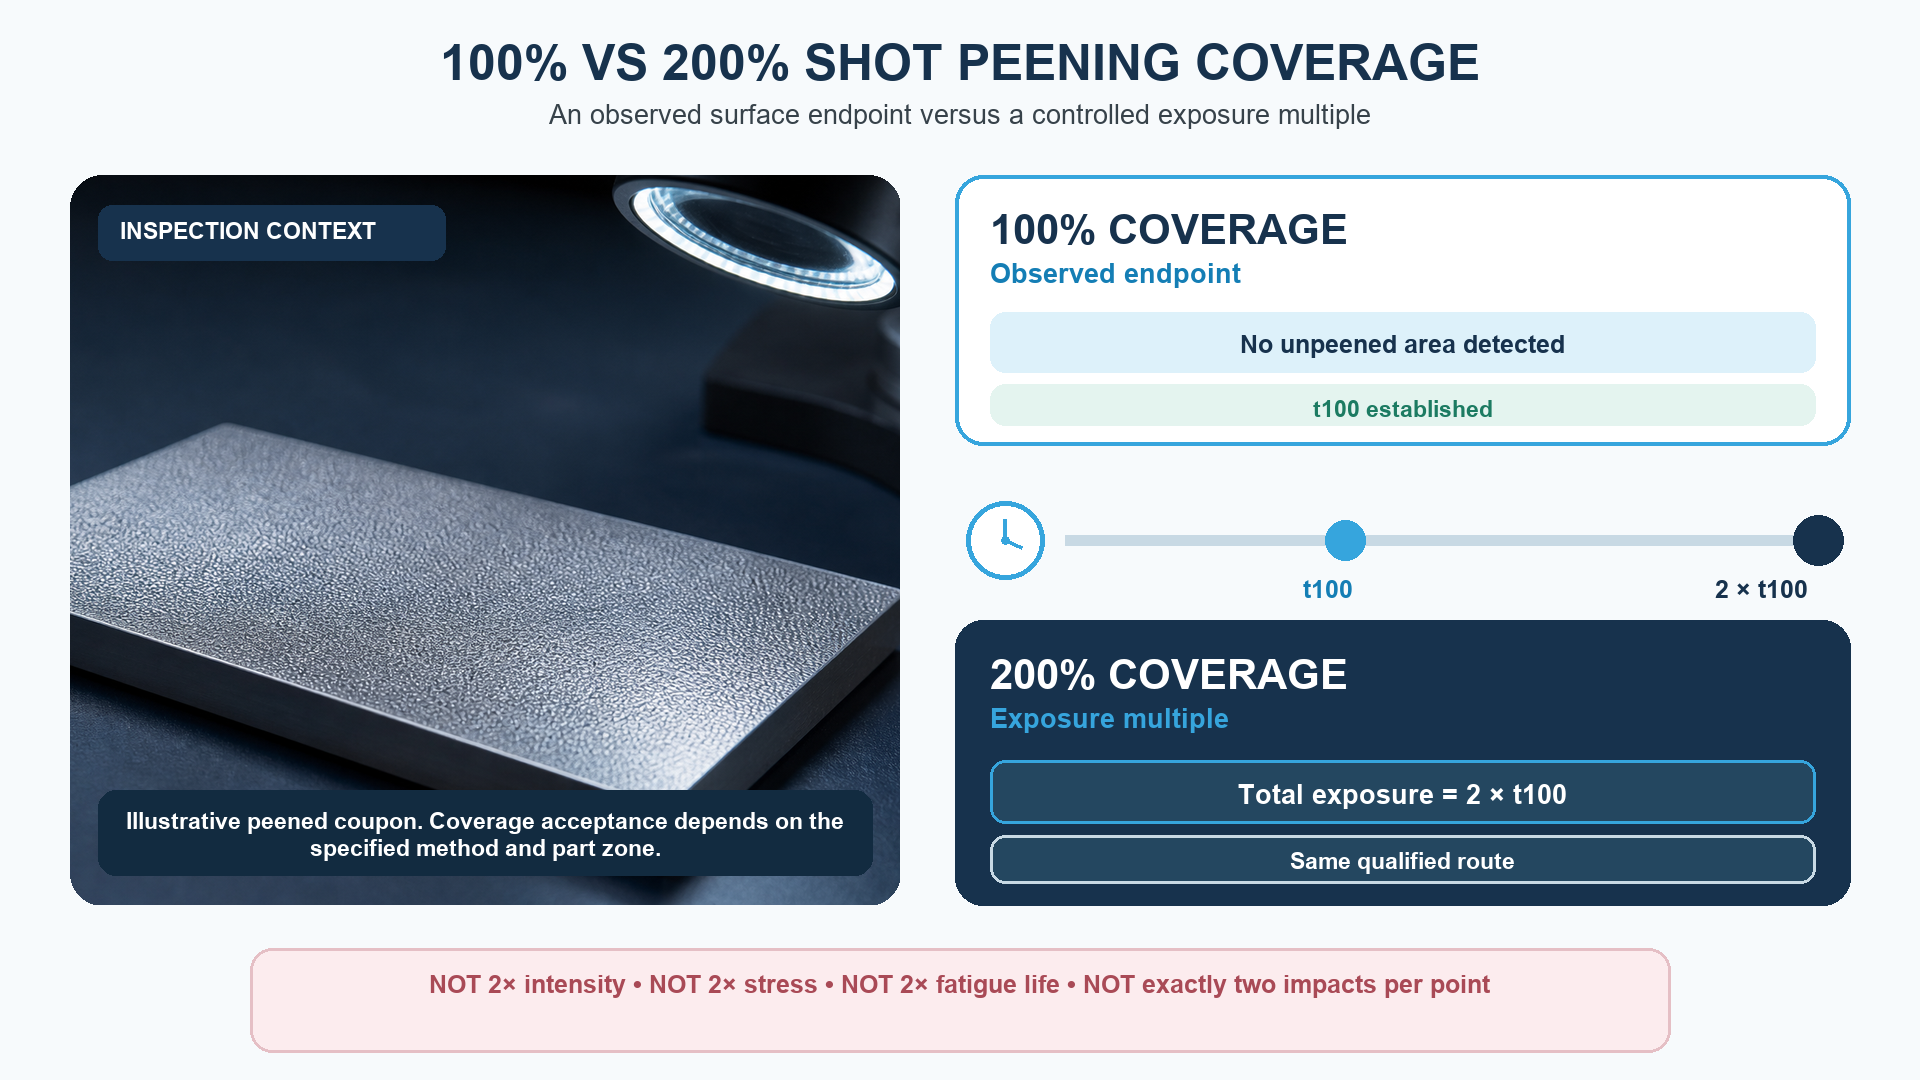
100 % och 200 % täckningsgrad vid kulpening
Lär dig vad täckningsgrad för 100 % och 200 % innebär, hur t100-exponering fastställs och varför täckningsgrad, Almenintensitet och komponentacceptans kräver separata underlag.
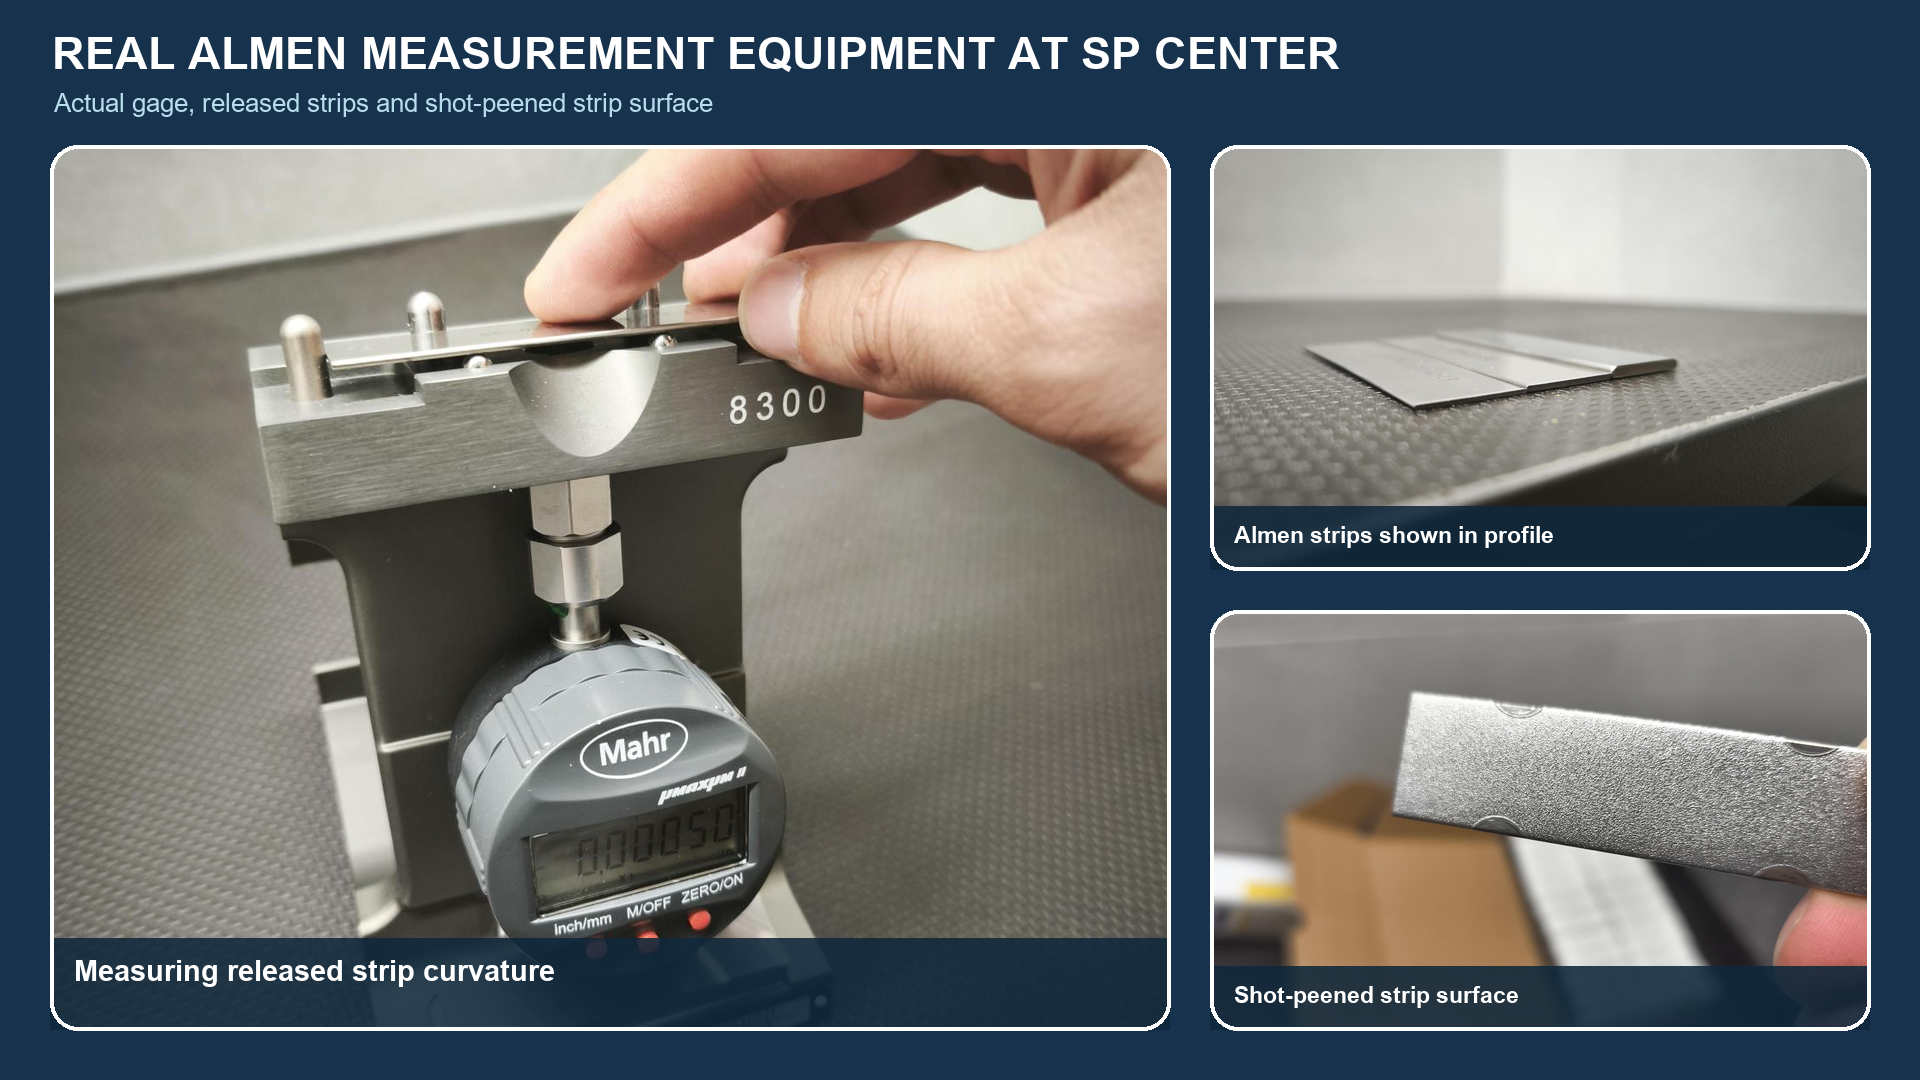
Almenintensitet vid kulpening: provplåtar, mättnad och verifiering
Lär dig hur Almenprovplåtar, båghöjd och mättnadskurvor fastställer kulpeningsintensitet, hur N-, A- och C-notation fungerar och vad produktionsverifiering måste kontrollera.
-
Exponeringstid vid kulpening: täckningsgrad, rörelse och cykelstyrning
Läs om hur lokala regler för uppehållstid, förflyttning, rotation, passager och återstart efter avbrott bestämmer exponeringen vid kulpening utan att komponentens täckningsgrad förväxlas med Almen-intensitet eller mättnad.
-
Kontroll av täckningsgrad vid kulpening: visuella metoder och digital bildanalys
Lär dig hur du inspekterar kulpeningstäckning med kontrollerade visuella, spårnings- och digitala metoder samtidigt som du håller komponent-yta-acceptans separat från Almenintensitetsverifiering.
-
Kulhastighet vid kulpening: energi, intensitet och processtyrning
Kulhastigheten är en fördelning som bestäms av kulpeningsmediet, utrustningen och geometrin – inte en synonym för tryck, metarhjulshastighet eller Almenintensitet. Styr hela accelerationssystemet och verifiera komponentens täckningsgrad och ytacceptans separat.
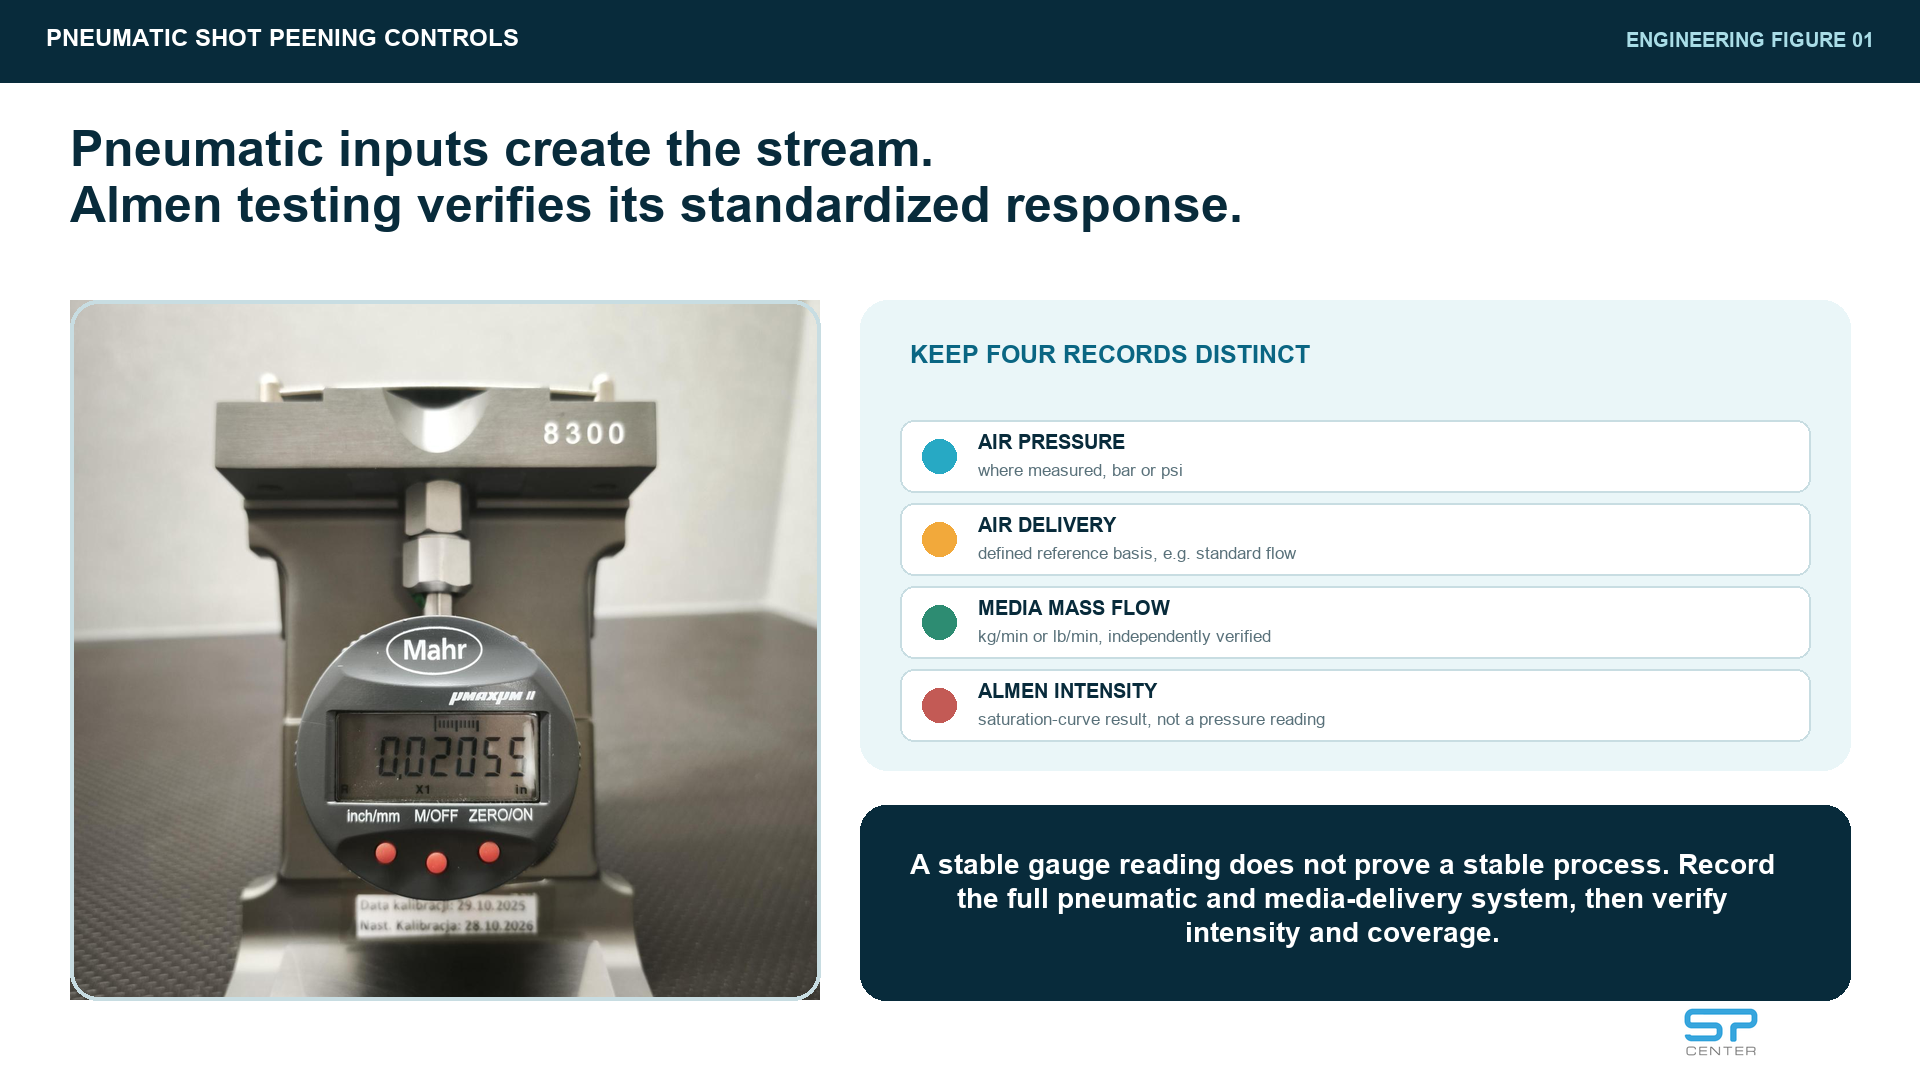
Lufttryck och flöde vid pneumatisk kulpening
Lär dig hur lufttryck, lufttillförsel, massflöde av kulpeningsmedium, munstyckskondition, övervakning och Almen-verifiering bildar en kvalificerad pneumatisk kulpeningskonfiguration.
-
Mättnadskurva för kulpening: metod, 2T-kriterium och tolkning
Lär dig hur kontrollerade exponeringar av Almenprovplåtar, kurvutvärdering och 2T-kriteriet bestämmer kulpeningsintensitet utan att förväxla mättnadstid med komponentexponering.
-
Munstycksavstånd vid kulpening: strålbild, täckningsgrad och repeterbarhet
Munstycksavstånd påverkar träffbild, strömmens beteende och åtkomst. Definiera dess referensvärde och tolerans, och kvalificera det sedan med vinkel, rörelse, intensitet och täckningsgrad.
-
Otillräcklig kulpening: så diagnostiseras en bristfällig process
Diagnostisera underkulpening genom att separera låg intensitet, ofullständig täckningsgrad, blockerad åtkomst, avbrutna cykler och svaga inspektionsbevis innan korrigering eller release godkänns.
-
Överbehandling vid kulpening: när för hög exponering skadar en komponent
Överkulpening har ingen universell tidsgräns. Kontrollera övre intensitet, lokal exponering, kulpeningsmedium och kumulativa cykler, och bedöm sedan yta, dimensioner och erforderlig prestanda.
-
Processfönster för kulpening: definition och validering av godtagbara parametrar
Bygg ett försvarbart kulpeningsprocessfönster genom att länka interagerande ingångar till intensitet, täckningsgrad, komponenters acceptans, mätkapacitet, gränsbevis och produktionsändringskontroll.
-
Repeterbarhet vid kulpening: vad ska övervakas i varje produktionsparti?
Kontrollera repeterbarhet för kulpening genom jobb- och partiidentitet, godkänd konfiguration, faktiska cykeldata, driftsmediemix, intensitet, täckningsgrad, komponentacceptans, larm och spårbar frisläppning.
-
Så påverkar kulpeningsmaskinens skick processkvaliteten
Maskinens tillstånd kan förändra tillförsel av kulpeningsmedium, påverka träffbild, rörelse och övervakning. Lär dig vad du ska inspektera, utveckla och verifiera efter kulpeningsunderhåll.
-
SAE J2597: datorgenererade mättnadskurvor för kulpening
SAE J2597 utvärderar datorgenererade mättnadskurvor. Skydda rå tid och båghöjdsdata, validera programvara och länka varje resultat till den testade konfigurationen.
-
SAE J442 och J443: verktyg och metoder för att bestämma och verifiera kulpeningsintensitet
Förstå hur SAE J442-mätverktyg och SAE J443-intensitetsprocedurer fungerar tillsammans, och varför Almen-verifiering förblir separat från komponenttäckning och validering.
-
Slagvinkel vid kulpening: definition, åtkomst och kvalificering
Slagvinkel är ett lokalt förhållande mellan partikelbana och en angiven ytreferens. Kvalificera den med avstånd, fixtur, rörelse, lokalt flöde, Almenintensitet, täckningsgrad av egenskaper och ytacceptans.
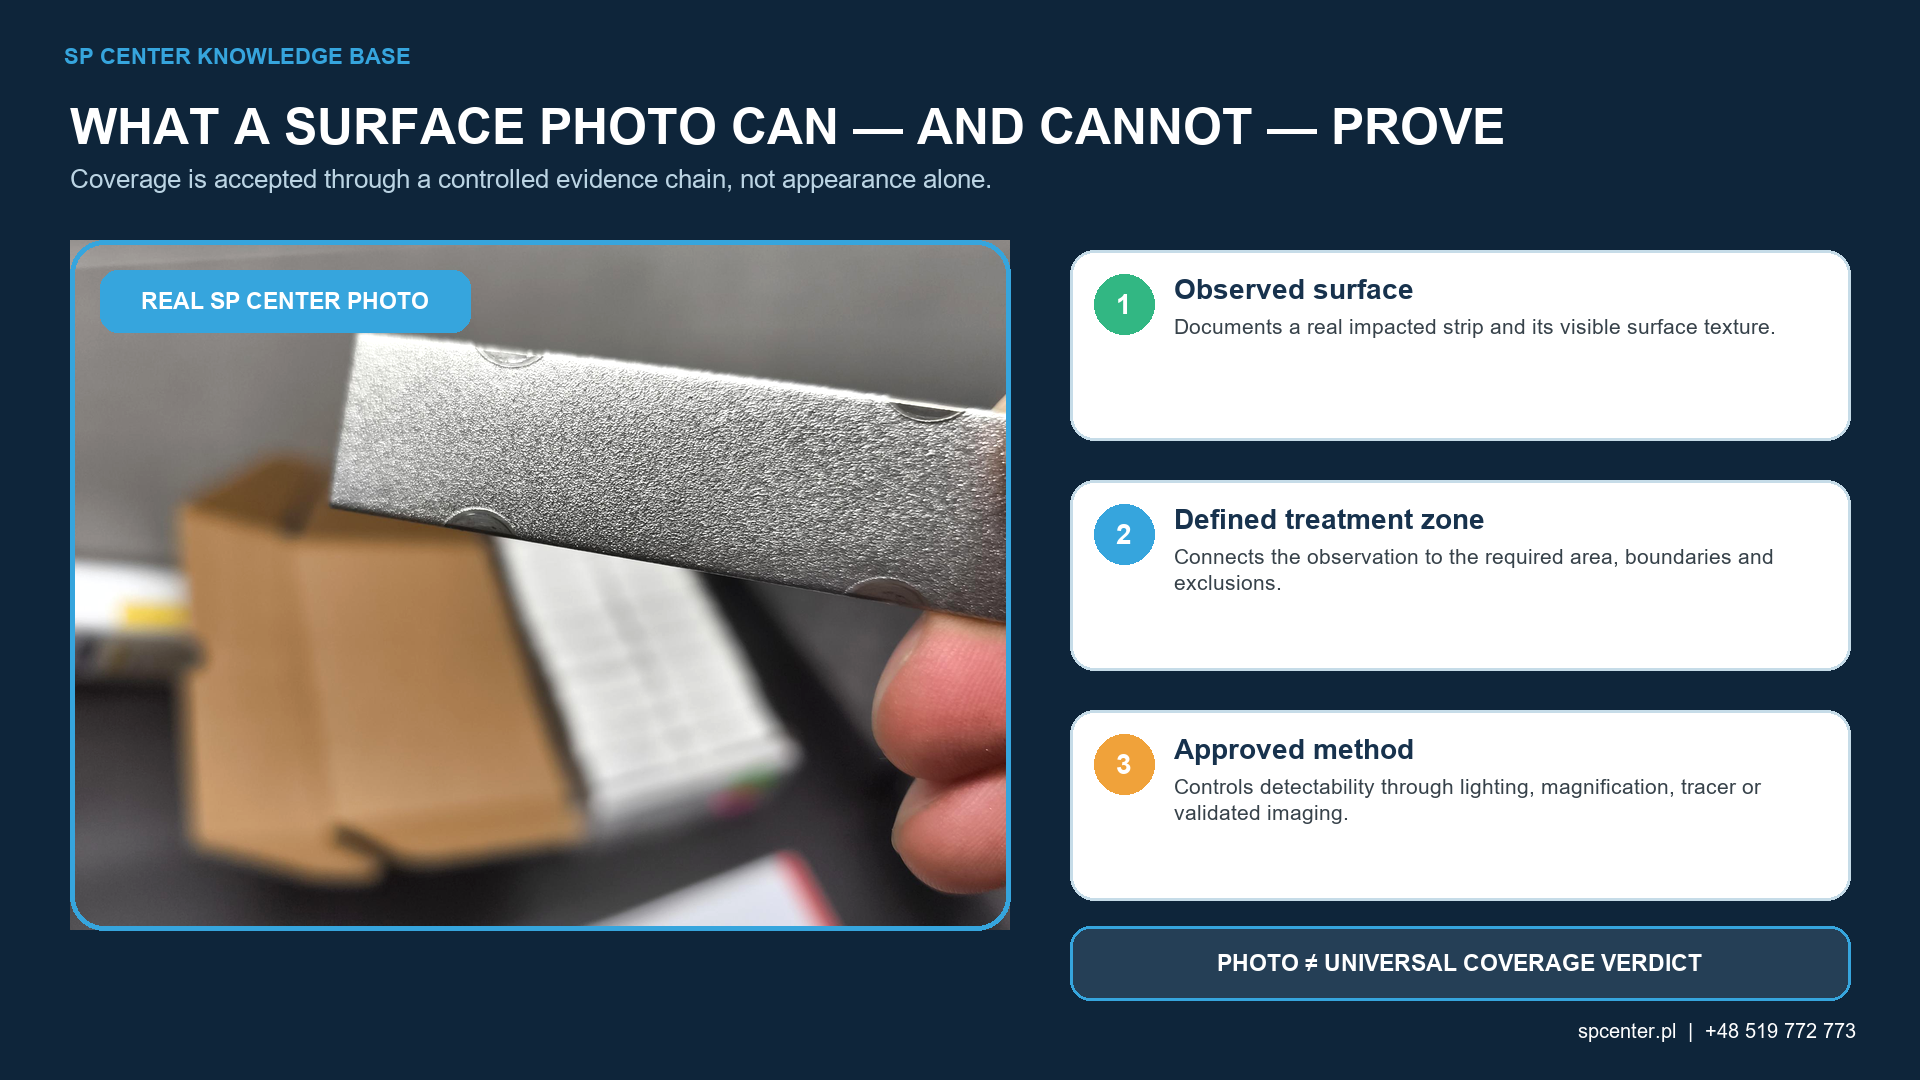
Täckningsgrad vid kulpening: betydelse, kontroll och processtyrning
Förstå 100 %, 150 % och 200 % kulpeningstäckning, godkända inspektionsmetoder, komplexgeometriska risker, kvalificerad exponering, seriella kontroller och evidensgränserna mellan intensitet, acceptans och validering.
-
Utrustning för kulpening: system, styrning och kvalificering
Förstå hur kulpeningsutrustningens arkitektur, mediekontroll, rörelse, övervakning och kvalificering kombineras medan utrustningens beredskap förblir separat från komponentgodkännande.