

Prozesskontrolle
Prozesskontrolle macht aus einer Rezeptur einen reproduzierbaren Fertigungsablauf. Die Beiträge behandeln Almen-Intensität und Sättigungskurven, Bedeckungsgrad, Luft- und Strahlmitteldurchsatz, Anlagenkonfiguration, Überwachung, Prüfung, Maßnahmenpläne und Änderungskontrolle – getrennt von der Oberflächenabnahme am Bauteil.
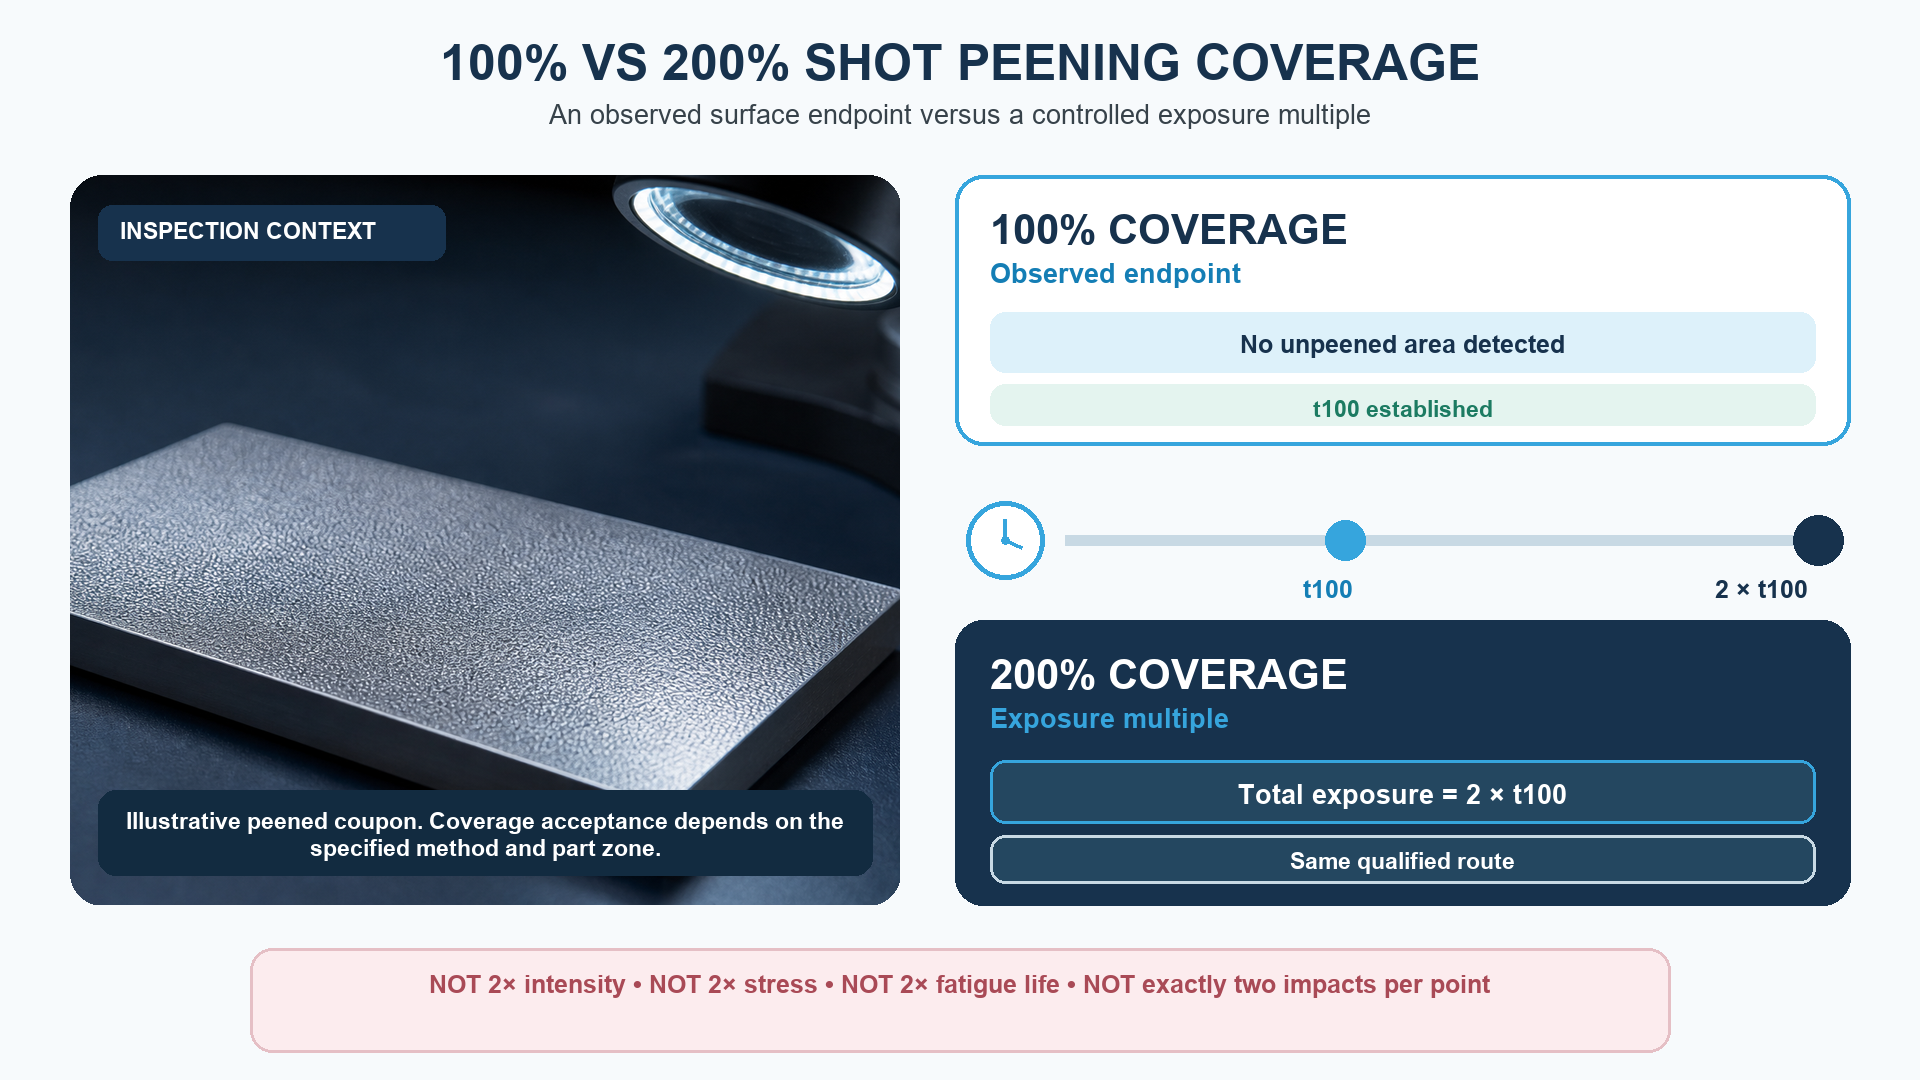
100 % und 200 % Bedeckungsgrad beim Verfestigungsstrahlen
Der Beitrag erklärt die Bedeutung von 100 % und 200 % Bedeckungsgrad, die Ermittlung der Referenzzeit sowie die getrennte Bewertung von Bedeckungsgrad, Almen-Intensität, Bauteilabnahme und Validierung.
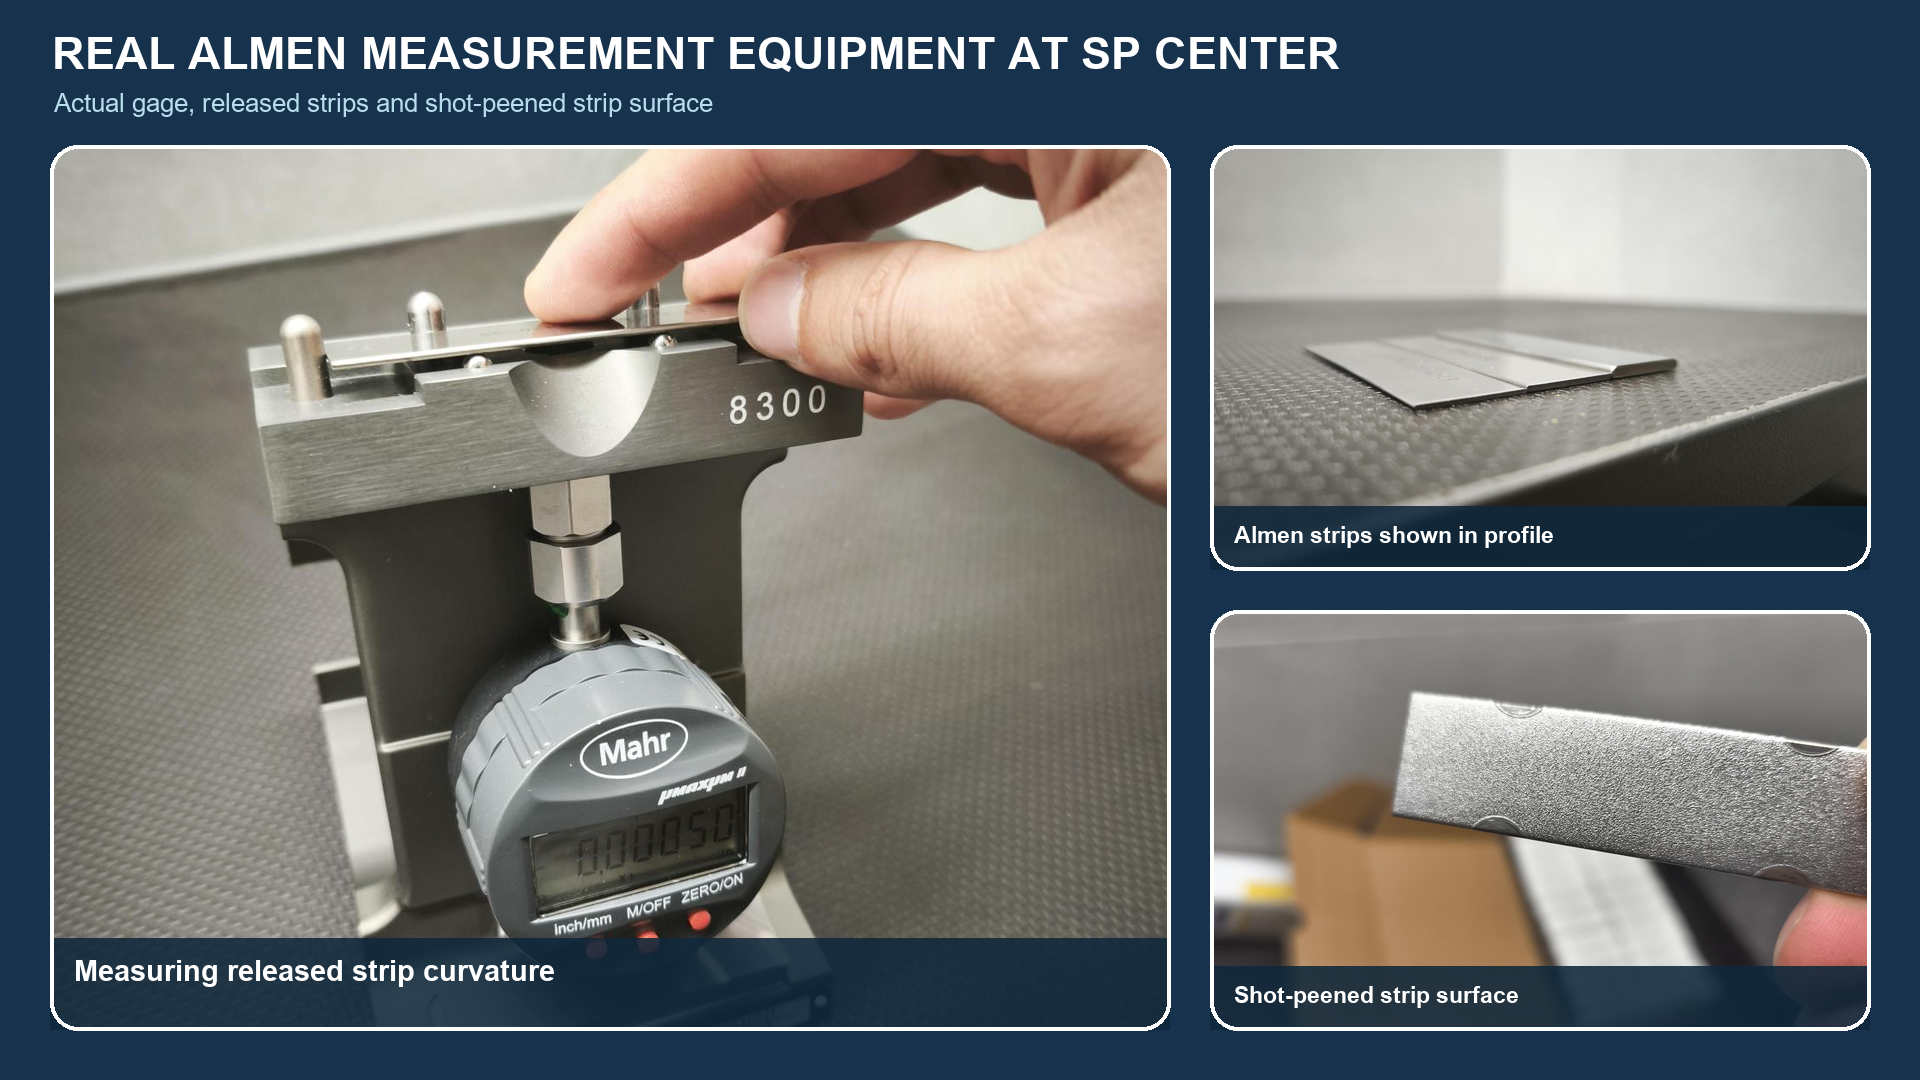
Almen-Intensität beim Verfestigungsstrahlen: Prüfstreifen und Verifizierung
Der Leitfaden erklärt Almen-Prüfstreifen, Bogenhöhe, Sättigungskurven, die Kennzeichnungen N, A und C sowie die kontrollierte Ermittlung und Verifizierung der Strahlintensität im Serienprozess.
-
Anlagen für das Verfestigungsstrahlen: Systeme, Überwachung und Qualifizierung
Der Leitfaden erklärt Anlagenaufbau, Strahlmittelbeherrschung, Bewegung, Computerüberwachung und Qualifizierung sowie die Trennung von Anlagenbereitschaft und Bauteilabnahme.
-
Auftreffwinkel beim Verfestigungsstrahlen: Definition, Zugang und Qualifizierung
Der Auftreffwinkel ist die örtliche Beziehung zwischen Partikelbahn und eindeutig festgelegtem Oberflächenbezug. Er wird zusammen mit Abstand, Vorrichtung, Bewegung, Strahlmittelfluss, Almen-Intensität, Bedeckungsgrad und Oberflächenabnahme qualifiziert.
-
Bedeckungsgrad beim Verfestigungsstrahlen prüfen: Visuelle Verfahren und digitale Bildanalyse
Der Leitfaden erklärt visuelle, tracer- oder markierstoffgestützte und digitale Verfahren zur Bedeckungsgradprüfung und trennt die Oberflächenabnahme am Bauteil konsequent von der Almen-Intensität.
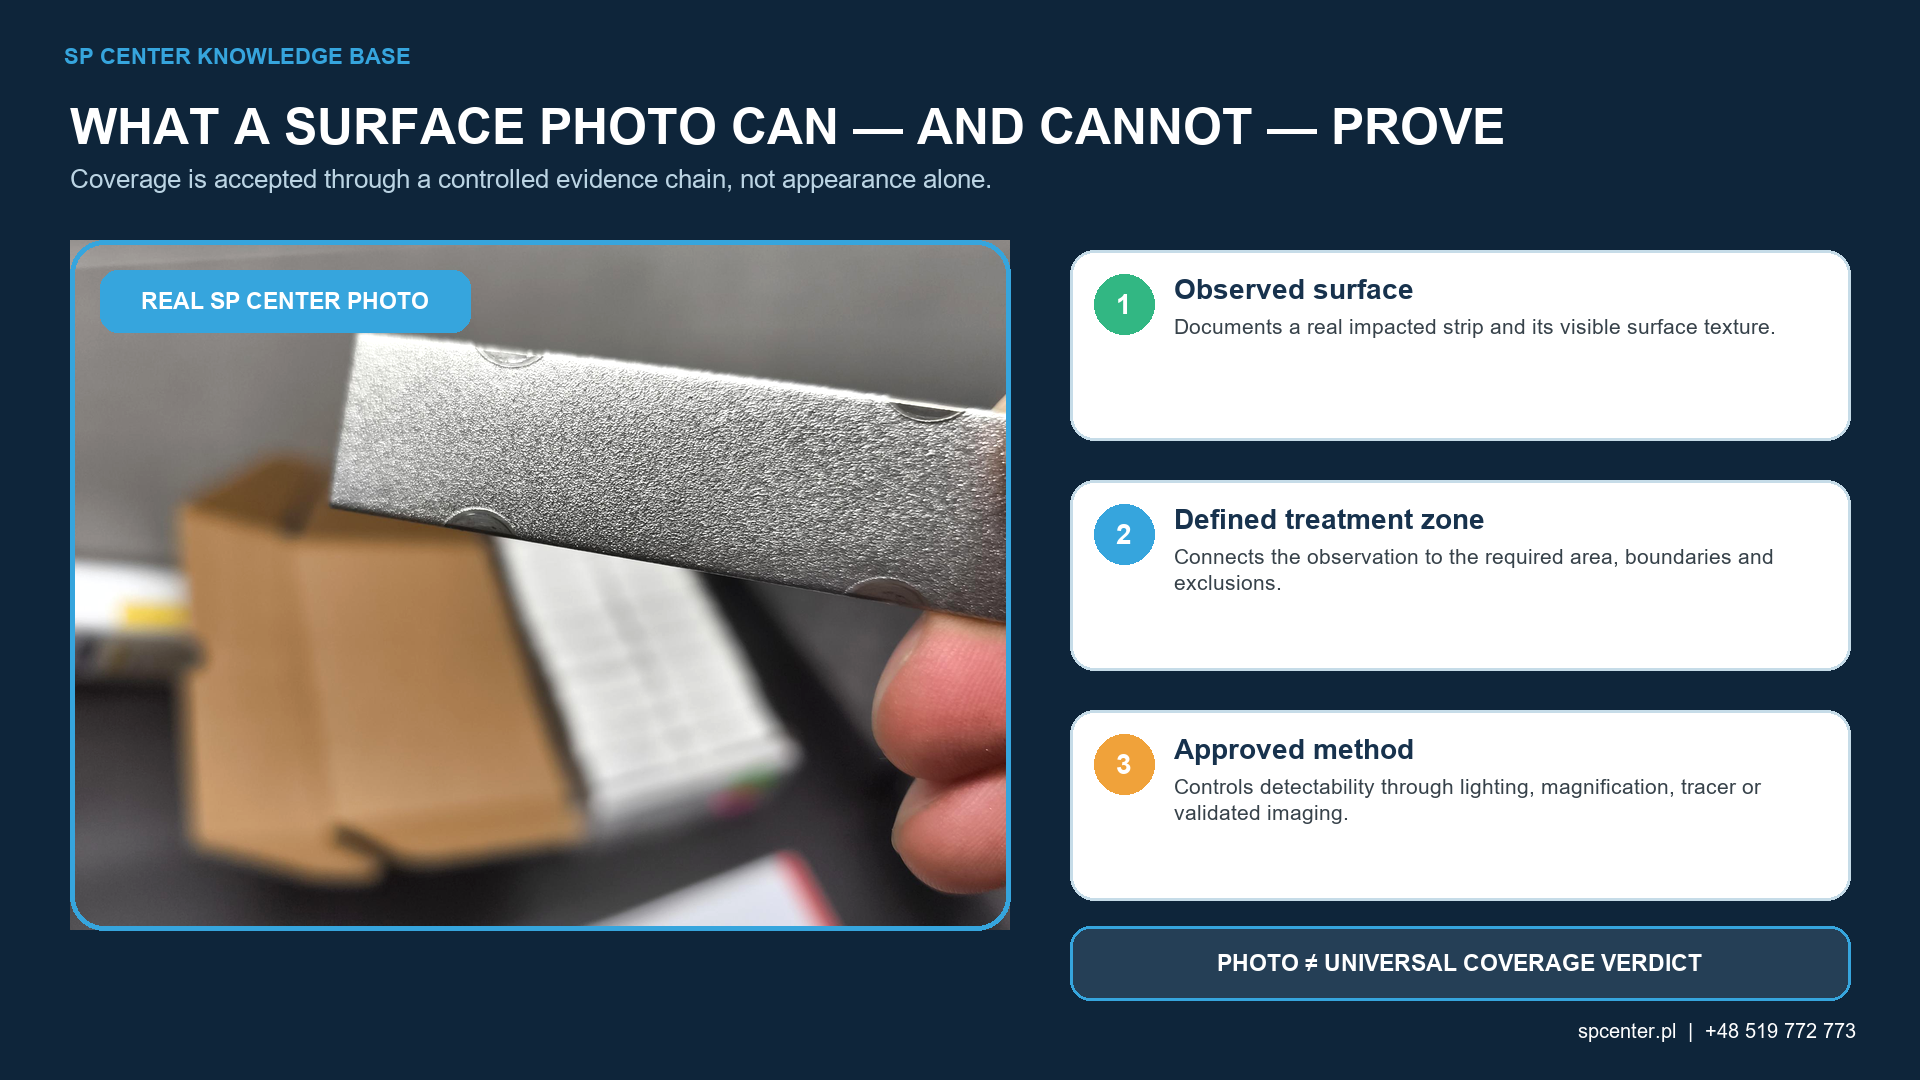
Bedeckungsgrad beim Verfestigungsstrahlen: Prüfung und Prozesskontrolle
Der Leitfaden erklärt 100 %, 150 % und 200 % Bedeckungsgrad, freigegebene Prüfmethoden, Risiken komplexer Geometrien, qualifizierte Beaufschlagung, Serienbeherrschung und die Nachweisgrenzen zwischen Intensität, Abnahme und Validierung.
-
Düsenabstand beim Verfestigungsstrahlen: Strahlbild, Bedeckungsgrad und Wiederholbarkeit
Der Düsenabstand beeinflusst Strahlbild, Partikelverhalten und Zugänglichkeit. Bezug und Toleranz definieren und mit Winkel, Bewegung, Intensität und Bedeckungsgrad qualifizieren.
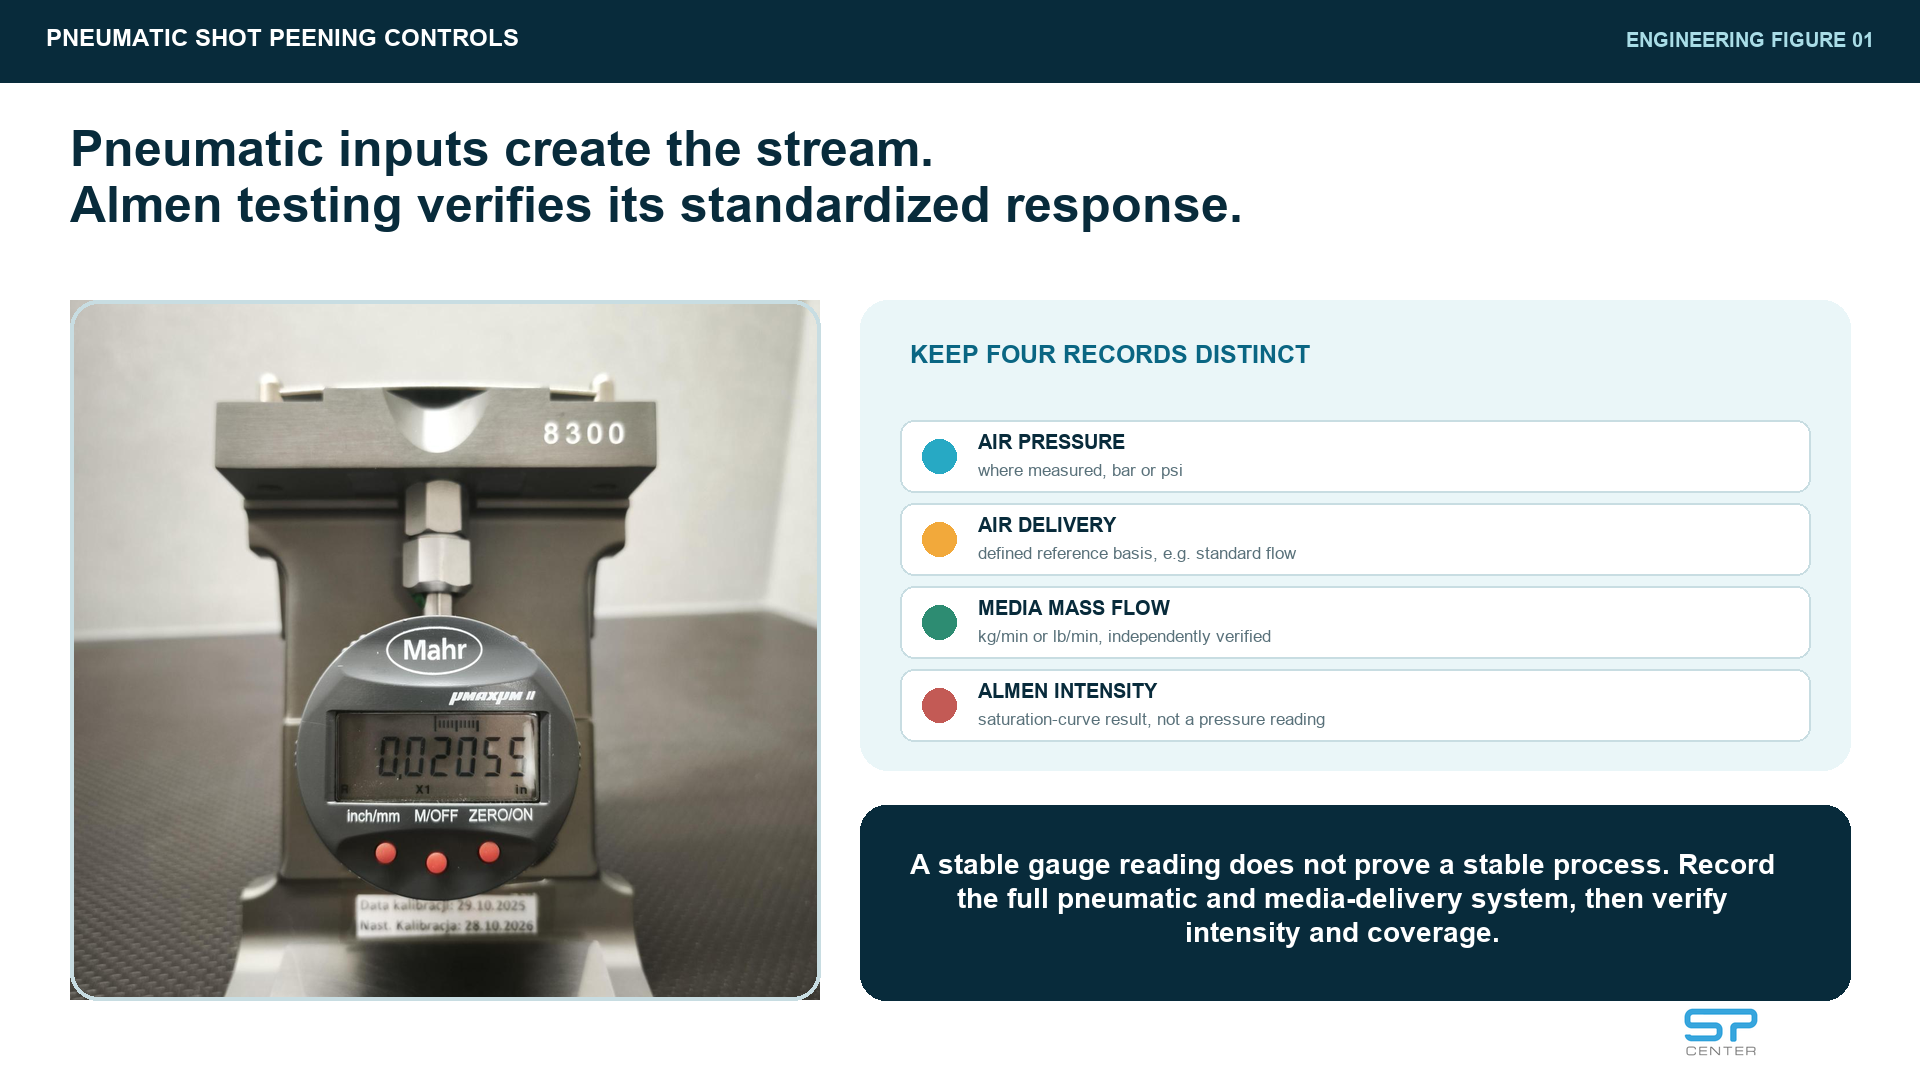
Luftdruck, Luftvolumenstrom und Strahlmittelmassenstrom beim Druckluft-Verfestigungsstrahlen
Der Leitfaden trennt Luftdruck, Luftvolumenstrom und Strahlmittelmassenstrom und erklärt Düseneinfluss, Almen-Verifizierung, Bedeckungsgrad, Signalüberwachung, Alarmgrenzen, Produktsicherung und Änderungskontrolle beim Druckluft-Verfestigungsstrahlen in der Produktion.
-
Prozessfenster beim Verfestigungsstrahlen: Zulässige Parameter definieren und validieren
Ein belastbares Prozessfenster durch Verknüpfung zusammenwirkender Eingangsgrößen mit Intensität, Bedeckungsgrad, Bauteilabnahme, Messfähigkeit, Randnachweisen und Änderungslenkung aufbauen.
-
SAE J2597: Rechnergestützte Sättigungskurven beim Verfestigungsstrahlen
SAE J2597 wertet rechnergestützte Sättigungskurven aus. Rohdaten schützen, Software validieren und jedes Ergebnis mit der geprüften Konfiguration verknüpfen.
-
SAE J442 und J443: Prüfmittel und Verfahren zur Bestimmung und Verifizierung der Almen-Intensität
Der Leitfaden erläutert Prüfmittel nach SAE J442, Intensitätsverfahren nach SAE J443 sowie die Trennung von Almen-Verifizierung, Bedeckungsgrad und Bauteilvalidierung.
-
Sättigungskurve beim Verfestigungsstrahlen: Methode und 2T-Kriterium
Der Leitfaden erklärt, wie Almen-Prüfstreifen, Kurvenauswertung und 2T-Kriterium die Intensität bestimmen, ohne Sättigungszeit und Bauteilbeaufschlagung zu verwechseln.
-
Strahlmittelgeschwindigkeit beim Verfestigungsstrahlen: Energie, Intensität und Prozesslenkung
Die Strahlmittelgeschwindigkeit ist eine von Strahlmittel, Anlage und Geometrie erzeugte Verteilung – kein Synonym für Druck, Schleuderraddrehzahl oder Almen-Intensität. Das vollständige Beschleunigungssystem ist zu beherrschen; Bedeckungsgrad und Oberfläche werden getrennt verifiziert.
-
Strahlzeit beim Verfestigungsstrahlen: Bedeckungsgrad und Zyklusführung
Der Leitfaden erklärt, wie Verweilzeit, Düsenbahn, Drehung, Durchgänge und Wiederaufnahmeregeln die lokale Strahlzeit bestimmen, ohne sie mit Almen-Intensität oder Sättigung zu verwechseln.
-
Überstrahlen: Wann übermäßiges Verfestigungsstrahlen ein Bauteil schädigt
Für Überstrahlen gibt es keine allgemeingültige Zeitgrenze. Obere Intensität, lokale Exposition, Strahlmittel und kumulierte Zyklen lenken und Bauteilzustand prüfen.
-
Underpeening beim Verfestigungsstrahlen: unzureichende Bearbeitung erkennen
Underpeening systematisch untersuchen: niedrige Intensität, unvollständigen Bedeckungsgrad, fehlenden Zugang, Zyklusunterbrechung und ungeeignete Prüfnachweise vor der Korrektur trennen.
-
Wie der Anlagenzustand die Qualität des Verfestigungsstrahlens beeinflusst
Der Anlagenzustand kann Strahlmittelzufuhr, Strahlbild, Bewegung und Überwachung verändern. Was ist zu prüfen und nach Instandhaltung zu verifizieren?
-
Wiederholbarkeit beim Verfestigungsstrahlen: Was in jeder Fertigungscharge zu überwachen ist
Wiederholbarkeit durch Auftrags- und Losidentität, freigegebene Konfiguration, Ist-Zyklusdaten, Betriebsmischung, Intensität, Bedeckungsgrad, Bauteilabnahme, Alarme und rückverfolgbare Freigabe beherrschen.