

Konstruktion & Prozessentwicklung
Die strahlgerechte Konstruktion beginnt vor der Serienfertigung. Erfahren Sie, wie Zeichnung und Spezifikation Behandlungs- und Ausschlusszonen, Zugang, Maskierung, Vorrichtung, Almen-Intensität, Bedeckungsgrad, Oberflächengrenzen, Prozessfolge, Prüfung und Validierung eindeutig festlegen.
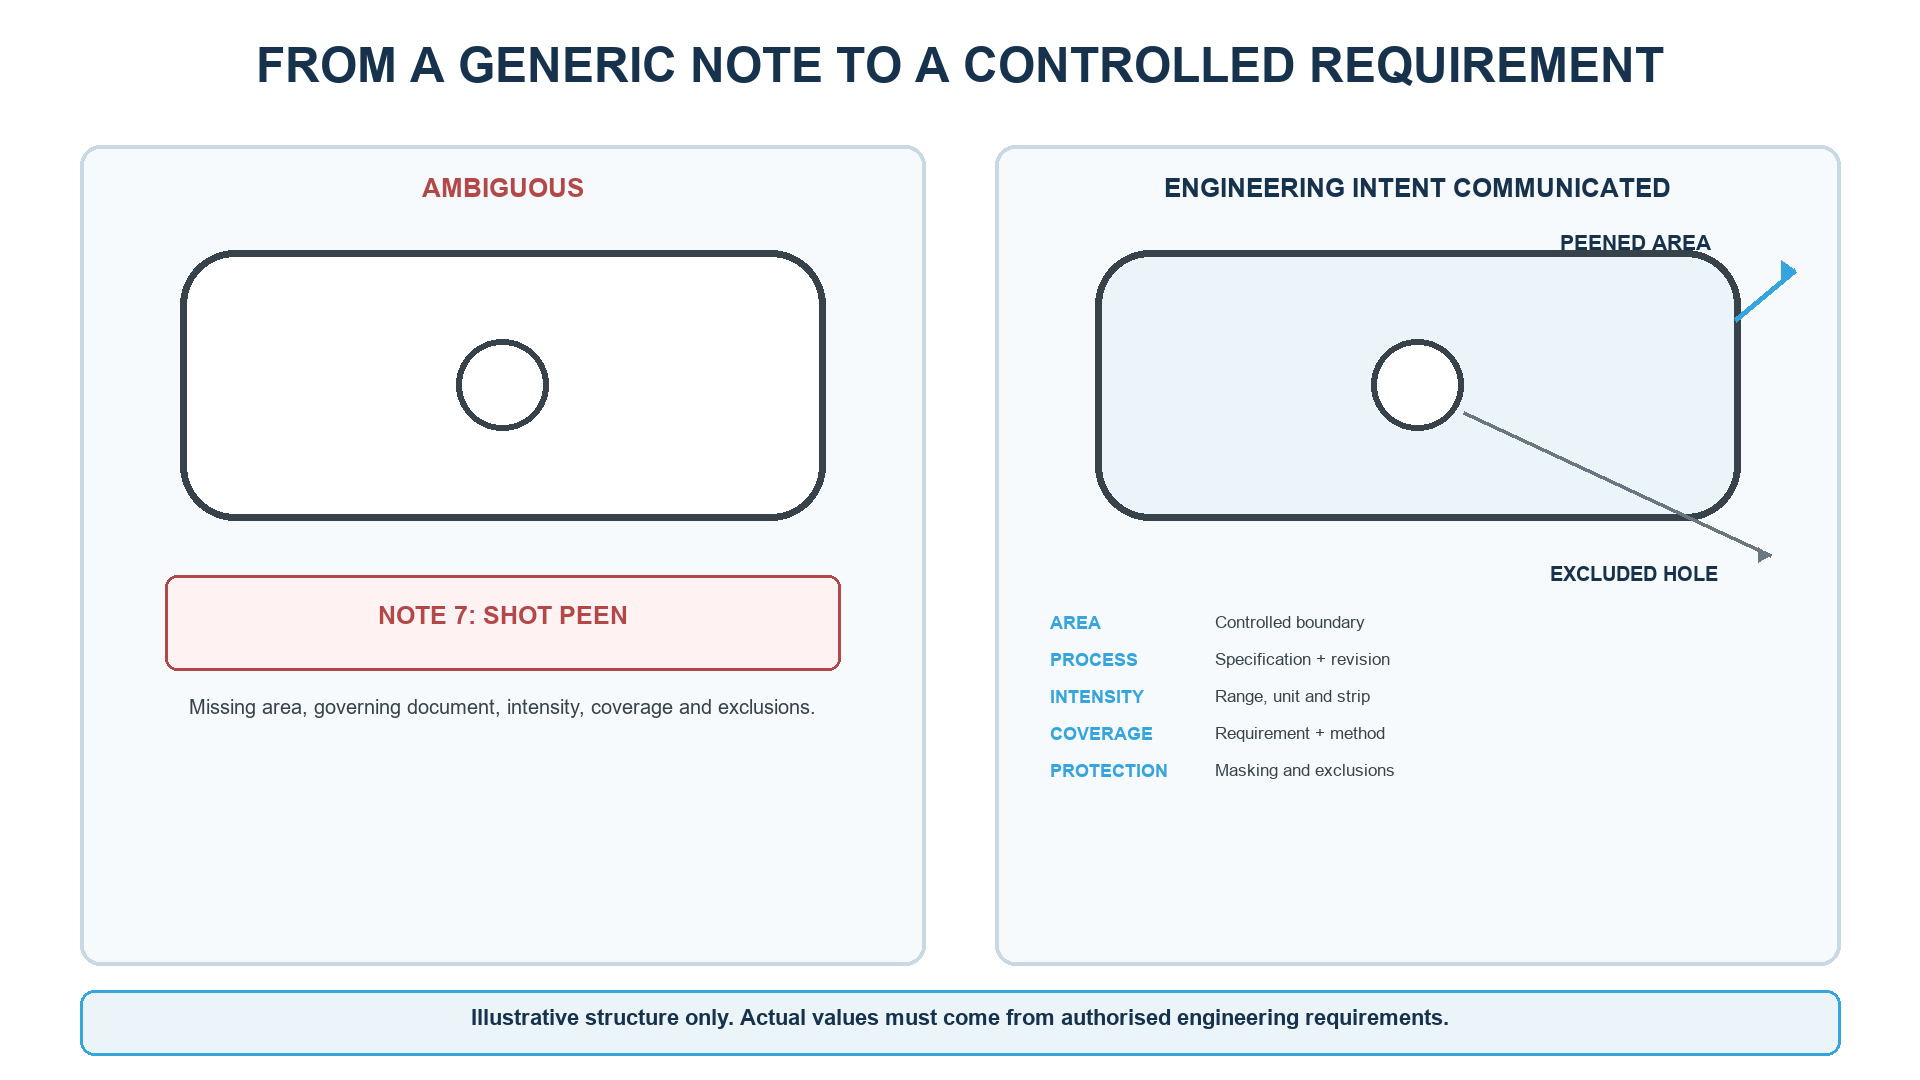
Konstruktion für das Verfestigungsstrahlen: Zonen, Zugang und Anforderungen
Der Leitfaden erklärt Bearbeitungszonen, Zugang, Maskierung, Werkstoffzustand, Almen-Intensität, Bedeckungsgrad, Abnahmenachweise, Verantwortlichkeiten und Änderungskontrolle beim konstruktionsgerechten Verfestigungsstrahlen für eine technisch belastbare und freigabefähige Fertigungsroute.
-
Lokales Verfestigungsstrahlen: Kritische Bereiche, Grenzen und Maskierungslenkung
Lokales Verfestigungsstrahlen benötigt bemaßte Bearbeitungs- und Ausschlusszonen sowie qualifizierte Maskierung, Vorrichtung, Strahlzugang, Bewegung, Bedeckungsgrad- und Grenzprüfung.
-
Maskierung beim Verfestigungsstrahlen: Grenzen, Abschattung und Werkzeugkontrolle
Masken schützen zeichnungsbezogene strahlfreie Flächen und müssen den geforderten Bedeckungsgrad neben der Grenze erhalten. Zu qualifizieren sind Passung, Einbau, Abschattung, Rückprall, Undichtigkeit, Rückstände, Verschleiß und Nachprüfung.
-
Maßänderungen nach dem Verfestigungsstrahlen: Toleranzen, Verzug und Messung
Erfahren Sie, wann Verfestigungsstrahlen Ebenheit, Geradheit, Rundheit und weitere Toleranzen beeinflusst, wie Rauheit Messwerte verändert und wie Mess- und Verzugsrisiken qualifiziert werden.
-
Robotergestütztes Verfestigungsstrahlen: Bahnkontrolle, Qualifizierung und Rückverfolgbarkeit
Robotergestütztes Verfestigungsstrahlen erfordert mehr als wiederholbare Bewegung. Koordinatensysteme, TCP, Vorrichtung, reale Bahn, Strahlgrößen, Wiederanlauf, Almen-Intensität, Bedeckungsgrad und Aufzeichnungen sind als ein qualifiziertes System zu beherrschen.
-
Simulation des Verfestigungsstrahlens: Was FEM zeigt – und was sie nicht beweist
Wie FEM-, DEM-FEM- und Eigenstrain-Modelle Eigenspannungen beim Verfestigungsstrahlen berechnen, welche Eingaben und Validierung nötig sind und wo ihre Grenzen liegen.
-
Verfestigungsstrahlen dünnwandiger Bauteile: Verzug beherrschen und qualifizieren
Verzug dünnwandiger Bauteile beim Verfestigungsstrahlen durch Eingangszustand, qualifizierte Intensität, Behandlungsfolge, Vorrichtung und Maßprüfung im freien Zustand beherrschen.
-
Verfestigungsstrahlen mit statistischer Versuchsplanung optimieren: Faktoren, Zielgrößen und Bestätigung
DOE macht Wechselwirkungen beim Verfestigungsstrahlen sichtbar. Aussagekräftige Zielgrößen, Messfähigkeit und sichere Grenzen definieren und ein robustes Prozessfenster bestätigen.
-
Verfestigungsstrahlen vor oder nach dem Schleifen? Oberflächenintegrität sicher beherrschen
Die richtige Reihenfolge von Schleifen und Verfestigungsstrahlen ergibt sich aus Endfunktion, Schleifintegrität, zulässigem Materialabtrag, Wärmeentwicklung, Oberflächen- und Maßgrenzen sowie qualifizierten Abnahmenachweisen am fertigen Bauteil.
-
Verfestigungsstrahlen vor oder nach der Wärmebehandlung? Die Prozessfolge sicher beherrschen
Die richtige Folge von Wärmebehandlung und Verfestigungsstrahlen hängt vom endgültigen Werkstoffzustand, späteren Wärmezyklen, der Stabilität der Druckeigenspannungen, Beschichtungsfolge und anwendungsspezifischen Qualifizierung ab.
-
Vorrichtungen zum Verfestigungsstrahlen: Konstruktion, Positionierung und Wiederholbarkeit
Vorrichtungen zum Verfestigungsstrahlen benötigen gelenkte Bezüge, sicheren Halt, freien Strahlzugang, definierte Maskierung und Bewegung, Verschleißgrenzen, Rüstprüfung, Instandhaltung sowie rückverfolgbare Änderungskontrolle für jede freigegebene Teilefamilie.