

Kulowanie przynosi największą wartość w motoryzacji w przypadku wielkoseryjnych części, których właściwości zmęczeniowe są wrażliwe na inicjację pęknięć na powierzchni, takich jak wybrane sprężyny, koła zębate, wały, korbowody i części przekładni. Uzasadnienie biznesowe zależy od stabilnej automatyzacji, kontroli medium, potwierdzenia wyników przy krótkich czasach cyklu, integracji z PPAP i walidacji trwałości części.
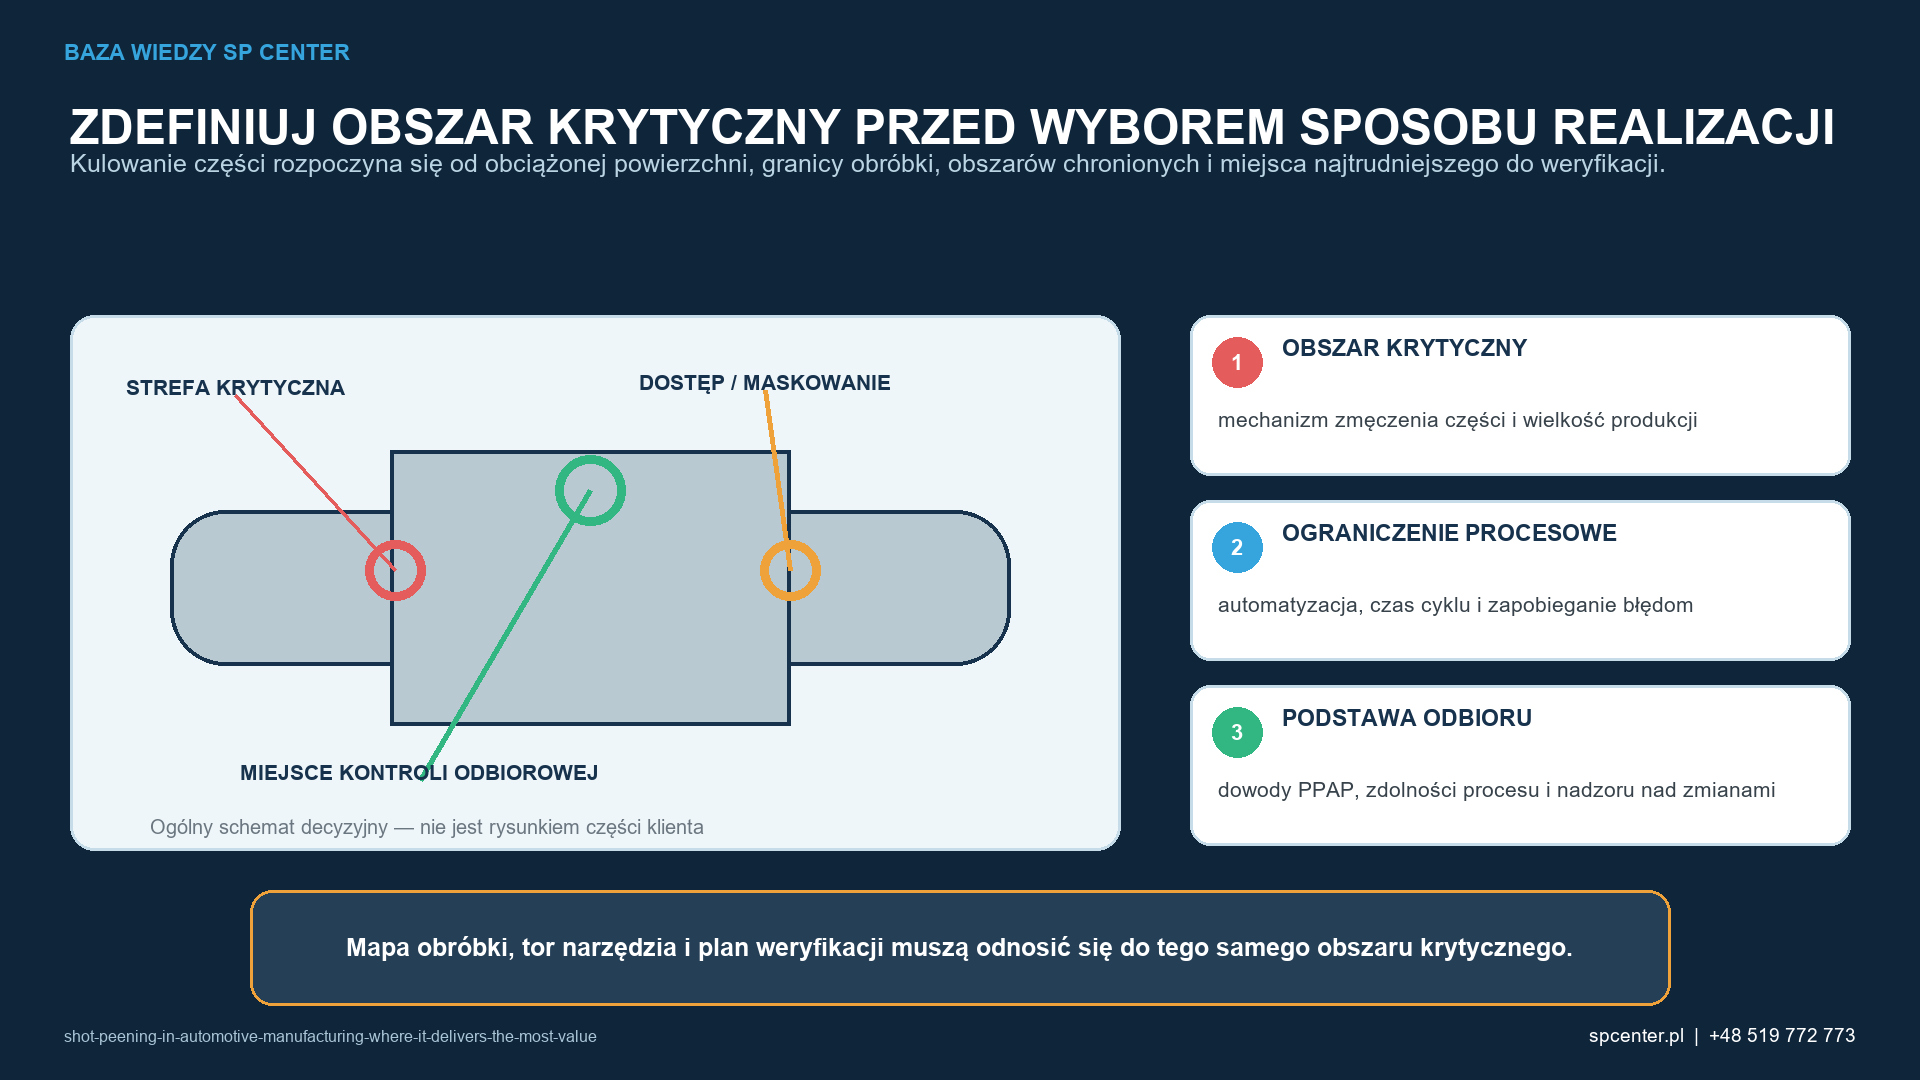
Rysunek 1 stanowi techniczną pomoc w podejmowaniu decyzji dotyczących kulowania w produkcji motoryzacyjnej: gdzie proces zapewnia największe korzyści.
Jaka decyzja inżynierska leży u podstaw stosowania kulowania w produkcji motoryzacyjnej?
Kulowanie przynosi największą wartość w motoryzacji w przypadku wielkoseryjnych części, których właściwości zmęczeniowe są wrażliwe na inicjację pęknięć na powierzchni, takich jak wybrane sprężyny, koła zębate, wały, korbowody i części przekładni. Uzasadnienie biznesowe zależy od stabilnej automatyzacji, kontroli medium, potwierdzenia wyników przy krótkich czasach cyklu, integracji z PPAP i walidacji trwałości części.
Przygotowanie procesu zaczynamy od analizy dokumentacji i funkcji komponentu. W przypadku kulowania w produkcji motoryzacyjnej podczas analizy łączymy mechanizm zmęczeniowy elementu i wielkość produkcji, automatyzację, czas cyklu i zabezpieczenia przed błędami, a także dokumentację PPAP, zdolność procesu i nadzór nad zmianami.
Artykuł stanowi główny artykuł poświęcona przemysłowi motoryzacyjnemu. Strony dotyczące poszczególnych części opisują podejście techniczne właściwe dla sprężyn, kół zębatych, korbowodów i wałów.
Jakie zmienne definiują kontrolowany proces kulowania w produkcji motoryzacyjnej?
Analiza obejmuje trzy wzajemnie powiązane obszary kontroli: mechanizm zmęczeniowy elementu i wielkość produkcji; automatyzacja, czas cyklu i zabezpieczenia przed błędami; dokumentacja potwierdzająca PPAP, zdolność procesu i nadzór nad zmianami. Dla każdego obszaru trzeba określić sposób kontroli i odpowiadający mu wynik. Same nastawy maszyny są tylko częścią instrukcji. Mogą stanowić podstawę oceny technicznej dopiero po powiązaniu ich z faktycznym oddziaływaniem strumienia medium, dostępem do elementu i metodą odbioru.
| Obszar decyzyjny | Co musi zostać określone | Dokumentacja potwierdzająca spełnienie kryteriów odbioru |
|---|---|---|
| Rodzaj zmęczenia części i wielkość produkcji | Kwalifikacja rodziny części | Potwierdzenie trwałości części i stanu powierzchni |
| Automatyzacja, czas cyklu i zabezpieczenia przed błędami | Plan zdolności procesowej i utrzymania ruchu | Zdolność procesu i analiza systemu pomiarowego |
| Dokumentacja PPAP, zdolności procesu i nadzoru nad zmianami | Plan kontroli powiązany z PPAP i zapisy produkcji seryjnej | Identyfikowalne zapisy zmian i zatwierdzeń |
Tabela 1. Macierz decyzji technicznych dla tego artykułu.
Wymagania kontrolne przedstawione w tabeli 1 są ze sobą powiązane. Zmiana mechanizmu zmęczeniowego części lub wielkości produkcji może zmienić zakres dokumentacji potrzebnej do oceny automatyzacji, czasu cyklu i zabezpieczeń przed błędami, natomiast ograniczenie mające zapewnić spełnienie wymagań dotyczących PPAP, zdolności procesu i dokumentacji kontroli zmian może zawęzić dopuszczalne okno procesu. Dlatego plan kwalifikacji powinien obejmować badanie wzajemnych oddziaływań, a nie zatwierdzanie każdej zmiennej oddzielnie.
Jak kulowanie w produkcji motoryzacyjnej wpisuje się w cały system kulowania?
Wartość dla motoryzacji zależy od powtarzalnej realizacji procesu w produkcji wielkoseryjnej oraz dokumentacji potwierdzającej zintegrowanej z planem kontroli klienta, badaniami zdolności procesu i zatwierdzaniem części do produkcji.
W tym przypadku należy wdrożyć konkretne środki kontroli: kwalifikacja rodziny części; plan oceny zdolności procesu i utrzymania urządzeń; oraz plan kontroli powiązany z PPAP i zapisy produkcji seryjnej. Działania te należy opisać językiem operacyjnym, wskazując osobę odpowiedzialną, częstotliwość, wartość graniczną i sposób reakcji. Sformułowania takie jak „regularnie monitorować” lub „w razie potrzeby” nie określają powtarzalnego działania produkcyjnego.
Intensywność Almena, pokrycie i reakcja elementu pozostają odrębnymi poziomami dokumentacji potwierdzającej. Intensywność charakteryzuje strumień w znormalizowanych warunkach badania. Pokrycie odnosi się do obserwowanych śladów uderzeń na określonej powierzchni. Chropowatość, wymiary, naprężenia szczątkowe, twardość, właściwości zmęczeniowe lub korozyjne opisują odrębne wyniki tylko wtedy, gdy wymaga tego kwalifikacja lub rysunek.
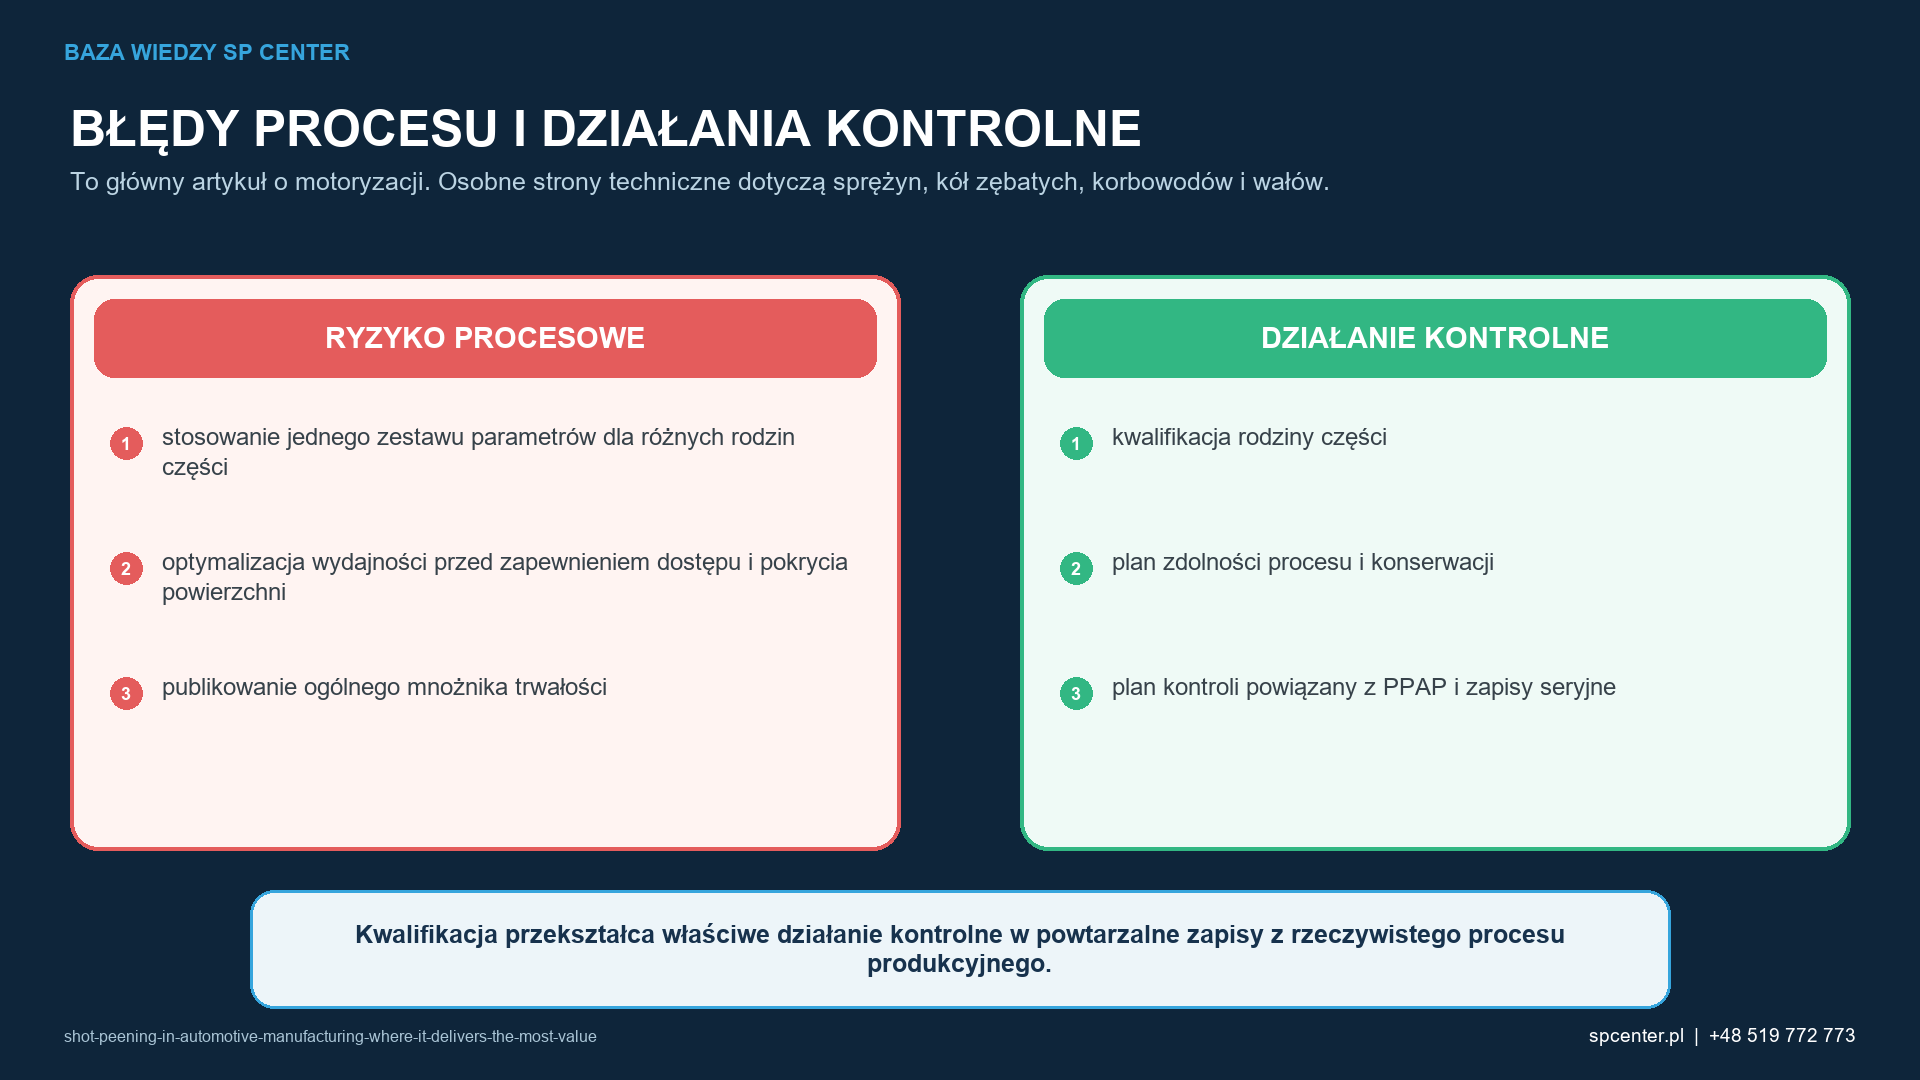
Wymagania te oznaczają, że kwalifikacja rodziny części, plan zdolności procesu i utrzymania ruchu, plan kontroli powiązany z PPAP oraz zapisy dotyczące poszczególnych sztuk muszą być powiązane z rzeczywistym wyposażeniem, medium do kulowania, oprzyrządowaniem, geometrią i zapisami dotyczącymi poszczególnych sztuk.
Jak należy kwalifikować kulowanie w produkcji motoryzacyjnej przed rozpoczęciem produkcji seryjnej?
- Potwierdź podstawę wymagań. Ustal obowiązujące wersje rysunku i przywołanych norm, klauzule zamówienia oraz wymagania klienta przekazane w łańcuchu dostaw. Przed wyborem procesu zapisz nierozstrzygnięte sprzeczności.
- Należy zdefiniować zastosowanie. Określić mechanizm zmęczeniowy elementu i wielkość produkcji, wskazać cechę najtrudniej dostępną lub najbardziej podatną na uszkodzenia oraz podać powierzchnie wyłączone z obróbki.
- Przygotuj próbę. Zastosuj urządzenia, medium do kulowania, oprzyrządowanie i ruch reprezentatywne dla produkcji, a następnie sprawdź automatyzację, czas cyklu i zabezpieczenia przed błędami, nie przekraczając kryteriów przerwania dotyczących materiału, powierzchni lub wymiarów.
- Zgromadź niezależne dowody. Połącz dane dotyczące trwałości części i stanu jej powierzchni, zdolność procesu i analizę systemu pomiarowego oraz identyfikowalne zapisy zmian i zatwierdzeń, tak aby żaden pojedynczy wskaźnik pośredni nie przesądzał samodzielnie o całej decyzji dotyczącej akceptacji.
- Ustal konfigurację bazową i zatwierdź kwalifikację rodziny części, plan zdolności procesu i utrzymania ruchu oraz plan kontroli powiązany z PPAP i zapisy produkcji seryjnej. Uwzględnij także zasady alarmowania, utrzymanie ruchu, okres przechowywania zapisów oraz kryteria ponownej kwalifikacji.
Jakie pomiary potwierdzają nadzór nad kulowaniem w produkcji motoryzacyjnej?
Dokumentacja potwierdzająca powinna odpowiadać stawianej tezie. Wynik może być poprawny technicznie, a mimo to niewystarczający, jeżeli odpowiada na inne pytanie niż rysunek lub plan kwalifikacji. Tabela 2 rozróżnia trzy najczęściej mylone poziomy dokumentacji potwierdzającej.
| Poziom dokumentacji potwierdzającej | Co może wykazać | Czego nie można udowodnić wyłącznie na tej podstawie |
|---|---|---|
| Weryfikacja procesu | Zakwalifikowany strumień i konfiguracja pozostają pod kontrolą dzięki wynikom dotyczącym trwałości części i stanu powierzchni. | Pełne pokrycie części lub jej trwałość zmęczeniowa. |
| Akceptacja powierzchni | Spełnienie w określonej strefie zdefiniowanego wymagania dotyczącego obserwacji lub stanu potwierdza się na podstawie analizy zdolności procesu i systemu pomiarowego. | Wartość naprężeń szczątkowych ani głębokość ich występowania. |
| Dokumentacja potwierdzająca dotycząca części lub systemu | Kwestię dotyczącą konkretnego zastosowania rozstrzyga się na podstawie identyfikowalnych zapisów zmiany i jej zatwierdzenia. | Możliwość przeniesienia na inny materiał, geometrię lub warunki eksploatacji. |
Tabela 2. Macierz decyzji technicznych dla tego artykułu.
Plan pomiarów powinien określać lokalizację, kierunek, metodę, przyrząd, status wzorcowania lub weryfikacji, częstotliwość pobierania próbek oraz jednostkę uprawnioną do akceptacji. W przypadku kulowania w produkcji motoryzacyjnej najbardziej użyteczny pakiet dokumentacji obejmuje potwierdzenie trwałości części i stanu jej powierzchni, analizę zdolności procesu i systemu pomiarowego oraz identyfikowalne zapisy zmian i zatwierdzeń, a także umożliwia jednoznaczne powiązanie zapisów źródłowych lub pomocniczych z partią poddaną procesowi.
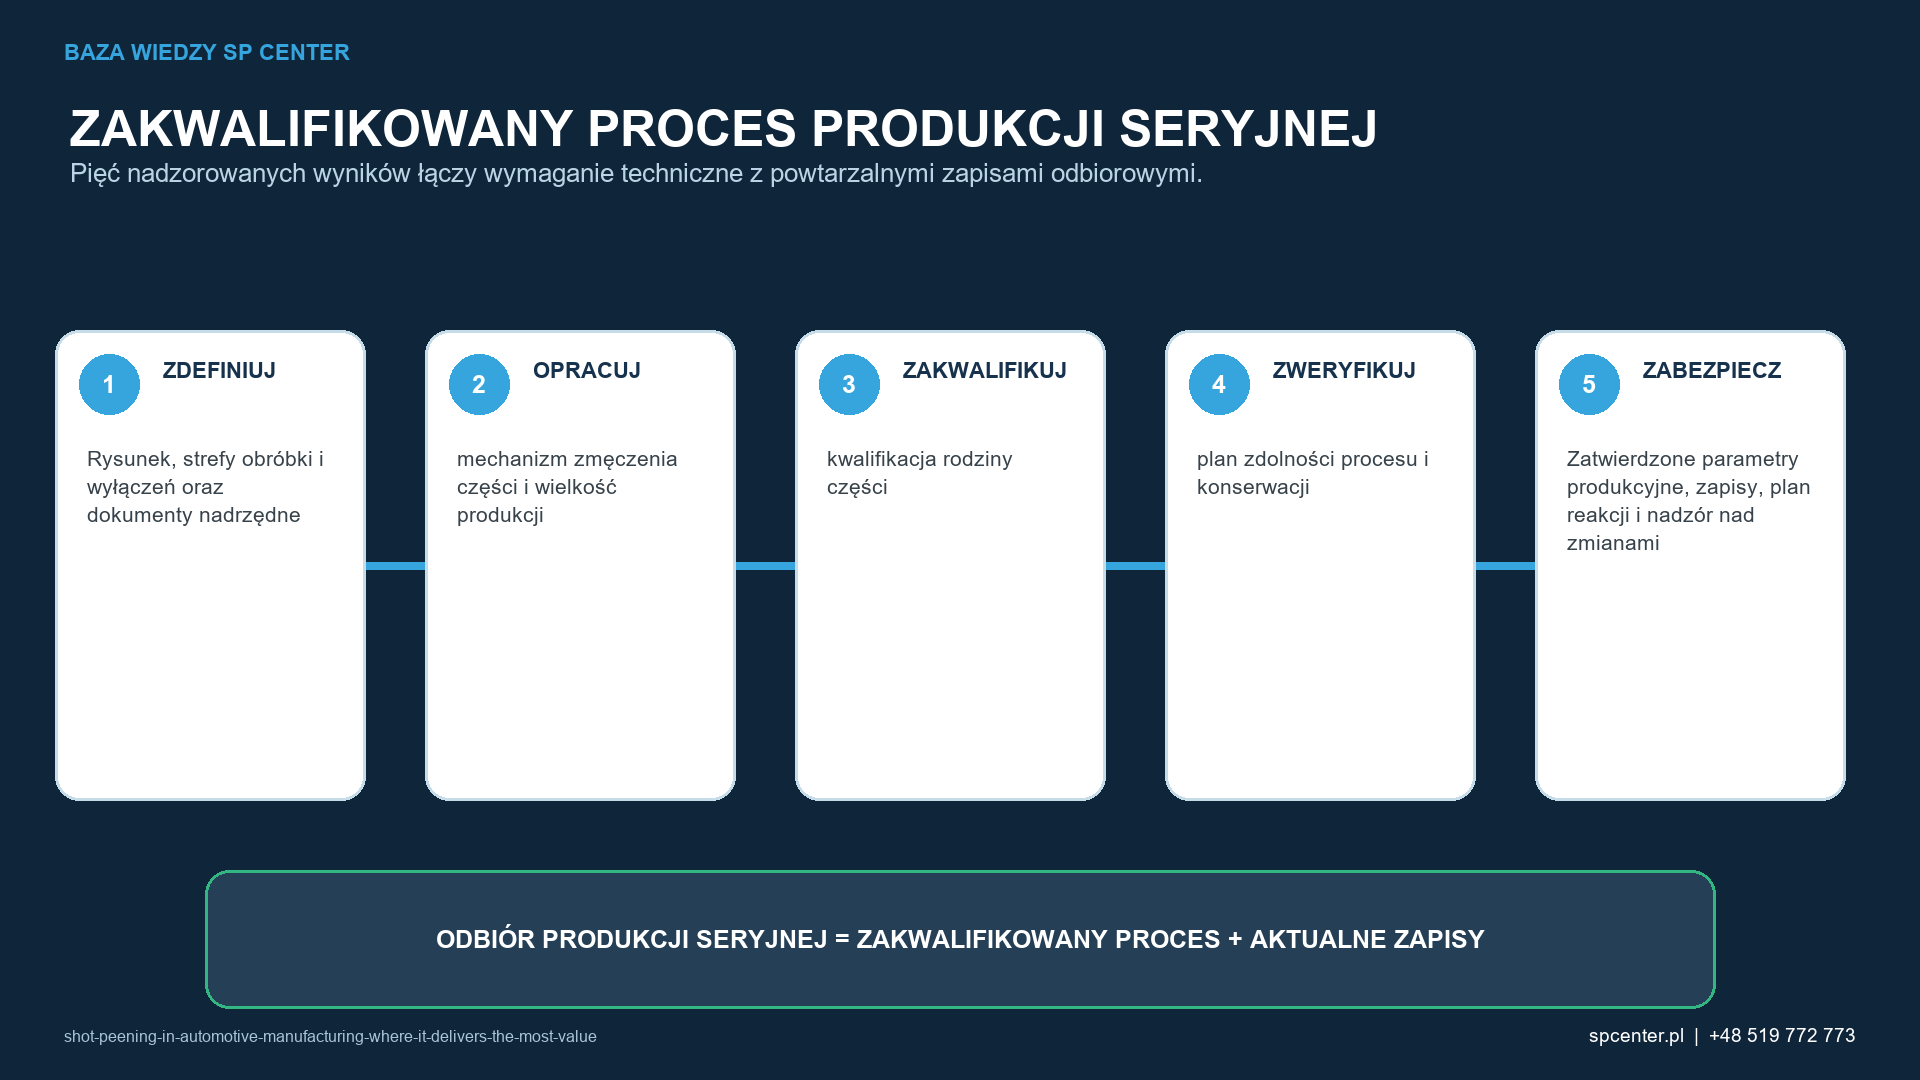
Ilustrację opracowano specjalnie dla SP Center; nie jest ona przedstawiana jako fotografia urządzeń produkcyjnych ani zmierzony wynik badania elementu.
Jakie tryby uszkodzeń wymagają zatrzymania kulowania w produkcji motoryzacyjnej lub podjęcia działań zabezpieczających?
- Stosowanie jednego zestawu parametrów dla różnych rodzin części na tej samej platformie. Należy odseparować wyroby objęte problemem, zweryfikować ostatni znany stan zgodny i na podstawie kwalifikacji rodziny części ustalić, czy problem wynika z wymagania, konfiguracji czy wykonania.
- Optymalizacja wydajności przed zapewnieniem dostępu i pokrycia. Nie należy kompensować tego dodatkową ekspozycją, dopóki nie zostaną oddzielnie przeanalizowane dostęp, medium do kulowania, wyposażenie i reakcja powierzchni. Właściwym rozwiązaniem jest plan zapewnienia zdolności procesu i utrzymania ruchu.
- Publikowanie ogólnego mnożnika trwałości. Należy zabezpieczyć ścieżkę audytową i uzyskać wymaganą decyzję działu technicznego lub klienta. Działania naprawcze powinny być zgodne z planem kontroli powiązanym z PPAP i zapisami produkcji seryjnej oraz wskazywać wszystkie części przetworzone w podejrzanych warunkach.
Ponowna obróbka nie stanowi automatycznej korekty. Skumulowana ekspozycja, reakcja materiału, chropowatość powierzchni, wymiary oraz kolejność nakładania powłoki lub obróbki cieplnej mogą ograniczać możliwość przeprowadzenia kolejnego cyklu. Upoważnienie do ponownej obróbki oraz wymagane ponowne kontrole odbiorowe muszą być jednoznacznie udokumentowane.
Jak inżynierowie i zamawiający powinni specyfikować kulowanie w produkcji motoryzacyjnej, aby uniknąć niejednoznaczności?
Najpierw należy opisać część i decyzję, której mają służyć wyniki, a dopiero potem proces. Zapytanie ofertowe powinno określać numer części i jej rewizję, materiał i obróbkę cieplną, stan powierzchni przed obróbką, mapę obróbki i maskowania, przywołane normy, wymaganą intensywność i oznaczenie płytki Almena, definicję pokrycia powierzchni, graniczne wymagania dotyczące powierzchni i wymiarów, wielkość partii oraz wymaganą dokumentację. Dodatkowo należy określić jednoznaczne wymagania dotyczące rodzaju obciążenia zmęczeniowego części i wielkości produkcji, automatyzacji, czasu cyklu i zabezpieczeń przed błędami, a także dokumentacji potwierdzającej PPAP, zdolność procesu i nadzór nad zmianami.
Nasz zespół przygotowuje propozycję procesu, dobór parametrów i plan kontroli na podstawie dokumentacji komponentu. W ofercie określamy zakres realizacji, sposób potwierdzenia wyników i uzgodnione dokumenty odbiorowe.
Wiarygodne kryterium odbioru musi mieć postać warunku: w przypadku kulowania w produkcji samochodowej dopuszczenie jest możliwe wyłącznie wtedy, gdy zatwierdzona konfiguracja jest aktualna, wymagane wyniki kontroli intensywności i pokrycia powierzchni spełniają kryteria, spełnione są ograniczenia właściwe dla danego elementu, a zapisy można jednoznacznie powiązać z partią poddaną procesowi. Każda deklaracja dotycząca właściwości eksploatacyjnych wykraczająca poza te kontrole wymaga odrębnej podstawy walidacji.
Jak należy kwalifikować kulowanie w produkcji motoryzacyjnej, uwzględniając obszary, w których proces przynosi największe korzyści, oraz jak określać wymagania dotyczące procesu?
Kwalifikacja musi powiązać konkretny element z nadzorowanym procesem produkcyjnym. W przypadku kulowania w produkcji motoryzacyjnej i obszarów, w których zapewnia ono największą wartość, przegląd techniczny powinien obejmować mechanizm zmęczeniowy elementu i wielkość produkcji, automatyzację, czas cyklu i zabezpieczenia przed błędami, PPAP, zdolność procesu oraz dokumentację potwierdzającą nadzór nad zmianami. Pomyślnego wyniku próby nie można przenieść na inne warunki, jeśli bez przeglądu zmieniono wyposażenie, medium do kulowania, oprzyrządowanie, geometrię, ruch, przygotowanie lub metodę odbioru.
W planie kontroli uwzględniamy zagadnienia istotne dla komponentu: stosowanie jednego programu procesu na danej platformie do różnych rodzin części, optymalizowanie wydajności przed zapewnieniem dostępu i pokrycia oraz publikowanie ogólnego mnożnika trwałości. Zespół SP Center opracowuje technologię i plan kontroli na podstawie rysunku, specyfikacji oraz uzgodnień z klientem. Przed rozpoczęciem prac potwierdzamy zakres procesu i dokumentację odbiorową.
| Dane wejściowe zapytania ofertowego | Dlaczego to ma znaczenie |
|---|---|
| Nadzorowany rysunek i jego wydanie | Określa tożsamość części, strefy obróbki, granice i wyłączenia. |
| Materiał, obróbka cieplna i powierzchnia przed procesem | Wspomaga ocenę medium, uszkodzeń, chropowatości, zanieczyszczeń i kolejności operacji. |
| Obowiązujące specyfikacje i wymagania klienta przekazane w łańcuchu dostaw | Wskazuje obowiązujące źródło wymagań dotyczących intensywności, pokrycia, medium, zapisów i kryteriów odbioru. |
| Geometria, wymiary, masa i cechy reprezentatywne | Potwierdza wykonalność procesu w odniesieniu do mechanizmu zmęczeniowego elementu i wielkości produkcji oraz miejsca o najtrudniejszym dostępie. |
| Liczba części, zasady tworzenia partii i plan dostaw | Umożliwia opracowanie procesu produkcyjnego, planu zdolności produkcyjnych, poziomu identyfikowalności i podstawy handlowej. |
| Wymagania dotyczące powierzchni, wymiarów i zapisów | Zapobiega traktowaniu intensywności lub pokrycia powierzchni jako jedynej podstawy dopuszczenia. |
Tabela 3. Dane wejściowe zapytania ofertowego do kontrolowanego przeglądu projektu.
POROZMAWIAJ Z INŻYNIEREM Opisz komponent, planowaną ilość i termin. Dostępny rysunek lub specyfikację możesz przesłać na adres [email protected]. Porozmawiaj z naszym inżynierem pod numerem +48 519 772 773.
Jakie powszechne błędne przekonania na temat kulowania w produkcji motoryzacyjnej — obszarów, w których proces przynosi największe korzyści — wymagają sprostowania?
SPRAWDŹ Prawidłowa intensywność Almena stanowi pełne potwierdzenie efektów kulowania w produkcji samochodowej. Fałsz. Intensywność, pokrycie powierzchni, stan elementu i potwierdzenie właściwe dla danego zastosowania to odrębne kwestie.
SPRAWDŹ Zakwalifikowane nastawy można automatycznie przenieść na inną maszynę lub część. Fałsz. Jest to artykuł przekrojowy poświęcona branży motoryzacyjnej. Strony dotyczące poszczególnych części przedstawiają techniczne przebiegi procesów dla sprężyn, kół zębatych, korbowodów i wałów.
SPRAWDŹ Większa ekspozycja zawsze poprawia wynik. Fałsz. Główne zagrożenia to stosowanie jednego zestawu parametrów platformy do różnych rodzin części, optymalizowanie wydajności przed zapewnieniem dostępu i pokrycia oraz publikowanie ogólnego mnożnika trwałości.
SPRAWDŹ Kontrola wzrokowa powierzchni zastępuje nadzorowane zapisy. Fałsz. Jeżeli takie wyniki są wymagane, dokumentacja dopuszczenia powinna obejmować wyniki dotyczące trwałości elementu i jego powierzchni, analizę zdolności procesu i systemu pomiarowego oraz identyfikowalne zapisy zmian i zatwierdzeń.
Często zadawane pytania o kulowanie w produkcji motoryzacyjnej — gdzie zapewnia największe korzyści
Jakie informacje są potrzebne do wyceny kulowania w produkcji motoryzacyjnej?
Dobrze przygotowane zapytanie ofertowe zawiera nadzorowany rysunek i jego rewizję, stan materiału i obróbki cieplnej, określone strefy obróbki i wyłączeń, normy nadrzędne, wymagania dotyczące intensywności i pokrycia powierzchni, ograniczenia powierzchniowe i wymiarowe, liczbę części, zasady grupowania w partie oraz wymagane zapisy. Pierwszy przegląd techniczny powinien również uwzględniać mechanizm zmęczeniowy elementu i wielkość produkcji, automatyzację, czas cyklu i zabezpieczenie przed błędami, a także PPAP, zdolność procesu i dokumentację potwierdzającą nadzór nad zmianami.
Jakie zapisy potwierdzają nadzór nad kulowaniem w produkcji motoryzacyjnej?
Zestaw zapisów powinien powiązać identyfikatory części i partii z zakwalifikowaną maszyną, medium, przyrządem mocującym i programem, a następnie obejmować aktualne dane dotyczące intensywności, pokrycia powierzchni oraz wymaganych kontroli części. W tym przypadku dokumentacja potwierdzająca powinna obejmować wyniki dotyczące trwałości części i stanu powierzchni, analizę zdolności procesu i systemu pomiarowego oraz identyfikowalne zapisy zmian i zatwierdzeń.
Czy skuteczny, zatwierdzony zestaw parametrów można przenieść na inną część lub maszynę?
Przygotowujemy przeniesienie procesu, analizując wyposażenie, medium, geometrię, kinematykę, oprzyrządowanie i kryteria akceptacji. Na tej podstawie uzgadniamy parametry, plan prób i dokumentację dla nowej konfiguracji.
Czy prawidłowa intensywność Almena potwierdza wynik uzyskany na elemencie?
Nie. Intensywność Almena charakteryzuje strumień kulujący w zdefiniowanych warunkach badania. Pokrycie części, dostęp, stan powierzchni, wymiary, naprężenia szczątkowe i właściwości zmęczeniowe są odrębnymi zagadnieniami i wymagają dokumentacji potwierdzającej wskazanej na rysunku lub w planie kwalifikacji.
Kiedy należy ponownie zakwalifikować kulowanie w produkcji motoryzacyjnej?
Potrzebę ponownej kwalifikacji należy ocenić po zmianie, która może zmienić zakwalifikowaną zależność między parametrami wejściowymi a wynikami, w tym zmianie maszyny, dyszy lub koła rzutowego, medium, separatora, uchwytu, programu, geometrii części lub metody kontroli. W ramach działań należy utrzymać kwalifikację rodziny części, plan zdolności procesu i utrzymania ruchu oraz plan kontroli powiązany z PPAP i zapisy produkcji seryjnej.
Czy kulowanie może naprawić istniejące pęknięcie lub wadę będącą podstawą odrzucenia?
Nie. Kulowanie jest kontrolowanym procesem poprawy właściwości powierzchni, a nie metodą naprawy pęknięć. Istniejące uszkodzenia należy wykryć i ocenić, a decyzję dotyczącą dalszego postępowania musi przed kulowaniem podjąć uprawniona jednostka odpowiedzialna za projekt i naprawę.
Czy śrutowanie jest dopuszczalnym zamiennikiem kulowania w produkcji motoryzacyjnej?
Nie — nie automatycznie. Śrutowanie jest zwykle wymagane do czyszczenia, usuwania zgorzeliny lub nadawania tekstury, natomiast kontrolowane kulowanie wymaga określenia medium, intensywności, pokrycia powierzchni, ekspozycji i identyfikowalności. Zastąpienie jednego procesu drugim wymaga zgody jednostek odpowiedzialnych za projekt i wymagania umowne dotyczące elementu.
Jak SP Center może ocenić ten projekt kulowania?
Opisz komponent, planowaną ilość i termin. Dołącz dokumenty, które już masz. Nasz inżynier pomoże doprecyzować wymagania materiałowe i procesowe, strefy obróbki oraz dokumentację odbiorową i zaproponuje plan kwalifikacji. Porozmawiaj z naszym inżynierem pod numerem +48 519 772 773.
Jakie są najważniejsze wnioski?
- Kulowanie przynosi największą wartość w motoryzacji w przypadku wielkoseryjnych części, których właściwości zmęczeniowe są wrażliwe na inicjację pęknięć na powierzchni, takich jak wybrane sprężyny, koła zębate, wały, korbowody i części przekładni. Uzasadnienie biznesowe zależy od stabilnej automatyzacji, kontroli medium, potwierdzenia wyników przy krótkich czasach cyklu, integracji z PPAP i walidacji trwałości części.
- Łącznym nadzorem obejmij rodzaj zmęczenia części i wielkość produkcji, automatyzację, czas cyklu i zabezpieczenia przed błędami oraz PPAP, zdolność procesu i zapisy potwierdzające nadzór nad zmianami.
- Aby zachować stabilność zatwierdzonego przebiegu procesu, stosuj kwalifikację rodziny części, plan zdolności procesu i utrzymania ruchu oraz powiązany z PPAP plan kontroli i zapisy produkcji seryjnej.
- Przed dopuszczeniem wyrobu należy wykryć i wyeliminować następujące problemy: stosowanie jednego zestawu parametrów dla różnych rodzin części na danej platformie, optymalizowanie wydajności przed zapewnieniem dostępu i pokrycia oraz publikowanie ogólnego mnożnika trwałości.
- Zbuduj pakiet dokumentacji potwierdzającej w oparciu o dowody trwałości elementu i stanu powierzchni, zdolność procesu i analizę systemu pomiarowego oraz identyfikowalne zapisy zmian i zatwierdzeń.
- Za podstawę akceptacji należy uznawać rysunek, umowę, wymagania klienta przekazane w łańcuchu dostaw oraz kompletne, nadzorowane wydania norm.
Które powiązane poradniki SP Center warto przeczytać w następnej kolejności?
Które źródła techniczne stanowią podstawę tego poradnika?
2. SAE J2277_202301, Wyznaczanie pokrycia w kulowaniu
3. AIAG PPAP-4, Production Part Approval Process
4. SAE 850365, Kontrolowane kulowanie części samochodowych
5. Coryell and Garibay, Enhanced Fatigue Life of Hypoid Gears with Precision Shot Peening, SAE 962162
6. SAE J442_202602, Narzędzia do wyznaczania i weryfikacji intensywności kulowania
7. SAE J443_202512, Procedury wyznaczania i weryfikacji intensywności kulowania
8. SAE ARP7488, Wytyczne dotyczące projektowania i kontroli procesu kulowania
REALIZACJA PROJEKTU Proces przygotowujemy na podstawie aktualnej dokumentacji klienta i przywołanych w niej wymagań. Zakres realizacji oraz dokumentację odbiorową uzgadniamy wspólnie.
Omów to wymaganie dotyczące kulowania: +48 519 772 773 | [email protected] | usługa kulowania