

Definiera två ordnade steg, separata kulpeningsmedium- och Almen-kontroller, täckningsgrad, övergångsrenhet, kombinerad validering och länkade satsposter
Dubbel kulpening är inte bara en längre cykel. Det är en avsiktligt specificerad sekvens av två separat kontrollerade kulpeningssteg, ofta med olika typer av kulpeningsmedium- eller processnivåer. Det första steget kan fastställa en del av den erforderliga ytan och restspänningsresponsen, medan det andra modifierar tillståndet nära ytan. Ordningen, kulpeningsmedium, intensitet, täckningsgrad, behandlingszoner, övergång och kombinerad acceptans måste kvalificeras; en påstådd fördel kan inte härledas enbart från frasen dubbelkulpening.
Vad gör en process till dubbel kulpening?
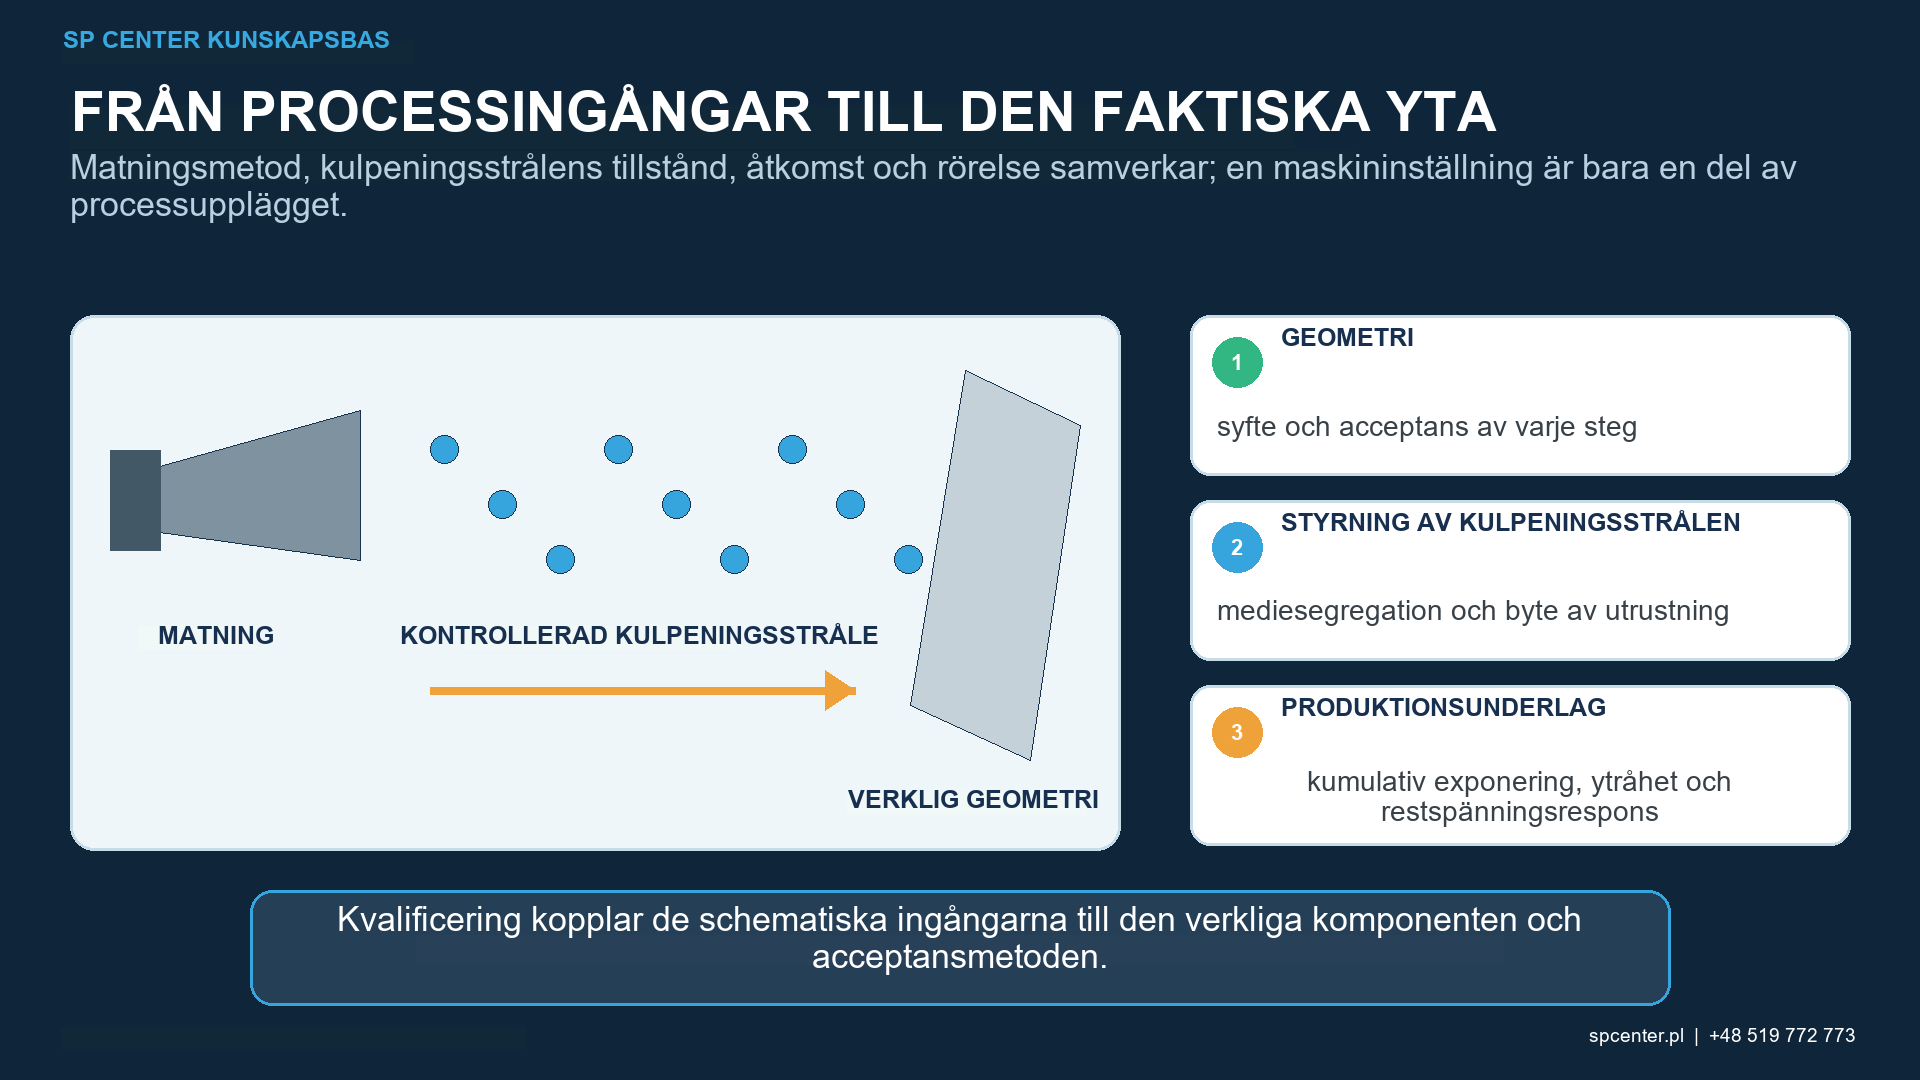
Ett tvåstegsprocessupplägg identifierar steg 1 och steg 2 som separata styrda operationer. Varje steg har definierad utrustning, kulpeningsmedium, Almenintensitet där den används, täckningsgrad, fixtur, maskering, rörelse och exponering. Processupplägget anger också det tillåtna tillståndet mellan stegen och slutlig acceptans efter att båda stegen har slutförts.
Ett extra pass med samma inställningar, en omstart efter ett avbrott eller en reparationscykel är inte automatiskt dubbel kulpening. Dessa händelser följer de godkända reglerna för exponering, upparbetning och avvikelser i styrdokumenten.
Varför kan två steg specificeras?
| Utvecklingsmål | Möjligt tvåstegskoncept | Gräns som måste bevisas |
|---|---|---|
| Restspänningsdjup plus ytnära tillstånd | Ett första steg utvecklar det primära spänningsfältet; Ett andra kontrollerat steg modifierar responsen nära ytan | Det andra steget får inte radera, överarbeta eller destabilisera det önskade resultatet från det första steget |
| Ytråhet eller ytstruktur | Ett finare medium kan utvärderas efter ett grövre första steg | En jämnare medelvärde garanteras inte och bevisar inte utmattning eller spänningsdjup |
| Täckningsgrad av svår textur | Två definierade påverkanspopulationer kan utvärderas på samma behandlingszon | Inget av stegen kompenserar för skuggning, läckage eller en oåtkomlig funktion |
| Materialspecifik ytrespons | Mediematerial, storlekar, hårdheter och energier väljs för exakt legering och tillstånd | Kontaminerings-, inbäddnings-, viknings-, sprickbildnings- och dimensionsgränser kvarstår acceptabel |
| Äldre eller kunddefinierad processupplägg | Ritningen eller processspecifikationen anropar två ordnade steg | Leverantörsändringar kräver formell auktoritet; order och intervall är inte valfria |
| Komponentprestanda | Det kombinerade processupplägget valideras mot en baslinje i ett steg när det krävs | Fördelarna begränsas fortfarande av det testade materialet, geometrin, belastningen och miljön |
Tabell 1. Ett tvåstegsprocessupplägg kräver ett tydligt tekniskt mål och underlag som visar att det kombinerade resultatet förblir godtagbart.
Ett vanligt utvecklingskoncept är att använda det första steget för det huvudsakliga restspänningsdjupet och det andra för ett finare respons nära ytan. Detta är ett koncept, inte ett universellt recept. Beroende på material och inställningar kan det andra steget ändra ytråhet, kallbearbetning, maximal tryckspänning, ytspänning, dimensioner eller skaderisk på sätt som kräver mätning.
Hur skiljer sig tvåstegskulpening från 100 % eller 200 % täckningsgrad?
Täckningsgrad är den andel av en erforderlig yta som visar tecken på stötar enligt den godkända inspektionsmetoden. När det styrande kravet definierar 200 %-täckningsgrad genom exponeringstid, betyder det i allmänhet dubbelt så mycket tid som behövs för att etablera 100 %-täckningsgrad för den processkonfigurationen.
Tvåstegskulpening använder två separat definierade slagpopulationer. Varje steg kan ha ett eget krav på täckningsgrad. Två steg motsvarar inte automatiskt 200 %, och 200 % exponering med ett medium skapar inte en kvalificerad tvåstegsprocess.
Hur ska de två medierna väljas?
Medieval beaktar komponentmaterial och värmebehandling, erforderlig spänningsprofil, yt- och kontamineringsgränser, funktionsstorlek, kantkänslighet, grovhet, distorsion och utrustningskapacitet. Typ, nominell storlek, hårdhet, form och driftsförhållanden kontrolleras alla. Finare andrastegsmedier är vanliga i vissa processupplägg men är inte obligatoriska om inte konstruktionsgrunden kräver det.
Att endast ändra mediestorlek kan också ändra slagenergi, täckningsgrad, återhämtning, retention och mätrespons. En beteckning är därför inte en ersättning för separat kvalificering av varje komplett steg.
Varför är rengöring och mediesegregering avgörande?
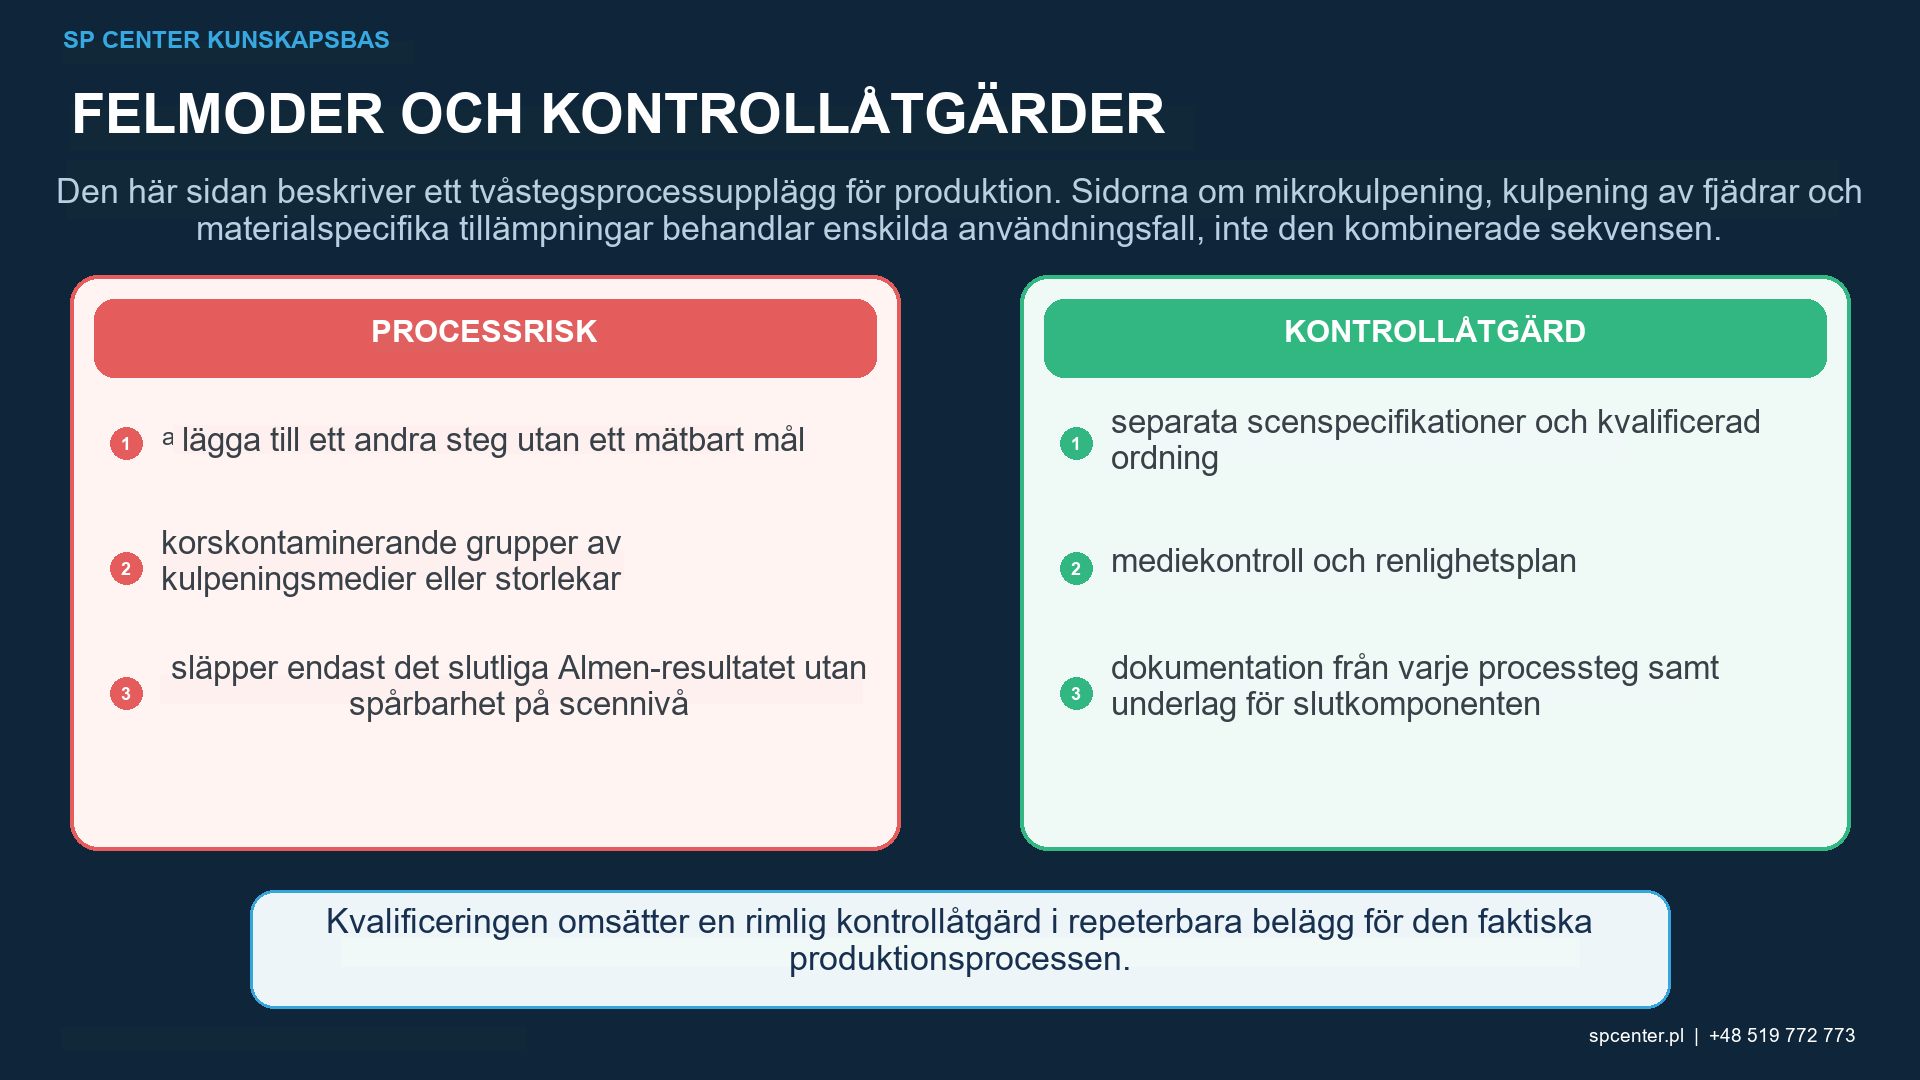
Överföring kan ändra stötpopulationen i det andra steget eller introducera material som är oförenligt med en komponents kontamineringsrestriktioner. Medier kan finnas kvar i borrningar, masker, fixturer, fickor, behållare eller hanteringsutrustning. Att bara ändra maskinetiketten eller tömma en synlig tratt bevisar inte segregering.
Det kvalificerade processupplägget bör definiera dedikerade kretsar eller validerad rengöring, återvinning av kulor, behållaridentitet, inspektion och tillåtet övergångsvillkor. Om steg sker på olika platser eller tidpunkter måste bevarande, delstatus och spårbarhet förbli kontrollerade.
Hur kvalificeras varje steg?
| Kvalificeringspunkt | Steg 1 | Steg 2 och kombinerat resultat |
|---|---|---|
| Processidentitet | Utrustning, program, fixtur, masker, mediekrets och behandlingszoner | Utrustning, program, fixtur, masker, mediekrets, behandlingszoner och fast sekvens |
| Kulpeningsmedium | Typ, beteckning, storlek, hårdhet, form, kontaminering och driftsförhållanden | Separat typ och beteckning plus underlag på att överföringen från steg 1 är kontrollerad |
| Intensitet | Fullständigt Almenintensitetsintervall, beteckning för Almenprovplåt, mättnadskurvabas och verifieringsarrangemang | Eget fullständigt Almenintensitetsintervall, beteckning för Almenprovplåt, mättnadskurvabas och verifiering arrangemang |
| Täckningsgrad | Nödvändig täckningsgrad och godkända inspektionsförhållanden för varje steg-1-zon | Nödvändig steg-2-täckningsgrad plus godkännande av slutliga gränser och yta |
| Delens skick | Inkommande material, värmebehandling, tidigare operationer, renhet, skador och dimensioner | Tillåtet övergångstillstånd, slutlig ytjämnhet, skador, renhet, dimensioner och kvarhållna medier |
| Validering | Underlag för baslinjeyta och restspänning när det åberopas | Kombinerad restspänningsprofil, utmattnings- eller annan tillämpningsbevis när det åberopas |
Tabell 2. Stegspecifik intensitet och underlag för täckningsgrad leder till ett separat kombinerat komponentresultat.
Där Almenintensitet åberopas kräver varje steg sitt specificerade område, beteckning för Almenprovplåt, hållararrangemang och mättnadskurva. Tryck, hjulhastighet eller en steg-1-korrelation får inte ersätta steg-2-verifiering. Täckningsgraden bedöms utifrån de faktiska erforderliga zonerna för det steget.
Den slutliga ytan kan kräva kontroller av ytråhet, visuell skada, gräns, renhet, kvarhållna medier och dimensioner. Djup- eller utmattningstestning av restspänning kan användas under validering när konstruktionsmyndigheten åberopar det; ingetdera är automatiskt ett rutinmässigt satsfrisläppningstest.
Spelar stegens ordning någon roll?
Ja. Att omvända stegens förändringar som påverkar populationen verkar på den slutliga ytan och kan ändra ytråhet, spänningsprofil, kallbearbetning och skaderisk. Ordning är en del av den kvalificerade processidentiteten, inte en operatörspreferens.
Fördröjning, rengöring, lagring eller annan tillverkningsoperation mellan steg kan också påverka detaljens skick. Processupplägget bör ange vad som är tillåtet och när en upprepad intensitets- eller ytverifiering behövs.
Vad kan ogiltigförklara det kombinerade resultatet?
- Fel stegordning, medium, intensitetsområde, täckningsgrad eller behandlingskarta.
- Öppet fel eller saknade poster från steg 1.
- Medieöverföring, blandade partier eller overifierad rengöring mellan steg.
- Fixtur-, mask- eller rörelseändring som ändrar åtkomst eller gränser.
- Okontrollerat avbrott, partiell omstart eller extra exponering.
- Ytråhet, skador, dimensioner, renhet eller kvarhållna kulpeningsmedier utanför de slutliga gränserna.
- Processändring överförd från en annan del utan auktorisering och kvalificering.
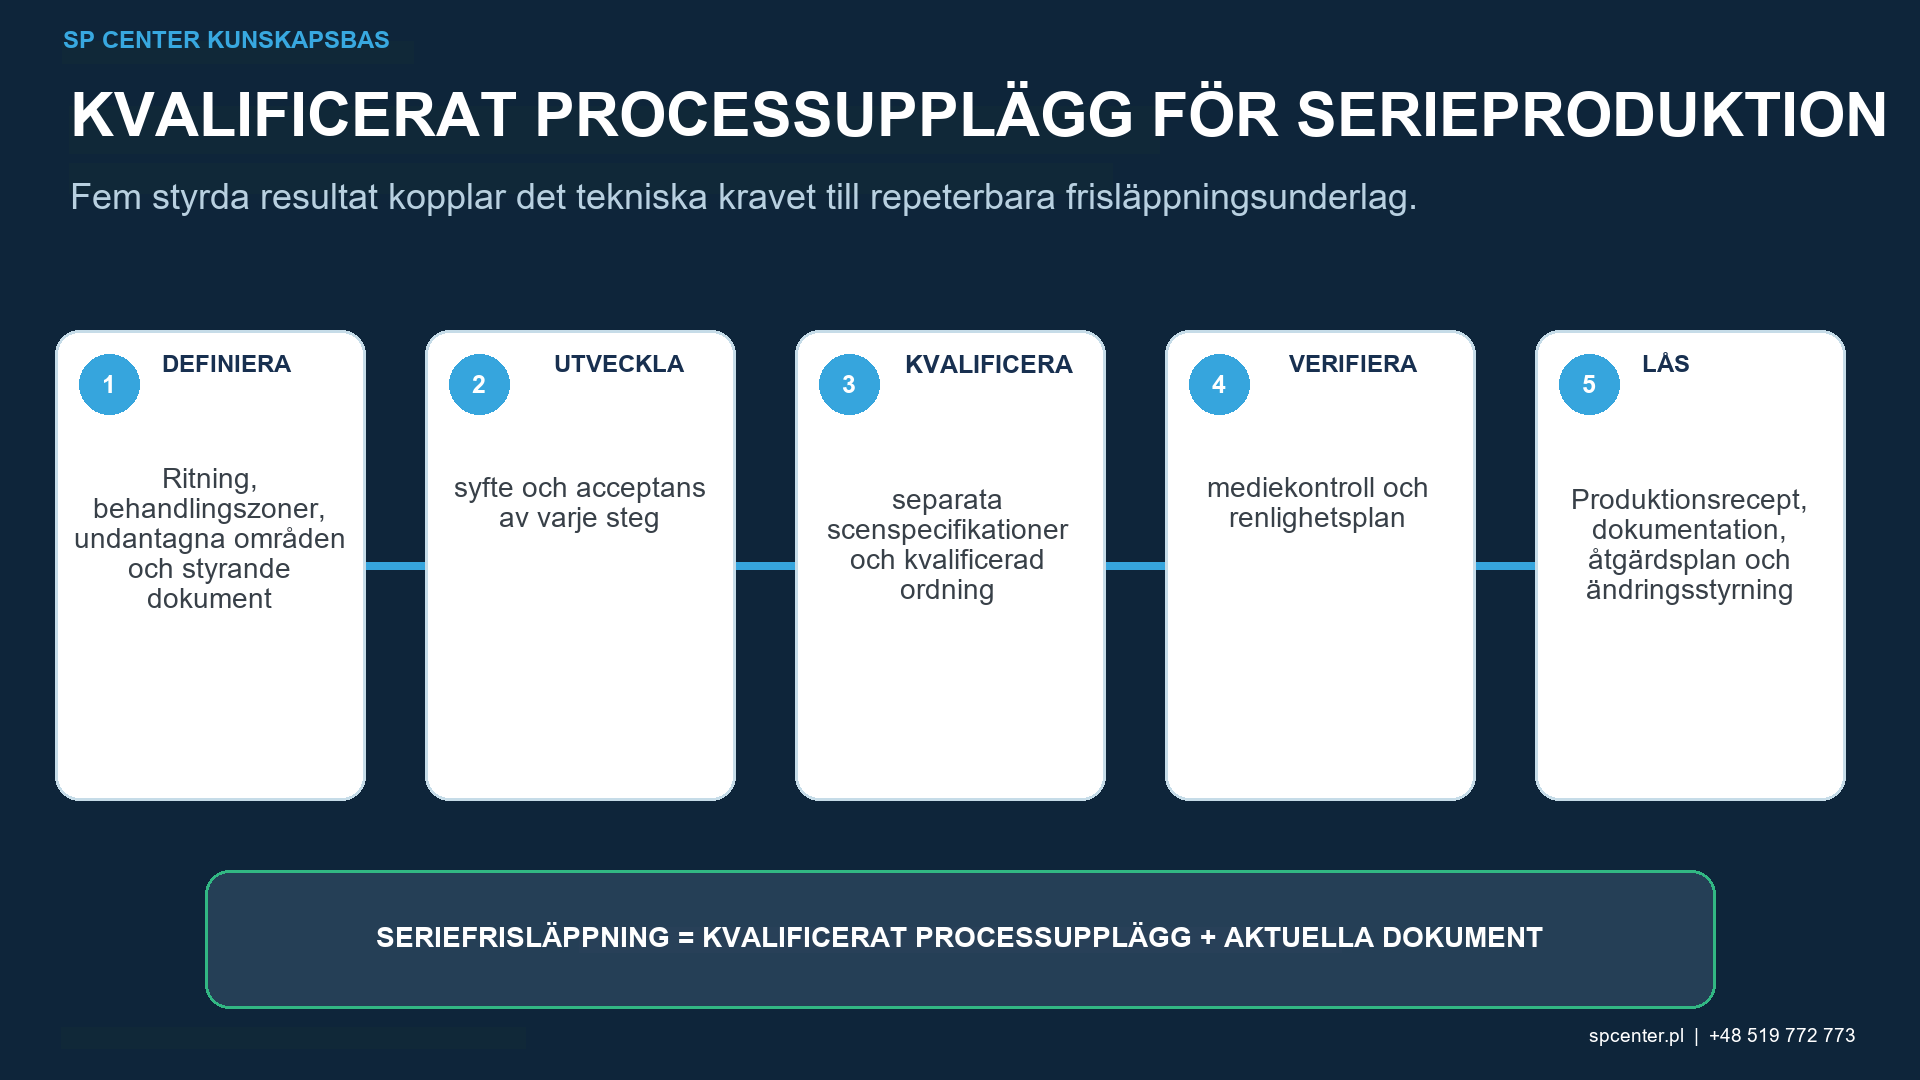
Vad ska registreras för varje sats?
| Produktionsdokumentation | Minsta spårbarhet | Stoppvillkor |
|---|---|---|
| Del och processupplägg | Del, parti, ritningsrevision, materialtillstånd och tvåstegsprocessrevision | Felaktig eller ofullständig processidentitet |
| Steg 1 | Maskin, program, fixtur, masker, kulpeningsmedium, Almen-underlag, täckningsgrad, exponering och larm | Öppen avvikelse eller saknad underlag före steg 2 |
| Övergång | Tid eller väntvillkor när det är relevant, rengöring, borttagning av kulpeningsmedium, överföringsidentifiering och skydd | Okänd stegstatus, blandade partier eller okontrollerad kontaminering |
| Steg 2 | Maskin, program, fixtur, masker, kulpeningsmedium, Almen-underlag, täckningsgrad, exponering och larm | Fel medium, order, inställningar eller behandling zon |
| Slutgiltigt godkännande | Yta, gränser, ytråhet, skador, dimensioner, renhet och kontroller av behållna medier enligt anvisningar | Resultat utanför någon ritning eller processgräns |
| Frisläppning | Avvikelser, beslut om fortsatt hantering, kundformulär, certifikat och auktoriserat godkännande | Öppen avvikelse, odokumenterad omarbetning eller ofullständig länkad post |
Tabell 3. Steg 1, övergång, steg 2 och slutgiltigt utgåva måste bilda en spårbar beviskedja.
Vilken information hör hemma i en offertförfrågan?
- Nuvarande ritning, revision, del- och specifikationshierarki.
- Material, värmebehandling, hårdhet, tidigare operationer och inkommande yta.
- Separata behandlings- och undantagszoner för steg-1 och steg-2.
- Medietyp, beteckning, storlek, hårdhet och kontamineringsgränser för båda stegen.
- Fullständigt Almenintensitetsintervall och beteckning för Almenprovplåt plus täckningsgrad för varje steg.
- Tillåtet intervall, rengöring, hantering och konservering mellan stegen.
- Slutlig yta, ytråhet, dimension, restspänning eller utmattningsunderlag enligt anvisning.
- Leverantörsgodkännande, kvalificering, dokumentation, partimönster, förpackning och leveransmål.
Vanliga frågor
Vad är dubbel kulpening?
Dubbel kulpening är en avsiktligt specificerad sekvens av två separat kontrollerade kulpeningssteg. Varje steg kan använda ett annat medium, Almenintensitet, täckningsgrad och konfiguration. Det kombinerade processupplägget måste kvalificeras som en helhet.
Är dubbel kulpening samma as 200 % täckningsgrad?
Nej. Tvåhundra procents täckningsgrad avser normalt total exponering motsvarande dubbelt så lång tid som krävs för att etablera 100 %-täckningsgrad när det styrande kravet definierar det på det sättet. Dubbel kulpening använder två distinkta processteg.
Måste det andra steget använda mindre kulpeningsmedium?
Inte som en universell regel. Ett finare eller annat medium är vanligt i vissa utvecklade processupplägg, men kulpeningsmedium, ordning, intensitet och täckningsgrad måste komma från ritningen, specifikationen eller den godkända kvalifikationen.
Förbättrar det andra steget alltid ytjämnheten?
Nej. Ytresponsen beror på både kulpeningsmedium, energier, material, inkommande textur, vinkel och exponering. Ytjämnheten måste mätas med den godkända metoden och förblir separat från underlag för restspänning och utmattning.
Behöver varje steg en Almen-mättnadskurva?
Varje steg behöver den intensitetsunderlag som krävs av det styrande processupplägget. Där Almenintensitet åberopas, anta inte att kurvan eller maskininställningen från ett steg representerar det andra.
Kan ett misslyckat första steg accepteras efter att det andra steget har godkänts?
Ingen automatisk återställning är giltig. Ett andra steg kan inte avsluta en öppen avvikelse eller återskapa saknade underlag. Komponenten ska spärras och hanteras enligt den behöriga avvikelseprocessen.
Hur kontrolleras korskontaminering av kulpeningsmedium?
Använd segregerade kretsar eller validerade rengörings- och överföringskontroller, identifierade behållare, tillståndskontroller och dokumenterade gränser som är lämpliga för både kulpeningsmedium och komponentmaterialet.
När ska dubbel kulpening väljas?
Endast när konstruktions- eller processansvarig har fastställt ett tekniskt mål och tvåstegsprocessupplägget visar att det erforderliga resultatet för yta, dimensioner, restspänning eller utmattning är bättre än eller skiljer sig från ett godkänt enstegsprocessupplägg.
Viktiga slutsatser
- Dubbel kulpening är två kvalificerade steg, inte bara dubbel exponering.
- Varje steg behöver sina egna underlag för kulpeningsmedium, intensitet, täckningsgrad och konfiguration.
- Stegordning och övergångsvillkor är kontrollerade egenskaper.
- Mediesegregation och fullständigt borttagning skyddar både processkontroll och komponenten.
- Det slutliga kombinerade resultatet behöver underlag för yta, dimension och tillämpning enligt vad som åberopas.
- Ett andra steg kan inte tyst reparera en öppen avvikelse i det första steget.
Relaterade SP Center-guider
- 100 % och 200 % täckningsgrad vid kulpening
- Medieförorening vid kulpening
- Djupprofiler för restspänning
Tekniska referenser
1. SAE AMS2430U: Kulpening, reviderad april 2018
2. SAE AMS2432E: Kulpening, datorövervakad, reviderad oktober 2022
3. SAE AMS2431E: Kulpeningsmedier, allmänna krav, reviderad april 2023
4. SAE ARP7488: Riktlinjer för design och processkontroll av kulpening, utfärdade januari 2018
7. SAE J2277_202301: Bestämning av kulpeningstäckning, reviderad januari 2023
Standardnotering: Ingen tvåstegssekvens bör härledas från ett offentligt abstrakt. De fullständiga revisionerna, ritningarna och kundspecifika kraven som åberopas av kontraktet styr.
Författare: Paweł Kmieć
Diskutera ett krav på tvåstegs kulpening: +48 519 772 773 | [email protected]