

Zwei geordnete Stufen, getrennte Strahlmittel- und Almen-Kontrollen, Bedeckungsgrad, Übergangsreinheit, gemeinsame Validierung und verknüpfte Chargennachweise festlegen
Zweistufiges Verfestigungsstrahlen ist nicht lediglich ein längerer Zyklus. Es ist eine absichtlich festgelegte Folge zweier getrennt beherrschter Strahlstufen, häufig mit unterschiedlichen Medien oder Prozessparameterbereichen. Die erste Stufe kann einen Teil der geforderten Oberflächen- und Eigenspannungsreaktion erzeugen, während die zweite den oberflächennahen Zustand verändert. Reihenfolge, Strahlmittel, Intensität, Bedeckungsgrad, Bearbeitungszonen, Übergang und gemeinsame Abnahme müssen qualifiziert werden; aus der Bezeichnung allein folgt kein Nutzen.
Wann ist ein Prozess wirklich zweistufig?
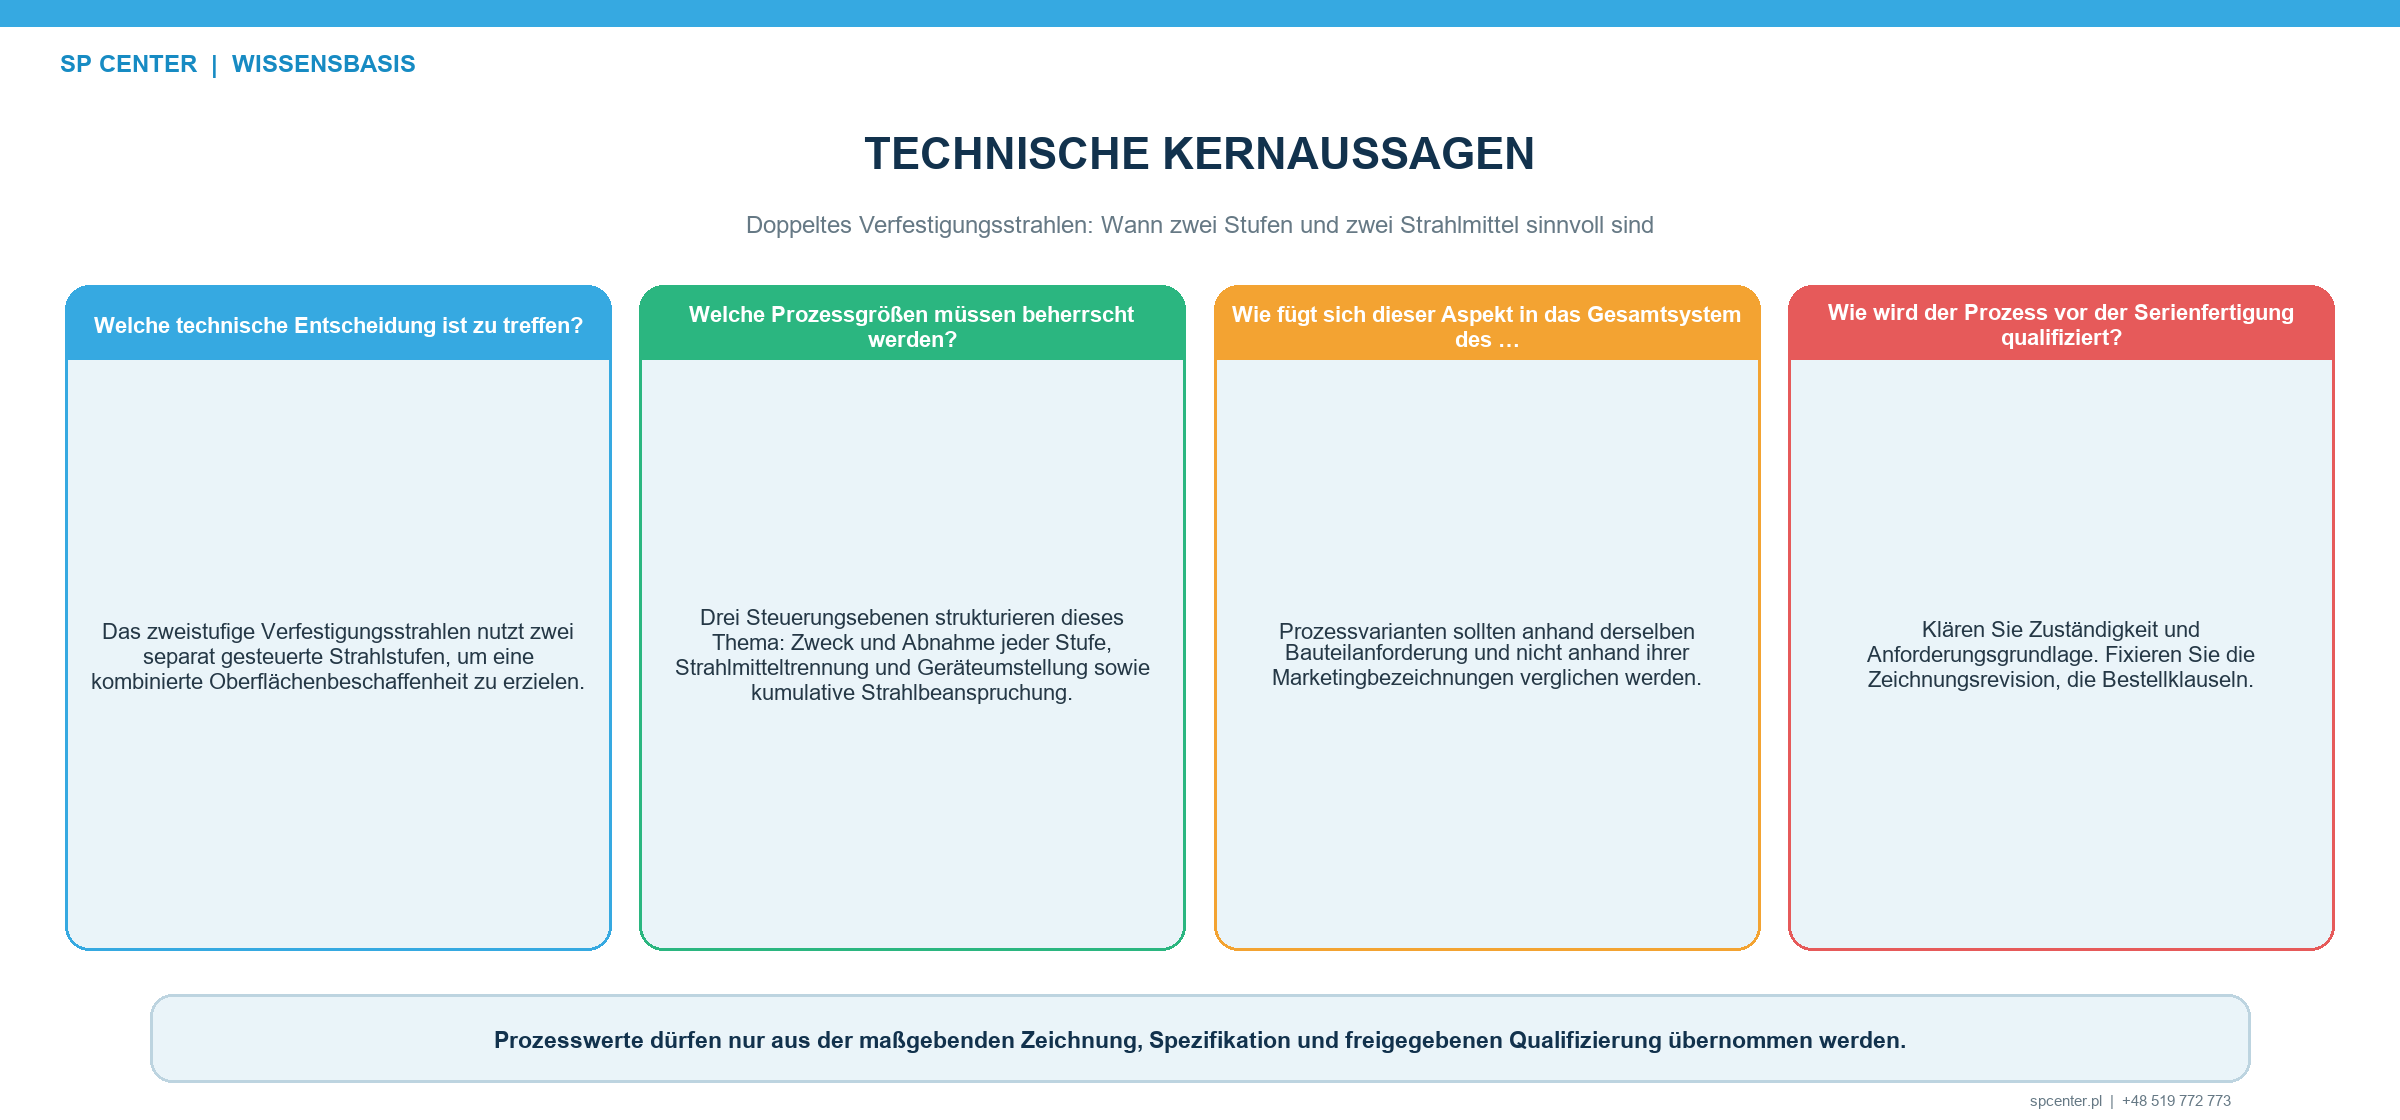
Ein Zweistufenweg kennzeichnet Stufe 1 und Stufe 2 als getrennte gelenkte Operationen. Jede besitzt festgelegte Anlage, Strahlmittel, gegebenenfalls Almen-Intensität, Bedeckungsgrad, Vorrichtung, Masken, Bewegung und Beaufschlagung. Der Fertigungsweg definiert außerdem den zulässigen Zustand zwischen den Stufen und die Endabnahme nach beiden.
Ein zusätzlicher Durchlauf mit denselben Einstellungen, ein Neustart nach Unterbrechung oder ein Reparaturzyklus ist nicht automatisch zweistufiges Verfestigungsstrahlen. Solche Ereignisse folgen den freigegebenen Regeln für Beaufschlagung, erneute Bearbeitung und Abweichungen.
Warum werden zwei Stufen festgelegt?
| Entwicklungsziel | Mögliches Zweistufenkonzept | Nachzuweisende Grenze |
|---|---|---|
| Eigenspannungstiefe und oberflächennaher Zustand | Erste Stufe erzeugt das primäre Eigenspannungsfeld; zweite Stufe verändert die oberflächennahe Reaktion | Zweite Stufe darf das geforderte Ergebnis der ersten nicht aufheben, übermäßig kaltverformen oder destabilisieren |
| Rauheit oder Oberflächentextur | Nach gröberer erster Stufe kann ein feineres Medium untersucht werden | Ein geringerer Mittelwert ist nicht garantiert und belegt weder Ermüdungsverhalten noch Eigenspannungstiefe |
| Bedeckungsgrad an anspruchsvoller Textur | Zwei definierte Einschlagsverteilungen werden auf derselben Bearbeitungszone bewertet | Keine Stufe gleicht Abschattung, undichte Maskierung oder ein unerreichbares Merkmal aus |
| Werkstoffspezifische Oberflächenreaktion | Werkstoff, Größe, Härte und Energie beider Medien werden für Legierung und Zustand ausgewählt | Verunreinigung, Einbettung, Faltung, Rissbildung und Maßgrenzen bleiben zulässig |
| Bestehender oder kundendefinierter Weg | Zeichnung oder Prozessspezifikation ruft zwei geordnete Stufen auf | Lieferantenänderung benötigt formale Befugnis; Reihenfolge und Bereiche sind nicht wählbar |
| Bauteilverhalten | Der kombinierte Weg wird bei Forderung gegen eine einstufige Grundlage validiert | Nutzen bleibt auf geprüften Werkstoff, Geometrie, Last und Umgebung begrenzt |
Tabelle 1. Ein Zweistufenweg benötigt ein konkretes technisches Ziel und den Nachweis eines zulässigen gemeinsamen Ergebnisses.
Ein häufiges Entwicklungskonzept nutzt die erste Stufe für die wesentliche Eigenspannungstiefe und die zweite für eine feinere oberflächennahe Reaktion. Dies ist ein Konzept und kein allgemeingültiger Parametersatz. Abhängig von Werkstoff und Einstellungen kann die zweite Stufe Rauheit, Kaltverfestigung, maximales Druckeigenspannungsniveau, Oberflächenspannung, Maße oder Schadensrisiko verändern.
Wie unterscheidet sich der Prozess von 100 % oder 200 % Bedeckungsgrad?
Der Bedeckungsgrad beschreibt den Anteil einer geforderten Fläche mit Einschlagsspuren unter der freigegebenen Prüfmethode. Definiert die maßgebende Forderung 200 % über die Beaufschlagungszeit, bedeutet dies üblicherweise die doppelte Gesamtzeit, die bis zum Erreichen von 100 % unter dieser Prozesskonfiguration benötigt wurde.
Zweistufiges Strahlen verwendet dagegen zwei getrennt definierte Einschlagsverteilungen. Jede Stufe kann eine eigene Bedeckungsgradforderung besitzen. Zwei Stufen ergeben nicht automatisch 200 %, und 200 % mit einem Medium bildet keinen qualifizierten Zweistufenweg.
Wie werden die beiden Strahlmittel ausgewählt?
Die Auswahl berücksichtigt Bauteilwerkstoff und Wärmebehandlung, gefordertes Eigenspannungsprofil, Oberflächen- und Verunreinigungsgrenzen, Merkmalsgröße, Kantenempfindlichkeit, Rauheit, Verzug und Anlagenfähigkeit. Art, Nenngröße, Härte, Form und Betriebszustand werden gelenkt. Feineres Strahlmittel in der zweiten Stufe ist in manchen Wegen üblich, aber nur dann verbindlich, wenn es aus der Konstruktionsgrundlage folgt.
Schon die Änderung der Strahlmittelgröße kann Einschlagsenergie, Bedeckungsgradentwicklung, Rückprall, Rückstände und Messreaktion verändern. Eine Bezeichnung ersetzt deshalb nicht die getrennte Qualifizierung jeder vollständigen Stufe.
Warum sind Reinigung und Strahlmitteltrennung kritisch?
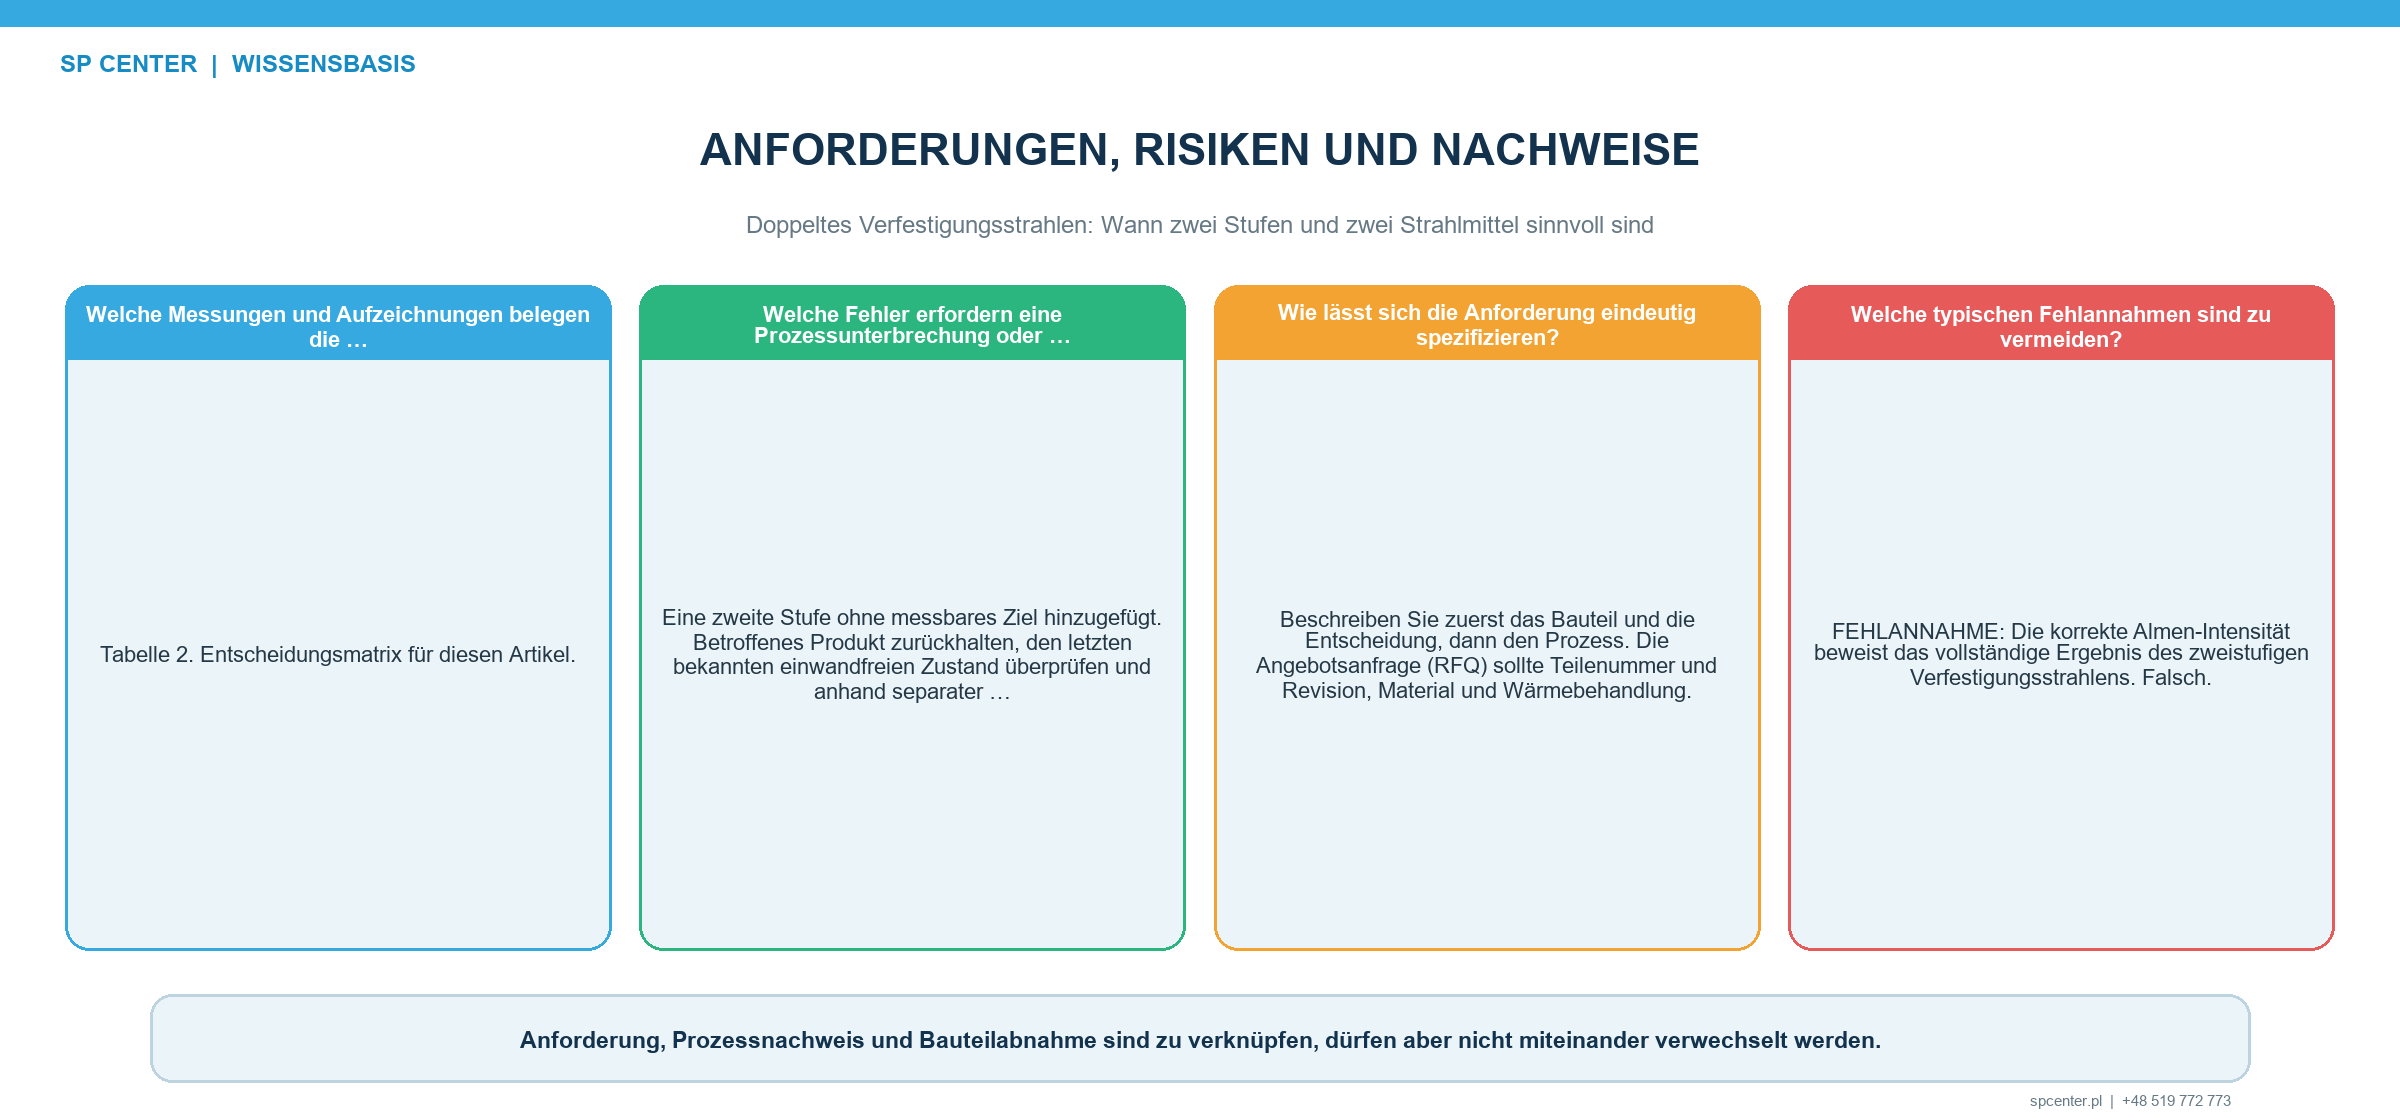
Verschleppung kann die Einschlagsverteilung der zweiten Stufe verändern oder einen Werkstoff einbringen, der mit den Verunreinigungsgrenzen des Bauteils unvereinbar ist. Strahlmittel kann in Bohrungen, Masken, Vorrichtungen, Taschen, Behältern oder Handhabungsgeräten verbleiben. Der Wechsel einer Maschinenbezeichnung oder das Leeren eines sichtbaren Trichters belegt keine Trennung.
Der qualifizierte Weg sollte getrennte Kreisläufe oder validierte Reinigung, Rückgewinnung, Behälteridentität, Prüfung und zulässigen Übergangszustand definieren. Finden Stufen an verschiedenen Orten oder zu verschiedenen Zeiten statt, müssen Schutz, Bauteilstatus und Rückverfolgbarkeit erhalten bleiben.
Wie wird jede Stufe qualifiziert?
| Qualifizierungsmerkmal | Stufe 1 | Stufe 2 und gemeinsames Ergebnis |
|---|---|---|
| Identität des Fertigungswegs | Anlage, Programm, Vorrichtung, Masken, Strahlmittelkreislauf und Bearbeitungszonen | Anlage, Programm, Vorrichtung, Masken, Strahlmittelkreislauf, Bearbeitungszonen und feste Reihenfolge |
| Strahlmittel | Art, Bezeichnung, Größe, Härte, Form, Verunreinigung und Betriebszustand | Eigene Art und Bezeichnung sowie Nachweis beherrschter Verschleppung aus Stufe 1 |
| Intensität | Vollständiger Almen-Bereich, Prüfstreifentyp, Sättigungskurvengrundlage und Prüfanordnung | Eigener vollständiger Almen-Bereich, Prüfstreifentyp, Sättigungskurvengrundlage und Prüfanordnung |
| Bedeckungsgrad | Geforderter Bedeckungsgrad und freigegebene Prüfbedingungen für jede Zone der ersten Stufe | Geforderter Bedeckungsgrad der zweiten Stufe sowie Abnahme von Endgrenzen und Oberfläche |
| Bauteilzustand | Eingangswerkstoff, Wärmebehandlung, Vorprozesse, Sauberkeit, Schaden und Maße | Zulässiger Übergangszustand sowie abschließende Rauheit, Schaden, Sauberkeit, Maße und Strahlmittelrückstände |
| Validierung | Referenznachweis zu Oberfläche und Eigenspannung bei Forderung | Gemeinsames Eigenspannungsprofil, Ermüdungs- oder weiterer Anwendungsnachweis bei Forderung |
Tabelle 2. Stufenspezifische Intensitäts- und Bedeckungsgradnachweise führen zu einem getrennt zu bewertenden gemeinsamen Bauteilergebnis.
Wo Almen-Intensität aufgerufen ist, benötigt jede Stufe ihren festgelegten Bereich, Prüfstreifentyp, Halteranordnung und ihre Sättigungskurvengrundlage. Druck, Schleuderraddrehzahl oder eine Korrelation der ersten Stufe ersetzt die Verifizierung der zweiten nicht. Der Bedeckungsgrad wird an den tatsächlichen geforderten Zonen der jeweiligen Stufe beurteilt.
Die Endoberfläche kann Prüfungen von Rauheit, Sichtschaden, Grenze, Sauberkeit, Strahlmittelrückständen und Maßen erfordern. Eigenspannungstiefen- oder Ermüdungsprüfungen können in der Validierung dienen, wenn die Konstruktionsstelle sie aufruft; sie sind nicht automatisch Serienprüfungen jeder Charge.
Ist die Reihenfolge der Stufen wichtig?
Ja. Eine Umkehr verändert, welche Einschlagsverteilung auf die Endoberfläche wirkt, und kann Rauheit, Eigenspannungsprofil, Kaltverfestigung und Schadensrisiko beeinflussen. Die Reihenfolge gehört zur Identität des qualifizierten Fertigungswegs und ist keine Bedienerentscheidung.
Auch Verzögerung, Reinigung, Lagerung oder eine andere Fertigungsoperation zwischen den Stufen kann den Bauteilzustand verändern. Der Fertigungsweg sollte festlegen, was zulässig ist und wann Intensitäts- oder Oberflächenverifizierung wiederholt wird.
Was kann das gemeinsame Ergebnis ungültig machen?
- Falsche Stufenreihenfolge, falsches Medium, falscher Intensitätsbereich, Bedeckungsgrad oder Bearbeitungsplan.
- Offene Abweichung oder fehlende Aufzeichnung aus Stufe 1.
- Strahlmittelverschleppung, vermischte Lose oder nicht verifizierte Reinigung.
- Änderung von Vorrichtung, Maske oder Bewegung mit Einfluss auf Zugang oder Grenzen.
- Unbeherrschte Unterbrechung, Teilneustart oder zusätzliche Beaufschlagung.
- Rauheit, Schaden, Maße, Sauberkeit oder Strahlmittelrückstände außerhalb der Endgrenzen.
- Übertragung einer Prozessänderung von einem anderen Bauteil ohne Befugnis und Qualifizierung.
Was wird für jede Charge aufgezeichnet?
| Serienaufzeichnung | Mindestinhalt der Rückverfolgbarkeit | Stoppgrund |
|---|---|---|
| Bauteil und Fertigungsweg | Teil, Los, Zeichnungsrevision, Werkstoffzustand und Revision des Zweistufenprozesses | Falsche oder unvollständige Identität des Fertigungswegs |
| Stufe 1 | Maschine, Programm, Vorrichtung, Masken, Strahlmittel, Almen-Nachweis, Bedeckungsgrad, Beaufschlagung und Alarme | Offene Abweichung oder fehlender Nachweis vor Stufe 2 |
| Übergang | Gegebenenfalls Zeit oder Lagerbedingung, Reinigung, Strahlmittelentfernung, eindeutige Zuordnung des Übergangsstatus und Schutz | Unbekannter Stufenstatus, vermischte Lose oder unbeherrschte Verunreinigung |
| Stufe 2 | Maschine, Programm, Vorrichtung, Masken, Strahlmittel, Almen-Nachweis, Bedeckungsgrad, Beaufschlagung und Alarme | Falsches Medium, falsche Reihenfolge, Einstellung oder Zone |
| Endabnahme | Oberfläche, Grenzen, Rauheit, Schaden, Maße, Sauberkeit und Strahlmittelrückstände wie aufgerufen | Ergebnis außerhalb einer Zeichnungs- oder Prozessgrenze |
| Freigabe | Abweichungen, Verwendungsentscheide, Kundenformulare, Bescheinigung und autorisierte Genehmigung | Offene Abweichung, nicht dokumentierte Nacharbeit oder unvollständig verknüpfte Aufzeichnung |
Tabelle 3. Stufe 1, Übergang, Stufe 2 und Endfreigabe müssen eine gemeinsame rückverfolgbare Nachweiskette bilden.
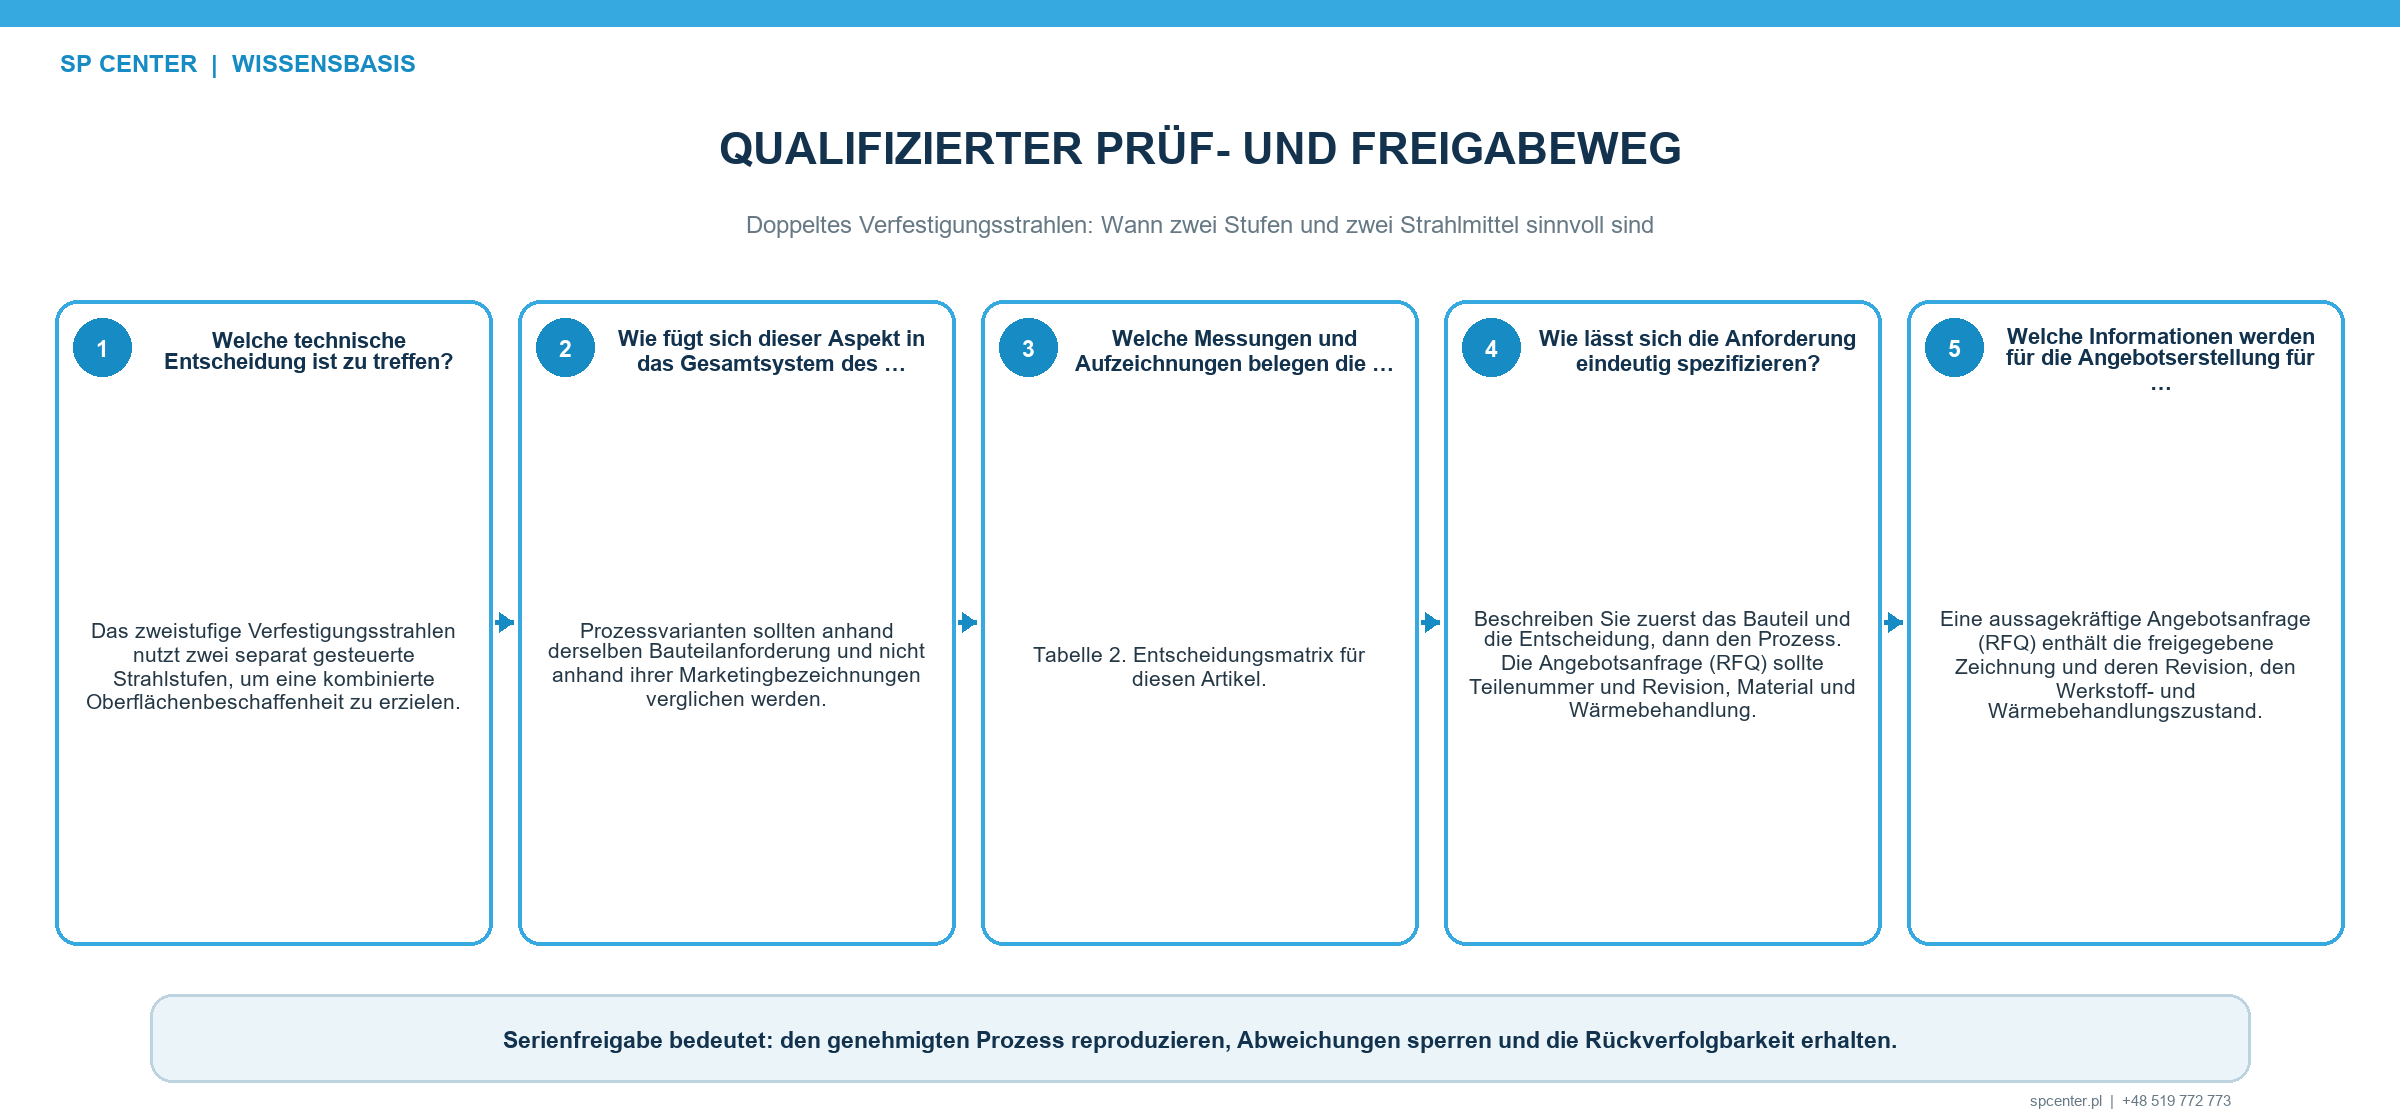
Welche Angaben gehören in eine Anfrage?
- Aktuelle Zeichnung, Revision, Bauteil und Spezifikationsrangfolge.
- Werkstoff, Wärmebehandlung, Härte, Vorprozesse und Eingangsoberfläche.
- Getrennte Bearbeitungs- und Ausschlusszonen für Stufe 1 und Stufe 2.
- Strahlmittelart, Bezeichnung, Größe, Härte und Verunreinigungsgrenzen beider Stufen.
- Vollständiger Almen-Bereich und Prüfstreifentyp sowie Bedeckungsgrad jeder Stufe.
- Zulässiger Abstand, Reinigung, Handhabung und Schutz zwischen den Stufen.
- Geforderte Nachweise zu Endoberfläche, Rauheit, Maßen, Eigenspannungen oder Ermüdung.
- Bezugsquellenfreigabe, Qualifizierung, Aufzeichnungen, Losstruktur, Verpackung und Zieltermin.
Häufig gestellte Fragen
Was ist zweistufiges Verfestigungsstrahlen?
Es ist eine absichtlich festgelegte Folge zweier getrennt beherrschter Strahlstufen. Jede kann ein anderes Strahlmittel, eine andere Almen-Intensität, einen anderen Bedeckungsgrad und eine andere Konfiguration verwenden. Der Gesamtweg wird gemeinsam qualifiziert.
Ist zweistufiges Verfestigungsstrahlen dasselbe wie 200 % Bedeckungsgrad?
Nein. Zweihundert Prozent bezeichnen üblicherweise eine Gesamtbeaufschlagung von der doppelten Zeit bis 100 %, sofern die maßgebende Forderung dies so definiert. Zweistufiges Strahlen verwendet zwei getrennte Prozessstufen.
Muss die zweite Stufe feineres Strahlmittel verwenden?
Nicht allgemein. Ein feineres oder anderes Medium ist in manchen entwickelten Wegen üblich. Medium, Reihenfolge, Intensität und Bedeckungsgrad müssen jedoch aus Zeichnung, Spezifikation oder genehmigter Qualifizierung stammen.
Verbessert die zweite Stufe immer die Rauheit?
Nein. Die Oberflächenreaktion hängt von beiden Medien, Energien, Werkstoff, Eingangstextur, Winkel und Beaufschlagung ab. Rauheit wird mit freigegebener Methode gemessen und bleibt von Eigenspannungs- und Ermüdungsnachweisen getrennt.
Benötigt jede Stufe eine eigene Almen-Sättigungskurve?
Jede Stufe benötigt den Intensitätsnachweis des maßgebenden Fertigungswegs. Wo Almen-Intensität aufgerufen ist, darf weder Kurve noch Maschineneinstellung einer Stufe als Nachweis der anderen angenommen werden.
Kann eine fehlerhafte erste Stufe akzeptiert werden, wenn die zweite besteht?
Nein, nicht automatisch. Eine zweite Stufe schließt keine offene Abweichung und stellt fehlende Nachweise nicht wieder her. Das Teil wird eingegrenzt und nach autorisiertem Verfahren entschieden.
Wie wird Strahlmittelverschleppung verhindert?
Dazu dienen getrennte Kreisläufe oder validierte Reinigungs- und Übergangskontrollen, gekennzeichnete Behälter, Zustandsprüfungen und dokumentierte Grenzen für beide Medien und den Bauteilwerkstoff.
Wann ist zweistufiges Verfestigungsstrahlen sinnvoll?
Nur wenn Konstruktions- oder Prozessstelle ein definiertes technisches Ziel besitzt und der Zweistufenweg das geforderte Oberflächen-, Maß-, Eigenspannungs- oder Ermüdungsergebnis gegenüber einem freigegebenen einstufigen Weg nachweist.
Die wichtigsten Punkte
- Zweistufiges Verfestigungsstrahlen besteht aus zwei qualifizierten Stufen und nicht lediglich doppelter Beaufschlagung.
- Jede Stufe benötigt eigene Nachweise zu Strahlmittel, Intensität, Bedeckungsgrad und Konfiguration.
- Stufenreihenfolge und Übergangszustand sind gelenkte Merkmale.
- Strahlmitteltrennung und vollständige Entfernung schützen Prozessbeherrschung und Bauteil.
- Das gemeinsame Endergebnis benötigt bei Forderung Oberflächen-, Maß- und Anwendungsnachweise.
- Die zweite Stufe darf eine offene Abweichung der ersten nicht stillschweigend beheben.
Weiterführende Leitfäden von SP Center
- 100 % und 200 % Bedeckungsgrad
- Strahlmittelverunreinigung beim Verfestigungsstrahlen
- Eigenspannungstiefenprofile auswerten
Technische Quellen
1. SAE AMS2430U: Shot Peening, revised April 2018
2. SAE AMS2432E: Shot Peening, Computer Monitored, revised October 2022
3. SAE AMS2431E: Peening Media, General Requirements, revised April 2023
4. SAE ARP7488: Peening Design and Process Control Guidelines, issued January 2018
5. SAE J442_202602: Tools for Peening Intensity Determination and Verification, revised February 2026
6. SAE J443_202512: Procedures for Determining and Verifying Peening Intensity, revised December 2025
7. SAE J2277_202301: Shot Peening Coverage Determination, revised January 2023
Hinweis zu Normen: Aus einer öffentlichen Kurzbeschreibung darf keine Zweistufenfolge abgeleitet werden. Maßgebend sind die vollständigen Revisionen, Zeichnung und kundenspezifischen Vorgaben aus dem Vertrag.
Autor: Paweł Kmieć
Besprechen Sie eine zweistufige Anforderung zum Verfestigungsstrahlen: +48 519 772 773 | [email protected]