

Kulowanie dwuetapowe wykorzystuje dwa oddzielnie kontrolowane etapy kulowania do uzyskania połączonego stanu powierzchni, którego nie może zapewnić pojedynczy etap. Typowym celem prac rozwojowych jest uzyskanie głębokości oddziaływania lub efektu w skali makro w pierwszym etapie, a następnie zmodyfikowanie naprężeń przypowierzchniowych, tekstury lub reakcji pokrycia w drugim; korzyść zależy od konkretnego elementu, a oba etapy wymagają identyfikowalności.
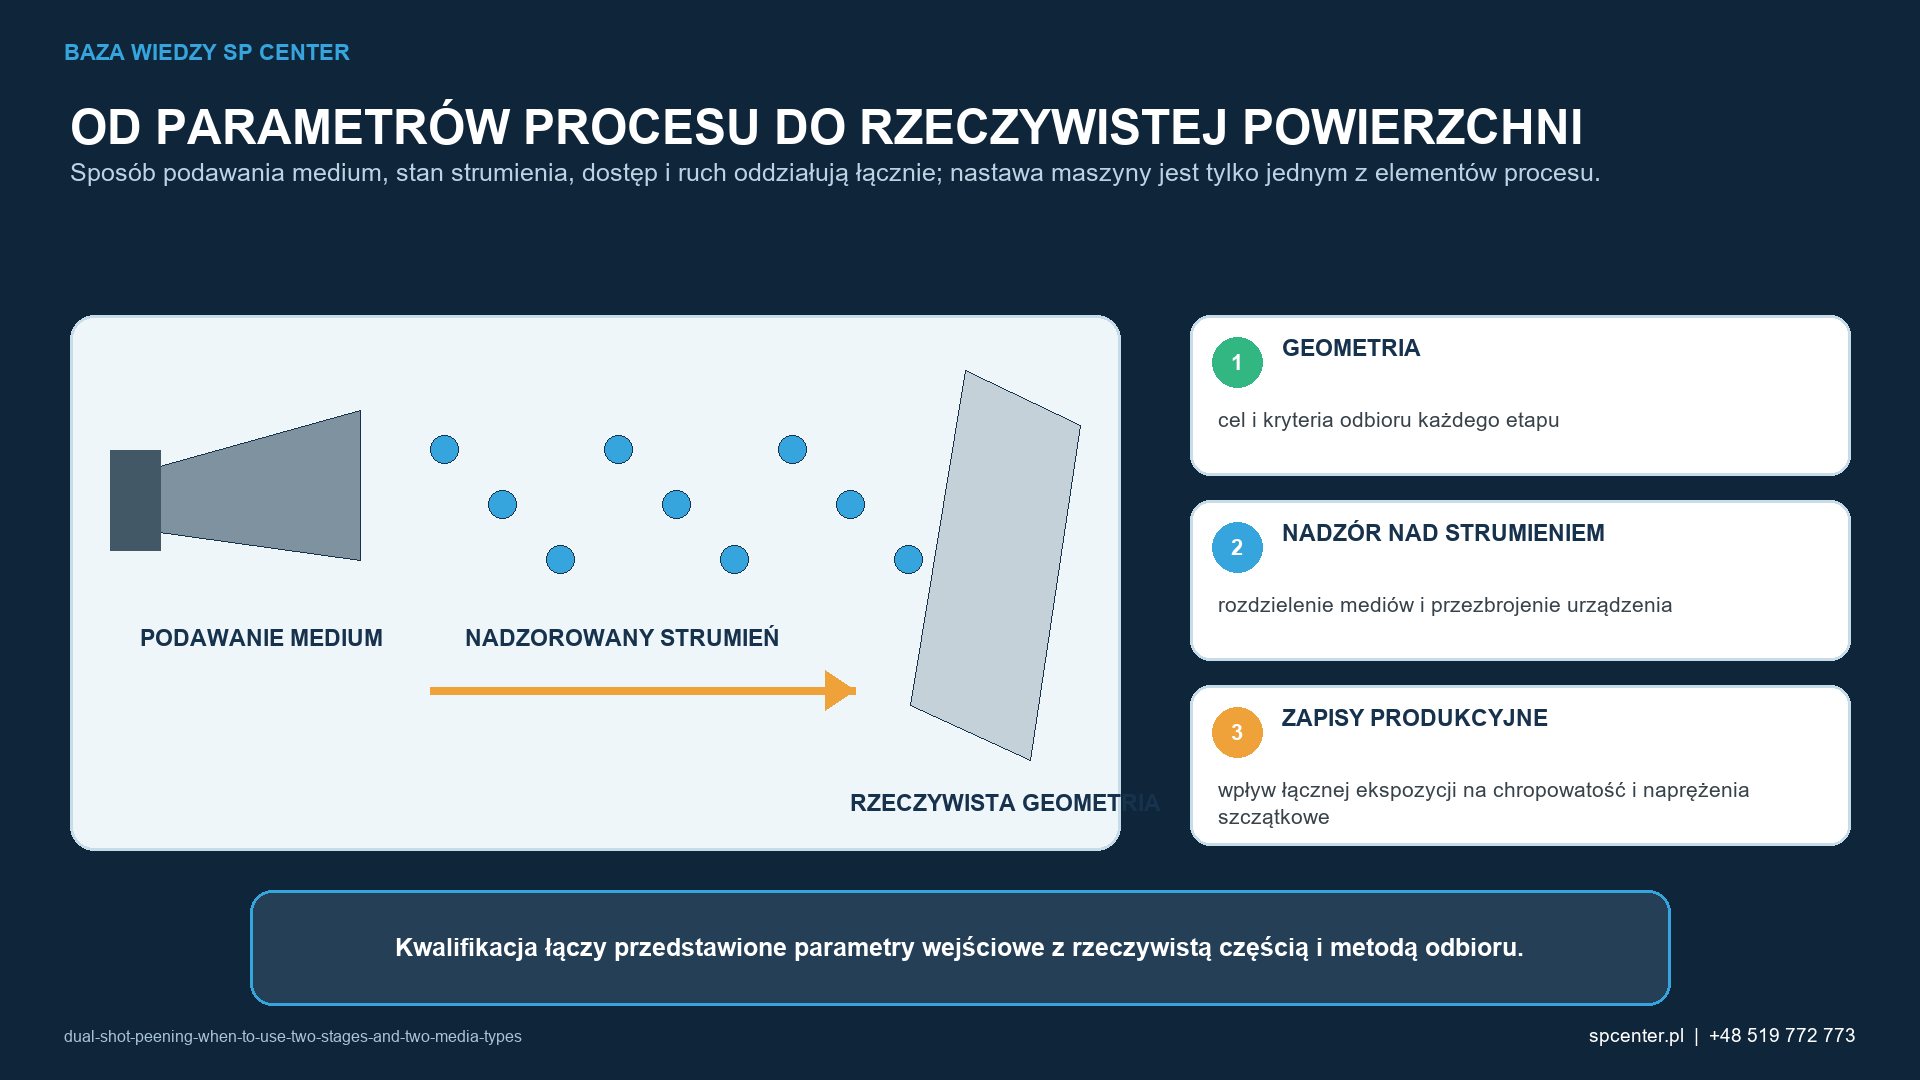
Rysunek 1 stanowi techniczną pomoc w podejmowaniu decyzji dotyczących kulowania dwuetapowego: kiedy stosować dwa etapy i dwa rodzaje medium. Nie zawiera uniwersalnego zestawu parametrów procesu i nie zastępuje obowiązującego rysunku, specyfikacji, kwalifikacji ani dokumentacji potwierdzającej akceptację elementu.
Jaka decyzja inżynierska stoi za kulowaniem dwustopniowym?
Kulowanie dwuetapowe wykorzystuje dwa oddzielnie kontrolowane etapy kulowania do uzyskania połączonego stanu powierzchni, którego nie może zapewnić pojedynczy etap. Typowym celem prac rozwojowych jest uzyskanie głębokości oddziaływania lub efektu w skali makro w pierwszym etapie, a następnie zmodyfikowanie naprężeń przypowierzchniowych, tekstury lub reakcji pokrycia w drugim; korzyść zależy od konkretnego elementu, a oba etapy wymagają identyfikowalności.
Decyzję można uzasadnić tylko wtedy, gdy wymaganie, mechanizm fizyczny i metoda akceptacji odnoszą się do tego samego stanu elementu. W przypadku dwuetapowego kulowania pierwszy przegląd musi powiązać cel i kryteria akceptacji każdego etapu, segregację rodzajów medium i przezbrojenie urządzeń, a także łączną ekspozycję, chropowatość i odpowiedź naprężeń szczątkowych. Jeśli którykolwiek z tych elementów jest nieznany, nominalny zestaw parametrów może sprawiać wrażenie stabilnego, podczas gdy cecha krytyczna pozostaje niezakwalifikowana.
W artykule omówiono wyłącznie dwuetapowy proces produkcyjny. Mikrokulowanie, kulowanie sprężyn oraz strony dotyczące poszczególnych materiałów opisują konkretne zastosowania, a nie łączoną sekwencję.
Jakie zmienne definiują kontrolowany proces kulowania dwustopniowego?
Analiza obejmuje trzy wzajemnie powiązane obszary kontroli: cel i kryteria odbioru każdego etapu; rozdzielenie rodzajów medium i przezbrojenie urządzeń; łączna ekspozycja oraz zmiany chropowatości i naprężeń szczątkowych. Dla każdego obszaru trzeba określić sposób kontroli i odpowiadający mu wynik. Same nastawy maszyny są tylko częścią instrukcji. Mogą stanowić podstawę oceny technicznej dopiero po powiązaniu ich z faktycznym oddziaływaniem strumienia medium, dostępem do elementu i metodą odbioru.
| Obszar decyzyjny | Co musi zostać określone | Dokumentacja potwierdzająca spełnienie kryteriów odbioru |
|---|---|---|
| Cel i akceptacja każdego etapu | Oddziel specyfikacje poszczególnych etapów i ich zakwalifikowaną kolejność | Dokumentacja potwierdzająca intensywność i pokrycie na obu etapach |
| Segregacja medium i przezbrajanie urządzenia | Plan kontroli medium i czystości | Kontrola tekstury powierzchni i uszkodzeń po ostatnim etapie |
| Wpływ skumulowanej ekspozycji na chropowatość i naprężenia szczątkowe | Zapisy z poszczególnych etapów oraz końcowa dokumentacja potwierdzająca stan elementu | Porównawcze dane dotyczące trwałości zmęczeniowej lub naprężeń szczątkowych, jeżeli deklaruje się takie właściwości |
Tabela 1. Macierz decyzji technicznych dla tego artykułu.
Środki kontroli przedstawione w tabeli 1 są wzajemnie powiązane. Zmiana celu i kryteriów akceptacji każdego etapu może zmienić zakres dokumentacji potwierdzającej wymaganej w odniesieniu do segregacji medium i przezbrojenia urządzeń, natomiast ograniczenie służące zapewnieniu właściwej łącznej ekspozycji, chropowatości i odpowiedzi naprężeń szczątkowych może zawęzić dopuszczalne okno procesu. Plan kwalifikacji powinien zatem obejmować badanie wzajemnych oddziaływań, zamiast zatwierdzania każdej zmiennej osobno.
Jak kulowanie dwuetapowe wpisuje się w cały system kulowania?
Warianty procesu należy porównywać względem tego samego wymagania dotyczącego części, a nie ich nazw marketingowych. W decyzji należy określić, jaki wynik ma znaczenie, które dowody można przenieść oraz jakie środki kontroli właściwe dla poszczególnych technologii pozostają odmienne.
W tym przypadku należy wdrożyć konkretne środki kontroli: odrębne specyfikacje etapów i zakwalifikowana kolejność; plan kontroli medium do kulowania i czystości; oraz zapisy dla każdego etapu wraz z końcową dokumentacją potwierdzającą zgodność części. Działania te należy opisać językiem operacyjnym, wskazując osobę odpowiedzialną, częstotliwość, wartość graniczną i sposób reakcji. Sformułowania takie jak „regularnie monitorować” lub „w razie potrzeby” nie określają powtarzalnego działania produkcyjnego.
Intensywność Almena, pokrycie i reakcja elementu pozostają odrębnymi poziomami dokumentacji potwierdzającej. Intensywność charakteryzuje strumień w znormalizowanych warunkach badania. Pokrycie odnosi się do obserwowanych śladów uderzeń na określonej powierzchni. Chropowatość, wymiary, naprężenia szczątkowe, twardość, właściwości zmęczeniowe lub korozyjne opisują odrębne wyniki tylko wtedy, gdy wymaga tego kwalifikacja lub rysunek.
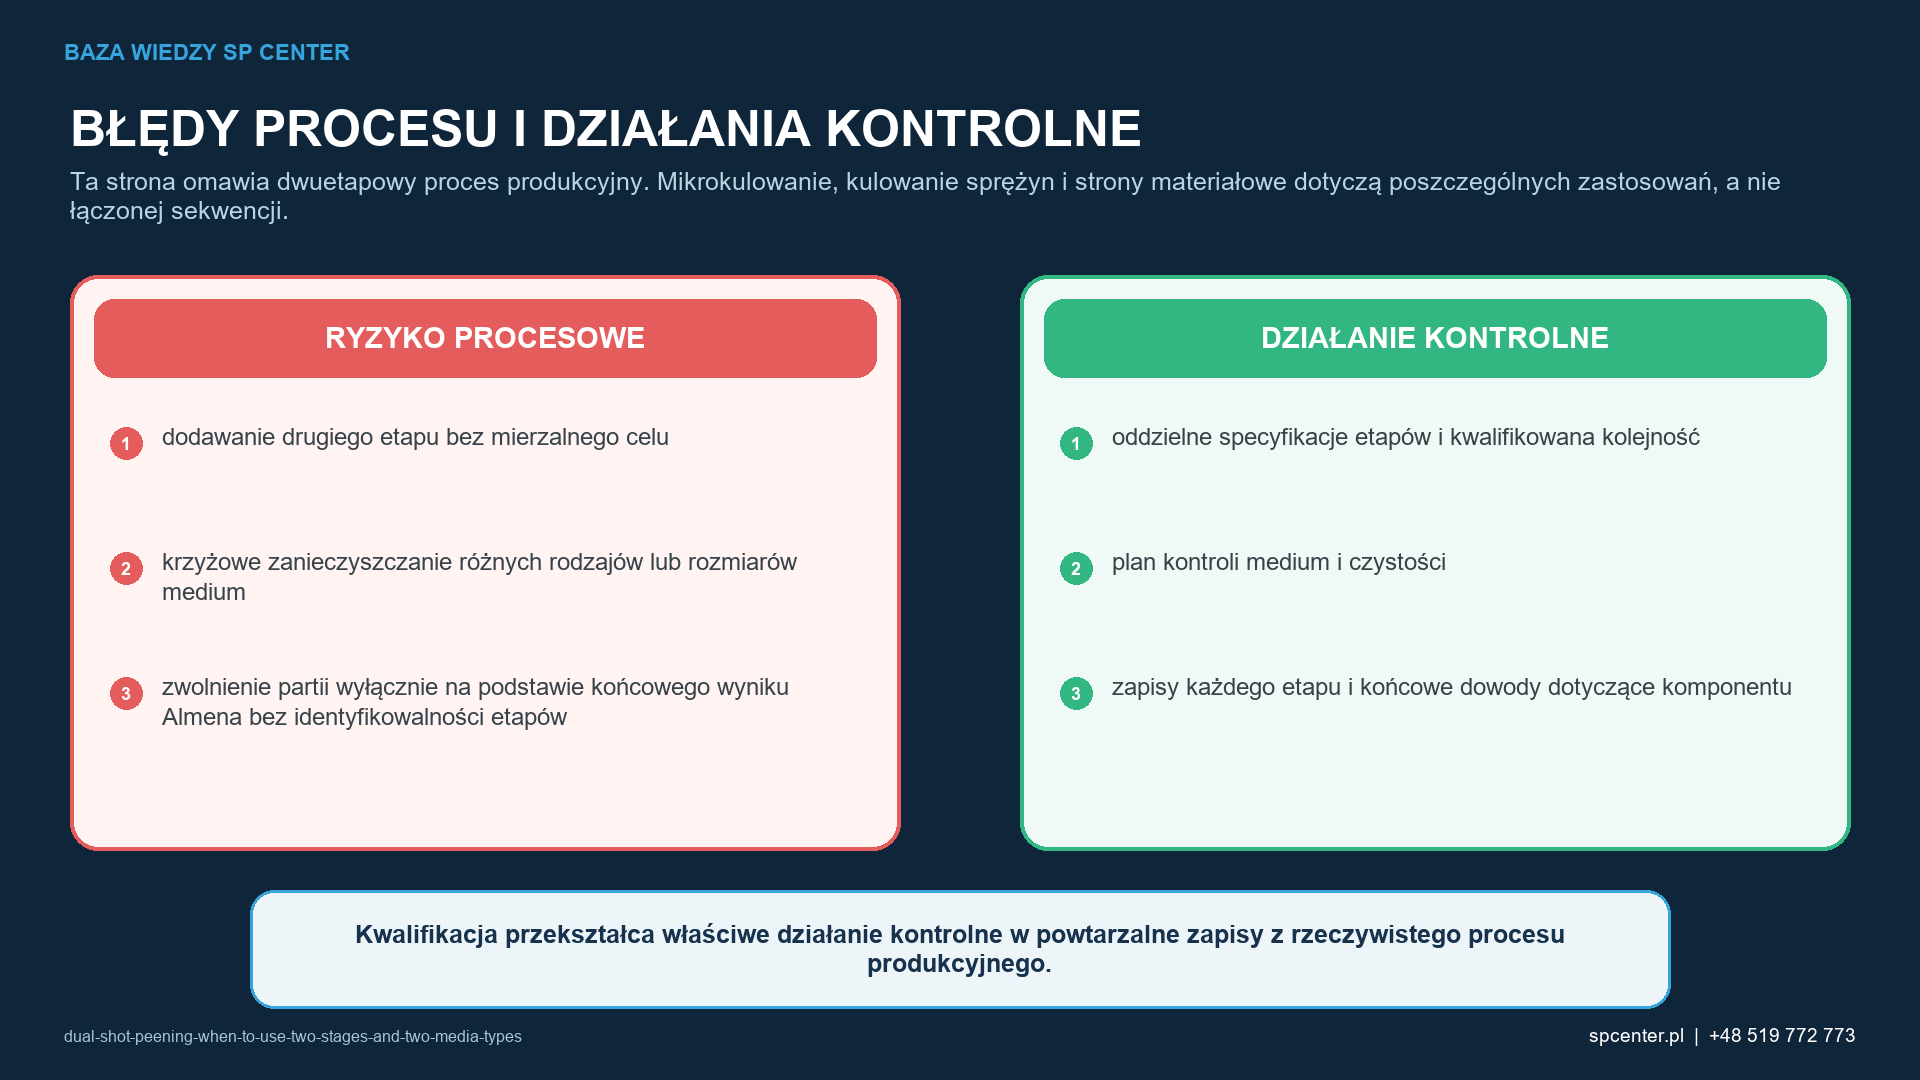
Wymagania te oznaczają, że oddzielne specyfikacje etapów i zakwalifikowana kolejność, plan kontroli medium i czystości, zapisy z każdego etapu oraz końcowe wyniki badań elementu muszą być powiązane z rzeczywistym wyposażeniem, medium do kulowania, oprzyrządowaniem, geometrią i zapisami dotyczącymi poszczególnych sztuk.
Jak należy zakwalifikować kulowanie dwuetapowe przed rozpoczęciem produkcji seryjnej?
- Potwierdź podstawę wymagań. Ustal obowiązujące wersje rysunku i przywołanych norm, klauzule zamówienia oraz wymagania klienta przekazane w łańcuchu dostaw. Przed wyborem procesu zapisz nierozstrzygnięte sprzeczności.
- Należy zdefiniować zastosowanie. Określić cel i kryteria akceptacji każdego etapu, wskazać cechę najtrudniej dostępną lub najbardziej podatną na uszkodzenia oraz podać powierzchnie wyłączone z obróbki.
- Przygotuj próbę. Zastosuj urządzenia, medium do kulowania, oprzyrządowanie i ruch reprezentatywne dla produkcji, a następnie sprawdź segregację rodzajów medium i przezbrojenie urządzenia, nie przekraczając kryteriów przerwania dotyczących materiału, powierzchni lub wymiarów.
- Zgromadź niezależne dowody. Połącz dane dotyczące intensywności i pokrycia dla obu etapów, teksturę powierzchni i kontrolę uszkodzeń po etapie końcowym oraz, jeśli deklaruje się takie korzyści, porównawcze dane dotyczące trwałości zmęczeniowej lub naprężeń szczątkowych, tak aby żaden pojedynczy wskaźnik pośredni nie przesądzał samodzielnie o całej decyzji dotyczącej akceptacji.
- Ustal konfigurację bazową i zatwierdź odrębne specyfikacje etapów i zakwalifikowaną kolejność, plan kontroli medium i czystości, zapisy z każdego etapu oraz końcową dokumentację potwierdzającą stan części. Uwzględnij także zasady alarmowania, utrzymanie ruchu, okres przechowywania zapisów oraz kryteria ponownej kwalifikacji.
Jakie pomiary potwierdzają nadzór nad kulowaniem dwuetapowym?
Dokumentacja potwierdzająca powinna odpowiadać stawianej tezie. Wynik może być poprawny technicznie, a mimo to niewystarczający, jeżeli odpowiada na inne pytanie niż rysunek lub plan kwalifikacji. Tabela 2 rozróżnia trzy najczęściej mylone poziomy dokumentacji potwierdzającej.
| Poziom dokumentacji potwierdzającej | Co może wykazać | Czego nie można udowodnić wyłącznie na tej podstawie |
|---|---|---|
| Weryfikacja procesu | Zakwalifikowany strumień i konfiguracja pozostają pod kontrolą dzięki dokumentacji potwierdzającej intensywność i pokrycie powierzchni dla obu etapów. | Pełne pokrycie części lub jej trwałość zmęczeniowa. |
| Akceptacja powierzchni | Spełnienie w określonej strefie zdefiniowanego wymagania dotyczącego obserwacji lub stanu potwierdza się na podstawie kontroli tekstury powierzchni i uszkodzeń po etapie końcowym. | Wartość naprężeń szczątkowych ani głębokość ich występowania. |
| Dokumentacja potwierdzająca dotycząca części lub systemu | Kwestię dotyczącą konkretnego zastosowania rozstrzyga się na podstawie porównawczych danych dotyczących zmęczenia lub naprężeń szczątkowych, jeżeli deklaruje się takie właściwości. | Możliwość przeniesienia na inny materiał, geometrię lub warunki eksploatacji. |
Tabela 2. Macierz decyzji technicznych dla tego artykułu.
Plan pomiarów powinien określać miejsce, kierunek, metodę, przyrząd, status wzorcowania lub weryfikacji, częstotliwość próbkowania oraz osobę lub jednostka uprawniona do akceptacji. W przypadku kulowania dwuetapowego najbardziej użyteczny pakiet dokumentacji łączy wyniki dotyczące intensywności i pokrycia powierzchni dla obu etapów, kontrolę tekstury powierzchni i uszkodzeń po etapie końcowym oraz porównawcze dane zmęczeniowe lub dotyczące naprężeń szczątkowych, jeśli powołuje się na takie właściwości, a także zachowuje powiązanie zapisów źródłowych lub pomocniczych z przetworzoną partią.
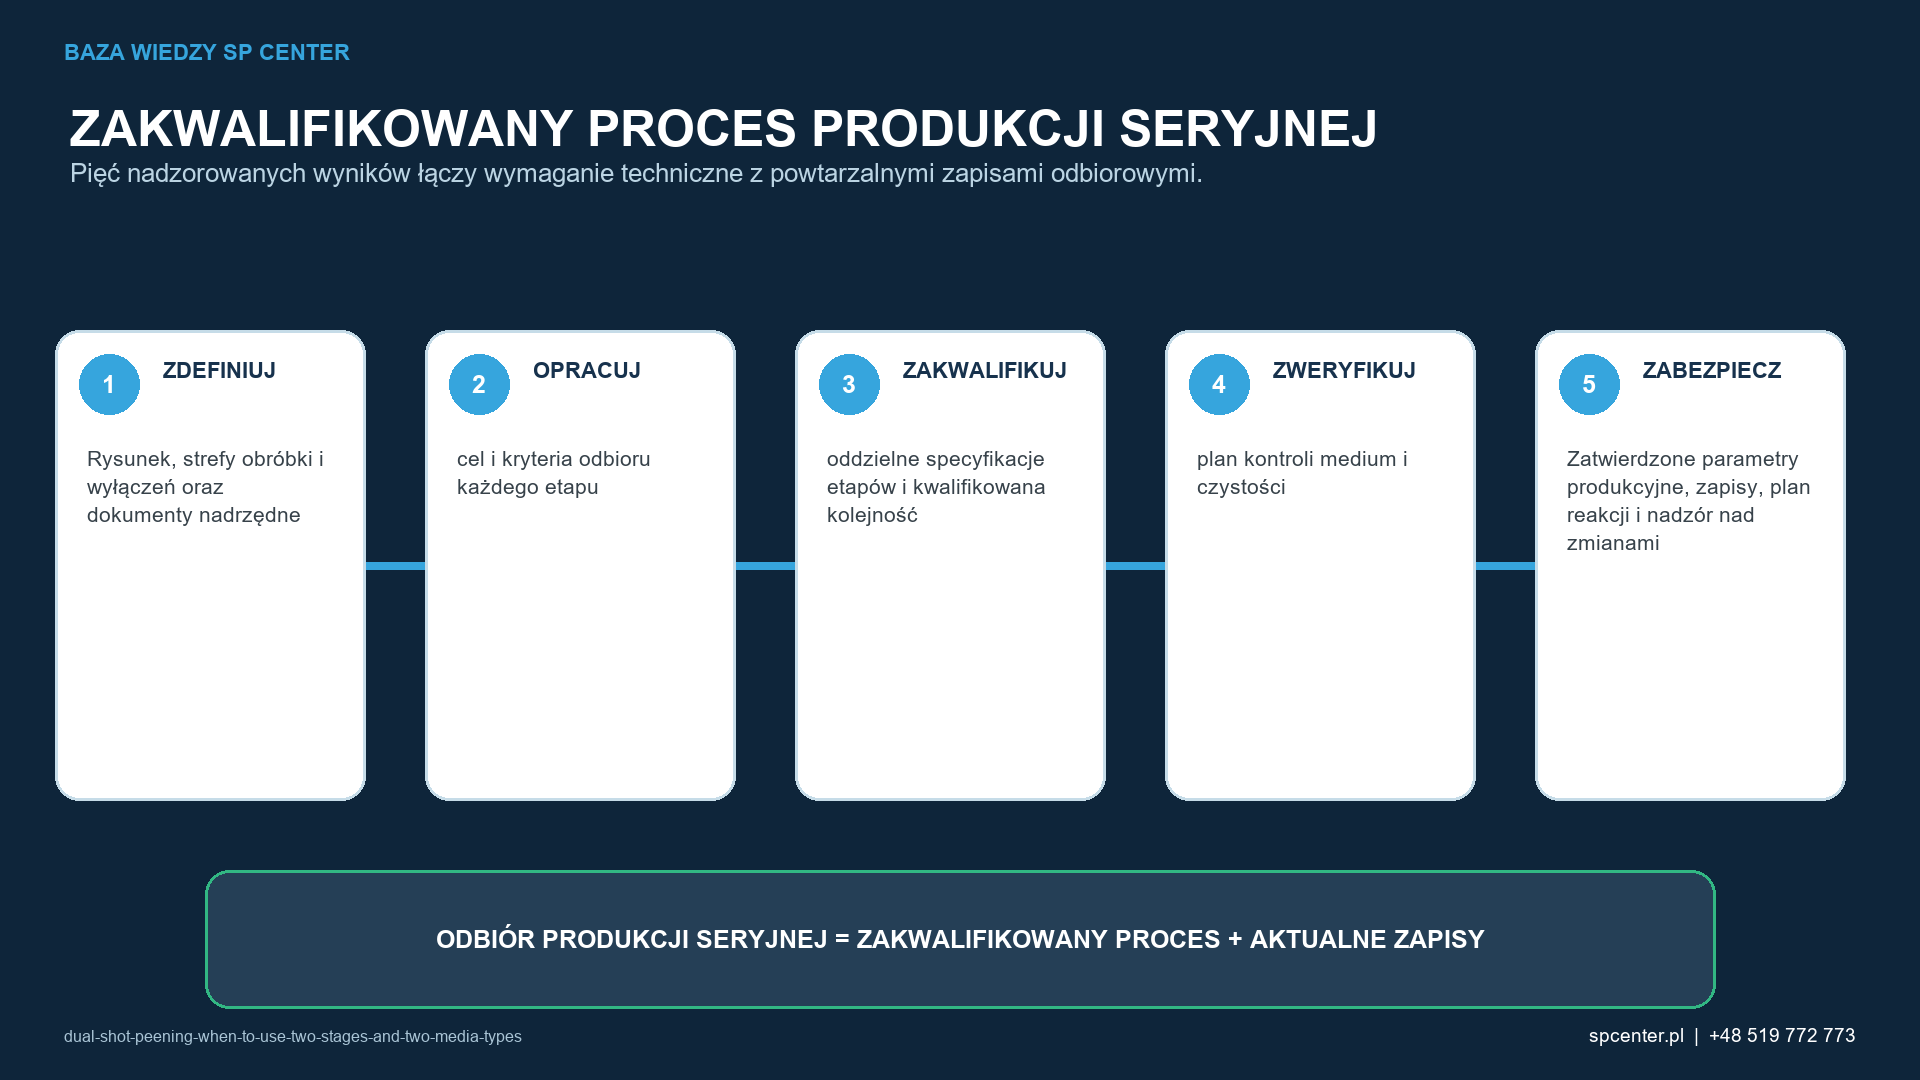
Ilustrację opracowano specjalnie dla SP Center; nie jest ona przedstawiana jako fotografia urządzeń produkcyjnych ani zmierzony wynik badania elementu.
Jakie tryby uszkodzeń wymagają zatrzymania kulowania dwuetapowego lub podjęcia działań zabezpieczających?
- Dodanie drugiego etapu bez mierzalnego celu. Odizolować wyroby objęte problemem, potwierdzić ostatni znany stan zgodny i na podstawie odrębnych specyfikacji etapów oraz zakwalifikowanej kolejności ustalić, czy problem wynika z wymagania, konfiguracji czy wykonania.
- Wzajemne zanieczyszczanie grup lub rozmiarów medium. Nie należy kompensować go dodatkową ekspozycją, dopóki nie rozdzieli się wpływu dostępu, medium, urządzeń i reakcji powierzchni. Właściwym rozwiązaniem jest plan nadzoru nad medium i czystością.
- Zatwierdzanie jedynie końcowego wyniku Almena bez identyfikowalności na poziomie poszczególnych etapów. Należy zabezpieczyć ścieżkę audytową i uzyskać wymaganą decyzję działu inżynieryjnego lub klienta. Przywrócenie zgodności powinno opierać się na zapisach z każdego etapu oraz końcowych wynikach badań i zapisach dotyczących elementu i obejmować identyfikację wszystkich wyrobów przetworzonych w podejrzanych warunkach.
Ponowna obróbka nie stanowi automatycznej korekty. Skumulowana ekspozycja, reakcja materiału, chropowatość powierzchni, wymiary oraz kolejność nakładania powłoki lub obróbki cieplnej mogą ograniczać możliwość przeprowadzenia kolejnego cyklu. Upoważnienie do ponownej obróbki oraz wymagane ponowne kontrole odbiorowe muszą być jednoznacznie udokumentowane.
Jak inżynierowie i nabywcy powinni określać wymagania dotyczące kulowania dwuetapowego, aby uniknąć niejednoznaczności?
Najpierw należy opisać część i decyzję, której mają służyć wyniki, a dopiero potem proces. Zapytanie ofertowe powinno określać numer części i jej rewizję, materiał i obróbkę cieplną, stan powierzchni przed obróbką, mapę obróbki i maskowania, przywołane normy, wymaganą intensywność i oznaczenie płytki Almena, definicję pokrycia powierzchni, graniczne wymagania dotyczące powierzchni i wymiarów, wielkość partii oraz wymaganą dokumentację. Dodatkowo należy określić jednoznaczne wymagania dotyczące celu każdego etapu i kryteriów jego akceptacji, oddzielenia rodzajów medium i przezbrojenia urządzeń oraz łącznej ekspozycji, chropowatości i zmian naprężeń szczątkowych.
Nie należy stosować uniwersalnych nastaw skopiowanych z innej części. Zamiast tego należy poprosić dostawcę o wyjaśnienie, w jaki sposób proponowany przebieg procesu zapewnia kontrolę nad odrębnymi specyfikacjami etapów i zakwalifikowaną kolejnością, planem kontroli medium i czystości oraz zapisami z każdego etapu wraz z końcową dokumentacją potwierdzającą stan części, a także w jaki sposób pozwoli wykryć dodanie drugiego etapu bez mierzalnego celu, krzyżowe zanieczyszczenie rodzin lub rozmiarów medium oraz dopuszczenie wyłącznie na podstawie końcowego wyniku Almena bez identyfikowalności na poziomie poszczególnych etapów. Pozwala to uzyskać porównywalną ofertę techniczną bez narzucania niezakwalifikowanego zestawu parametrów.
Wiarygodne kryterium odbioru musi mieć postać warunku: w przypadku kulowania dwustopniowego dopuszczenie jest możliwe wyłącznie wtedy, gdy zatwierdzona konfiguracja jest aktualna, wymagane wyniki kontroli intensywności i pokrycia powierzchni spełniają kryteria, spełnione są ograniczenia właściwe dla danego elementu, a zapisy można jednoznacznie powiązać z partią poddaną procesowi. Każda deklaracja dotycząca właściwości eksploatacyjnych wykraczająca poza te kontrole wymaga odrębnej podstawy walidacji.
Jak należy zakwalifikować i zamówić kulowanie dwuetapowe — kiedy stosować dwa etapy i dwa rodzaje medium?
Kwalifikacja musi powiązać konkretny element z nadzorowanym procesem produkcyjnym. W przypadku kulowania dwuetapowego, w którym stosuje się dwa etapy i dwa rodzaje medium, przegląd techniczny powinien obejmować cel i kryteria akceptacji każdego etapu, rozdzielenie rodzajów medium i przezbrojenie wyposażenia, łączną ekspozycję, chropowatość oraz odpowiedź naprężeń szczątkowych. Pomyślnego wyniku próby nie można uznać za obowiązujący po zmianie wyposażenia, medium do kulowania, oprzyrządowania, geometrii, sposobu ruchu, przygotowania powierzchni lub metody odbioru, jeżeli zmiany nie poddano przeglądowi technicznemu.
Plan dopuszczenia powinien uwzględniać ryzyka charakterystyczne dla danego zagadnienia: dodanie drugiego etapu bez mierzalnego celu, zanieczyszczenie krzyżowe między różnymi rodzinami lub klasami wielkości medium oraz dopuszczenie procesu wyłącznie na podstawie końcowego wyniku Almena, bez identyfikowalności poszczególnych etapów. SP Center może zaproponować analizę wykonalności i przebieg procesu zapewniający jego kontrolę, lecz rysunek, przywołane specyfikacje, zatwierdzone odstępstwa i wymagania klienta przekazane w łańcuchu dostaw pozostają wiążącą podstawą umowną.
| Dane wejściowe zapytania ofertowego | Dlaczego to ma znaczenie |
|---|---|
| Nadzorowany rysunek i jego wydanie | Określa tożsamość części, strefy obróbki, granice i wyłączenia. |
| Materiał, obróbka cieplna i powierzchnia przed procesem | Wspomaga ocenę medium, uszkodzeń, chropowatości, zanieczyszczeń i kolejności operacji. |
| Obowiązujące specyfikacje i wymagania klienta przekazane w łańcuchu dostaw | Wskazuje obowiązujące źródło wymagań dotyczących intensywności, pokrycia, medium, zapisów i kryteriów odbioru. |
| Geometria, wymiary, masa i cechy reprezentatywne | Potwierdza wykonalność procesu w odniesieniu do celu i kryteriów odbioru każdego etapu oraz miejsca o najtrudniejszym dostępie. |
| Liczba części, zasady tworzenia partii i plan dostaw | Umożliwia opracowanie procesu produkcyjnego, planu zdolności produkcyjnych, poziomu identyfikowalności i podstawy handlowej. |
| Wymagania dotyczące powierzchni, wymiarów i zapisów | Zapobiega traktowaniu intensywności lub pokrycia powierzchni jako jedynej podstawy dopuszczenia. |
Tabela 3. Dane wejściowe zapytania ofertowego do kontrolowanego przeglądu projektu.
MATERIAŁY POMOCNICZE DO ZAPYTANIA OFERTOWEGO Prześlij nadzorowany rysunek, wymagania i planowaną liczbę części na adres [email protected]. W sprawie wstępnej oceny wykonalności zadzwoń pod numer +48 519 772 773.
Jakie powszechne błędne przekonania na temat kulowania dwuetapowego — stosowania dwóch etapów i dwóch rodzajów medium — wymagają sprostowania?
SPRAWDŹ Prawidłowa intensywność Almena wystarcza do potwierdzenia prawidłowości całego procesu dwuetapowego kulowania. Fałsz. Intensywność, pokrycie, stan części i wyniki właściwe dla danego zastosowania pozostają odrębnymi kwestiami.
SPRAWDŹ Zakwalifikowane nastawy można automatycznie przenieść na inną maszynę lub część. Fałsz. Ten artykuł opisuje dwuetapowy proces produkcyjny. Strony o mikrokulowaniu, kulowaniu sprężyn i zastosowaniach dla określonych materiałów dotyczą pojedynczych zastosowań, a nie połączonej sekwencji.
SPRAWDŹ Większa ekspozycja zawsze poprawia wynik. Fałsz. Główne zagrożenia to dodawanie drugiego etapu bez mierzalnego celu, wzajemne zanieczyszczanie różnych rodzajów lub rozmiarów medium oraz dopuszczanie wyrobu wyłącznie na podstawie końcowego wyniku Almena bez identyfikowalności poszczególnych etapów.
SPRAWDŹ Kontrola wzrokowa powierzchni zastępuje nadzorowane zapisy. Fałsz. Jeżeli takie wyniki są wymagane, dokumentacja dopuszczenia powinna obejmować potwierdzenie intensywności i pokrycia dla obu etapów, kontrolę tekstury powierzchni i uszkodzeń po etapie końcowym oraz porównawcze dane zmęczeniowe lub dotyczące naprężeń szczątkowych, jeśli powołano się na takie dane.
Często zadawane pytania o kulowanie dwuetapowe — kiedy stosować dwa etapy i dwa rodzaje medium
Jakie informacje są potrzebne do wyceny kulowania dwustopniowego?
Przydatne zapytanie ofertowe obejmuje nadzorowany rysunek wraz z numerem rewizji, materiał i stan po obróbce cieplnej, określone strefy obróbki i strefy wyłączone, obowiązujące normy, wymagania dotyczące intensywności i pokrycia powierzchni, ograniczenia dotyczące powierzchni i wymiarów, liczbę części, zasady podziału na partie oraz wymagane zapisy. Pierwszy przegląd techniczny powinien również uwzględniać cel i kryteria odbioru każdego etapu, rozdzielenie rodzajów medium i przezbrojenie urządzeń, a także wpływ skumulowanej ekspozycji na chropowatość i naprężenia szczątkowe.
Jakie zapisy potwierdzają nadzór nad kulowaniem dwustopniowym?
Zestaw zapisów powinien powiązać identyfikatory części i partii z zakwalifikowaną maszyną, medium, przyrządem mocującym i programem, a następnie obejmować aktualne dane dotyczące intensywności, pokrycia powierzchni oraz wymaganych kontroli części. W tym przypadku dokumentacja potwierdzająca powinna obejmować intensywność i pokrycie powierzchni dla obu etapów, kontrolę tekstury powierzchni i uszkodzeń po etapie końcowym oraz porównawcze dane zmęczeniowe lub dane dotyczące naprężeń szczątkowych, jeżeli są deklarowane.
Czy skuteczny, zatwierdzony zestaw parametrów można przenieść na inną część lub maszynę?
Same nastawy nie wystarczą. Przy przenoszeniu procesu należy przeanalizować różnice w zakresie wyposażenia, medium, geometrii, kinematyki, oprzyrządowania i kryteriów akceptacji. Główne ryzyka związane z podwójnym kulowaniem obejmują dodanie drugiego etapu bez mierzalnego celu, zanieczyszczenie krzyżowe różnych rodzajów lub rozmiarów medium oraz przedstawienie przy dopuszczeniu wyłącznie końcowego wyniku Almena, bez identyfikowalności poszczególnych etapów.
Czy prawidłowa intensywność Almena potwierdza wynik uzyskany na elemencie?
Nie. Intensywność Almena charakteryzuje strumień kulujący w zdefiniowanych warunkach badania. Pokrycie części, dostęp, stan powierzchni, wymiary, naprężenia szczątkowe i właściwości zmęczeniowe są odrębnymi zagadnieniami i wymagają dokumentacji potwierdzającej wskazanej na rysunku lub w planie kwalifikacji.
Kiedy należy ponownie kwalifikować kulowanie dwustopniowe?
Potrzebę ponownej kwalifikacji należy ocenić po zmianie, która może zmienić zakwalifikowaną zależność między parametrami wejściowymi a wynikami, w tym zmianie maszyny, dyszy lub koła rzutowego, medium, separatora, uchwytu, programu, geometrii części lub metody kontroli. W ramach działań należy utrzymać odrębne specyfikacje etapów i zakwalifikowaną kolejność, plan kontroli medium i czystości oraz zapisy z poszczególnych etapów wraz z końcowym potwierdzeniem dotyczącym części.
Czy kulowanie może naprawić istniejące pęknięcie lub wadę będącą podstawą odrzucenia?
Nie. Kulowanie jest kontrolowanym procesem poprawy właściwości powierzchni, a nie metodą naprawy pęknięć. Istniejące uszkodzenia należy wykryć i ocenić, a decyzję dotyczącą dalszego postępowania musi przed kulowaniem podjąć uprawniona jednostka odpowiedzialna za projekt i naprawę.
Czy śrutowanie jest dopuszczalnym zamiennikiem kulowania dwustopniowego?
Nie — nie automatycznie. Śrutowanie jest zwykle wymagane do czyszczenia, usuwania zgorzeliny lub nadawania tekstury, natomiast kontrolowane kulowanie wymaga określenia medium, intensywności, pokrycia powierzchni, ekspozycji i identyfikowalności. Zastąpienie jednego procesu drugim wymaga zgody jednostek odpowiedzialnych za projekt i wymagania umowne dotyczące elementu.
Jak SP Center może ocenić ten projekt kulowania?
Prześlij nadzorowany rysunek, materiał i stan obróbki cieplnej, wymagane normy, strefy obróbki i maskowania, planowaną liczbę części oraz wymagane zapisy odbiorowe. SP Center może następnie ocenić wykonalność, wskazać brakujące dane wejściowe i zaproponować sposób kwalifikacji. W sprawie wstępnej konsultacji zadzwoń pod numer +48 519 772 773.
Jakie są najważniejsze wnioski?
- Kulowanie dwuetapowe wykorzystuje dwa oddzielnie kontrolowane etapy kulowania do uzyskania połączonego stanu powierzchni, którego nie może zapewnić pojedynczy etap. Typowym celem prac rozwojowych jest uzyskanie głębokości oddziaływania lub efektu w skali makro w pierwszym etapie, a następnie zmodyfikowanie naprężeń przypowierzchniowych, tekstury lub reakcji pokrycia w drugim; korzyść zależy od konkretnego elementu, a oba etapy wymagają identyfikowalności.
- Należy kontrolować cel i kryteria odbioru każdego etapu, rozdzielenie rodzajów medium i przezbrojenie urządzeń oraz łączną ekspozycję, chropowatość i zmianę naprężeń szczątkowych jako jeden wzajemnie powiązany system.
- Aby zachować stabilność zatwierdzonego przebiegu procesu, stosuj odrębne specyfikacje etapów i ich zakwalifikowaną kolejność, plan kontroli medium i czystości oraz zapisy z każdego etapu wraz z końcowymi wynikami badań elementu.
- Przed dopuszczeniem wyrobu należy wykryć i wyeliminować następujące problemy: dodawanie drugiego etapu bez mierzalnego celu, wzajemne zanieczyszczanie różnych rodzajów lub wielkości medium oraz przedstawianie wyłącznie końcowego wyniku Almena bez identyfikowalności poszczególnych etapów.
- Zbuduj pakiet dokumentacji potwierdzającej w oparciu o dowody intensywności i pokrycia powierzchni dla obu etapów, kontrolę tekstury powierzchni i uszkodzeń po etapie końcowym oraz porównawcze dane dotyczące zmęczenia lub naprężeń szczątkowych, jeśli są przywoływane.
- Za podstawę akceptacji należy uznawać rysunek, umowę, wymagania klienta przekazane w łańcuchu dostaw oraz kompletne, nadzorowane wydania norm.
Które powiązane poradniki SP Center warto przeczytać w następnej kolejności?
- Mikrokulowanie: czym różni się od kulowania konwencjonalnego
- Konwencjonalne kulowanie a kulowanie laserowe: różnice i zastosowania
- Kulowanie konwencjonalne a ultradźwiękowe: który proces wybrać?
- Czym jest kulowanie?
Które źródła techniczne stanowią podstawę tego poradnika?
2. SAE AMS2431E, Medium do kulowania — wymagania ogólne
3. Matsui et al., Double Shot Peening of Gears, SAE 2000-05-0112
4. Scuracchio i in., Trwałość resorów piórowych dzięki podwójnemu kulowaniu, SAE 2012-36-0128
5. SAE J442_202602, Narzędzia do wyznaczania i weryfikacji intensywności kulowania
6. SAE J443_202512, Procedury wyznaczania i weryfikacji intensywności kulowania
7. SAE J2277_202301, Wyznaczanie pokrycia w kulowaniu
8. SAE ARP7488, Wytyczne dotyczące projektowania i kontroli procesu kulowania
NADZÓR NAD DOKUMENTAMI ODNIESIENIA Stosuj pełne rewizje wskazane w rysunku, umowie i wymaganiach klienta przekazanych w łańcuchu dostaw. Ten artykuł przedstawia kontekst inżynierski i nie zastępuje wymagań objętych nadzorem.
Omów to wymaganie dotyczące kulowania: +48 519 772 773 | [email protected] | usługa kulowania